 EN
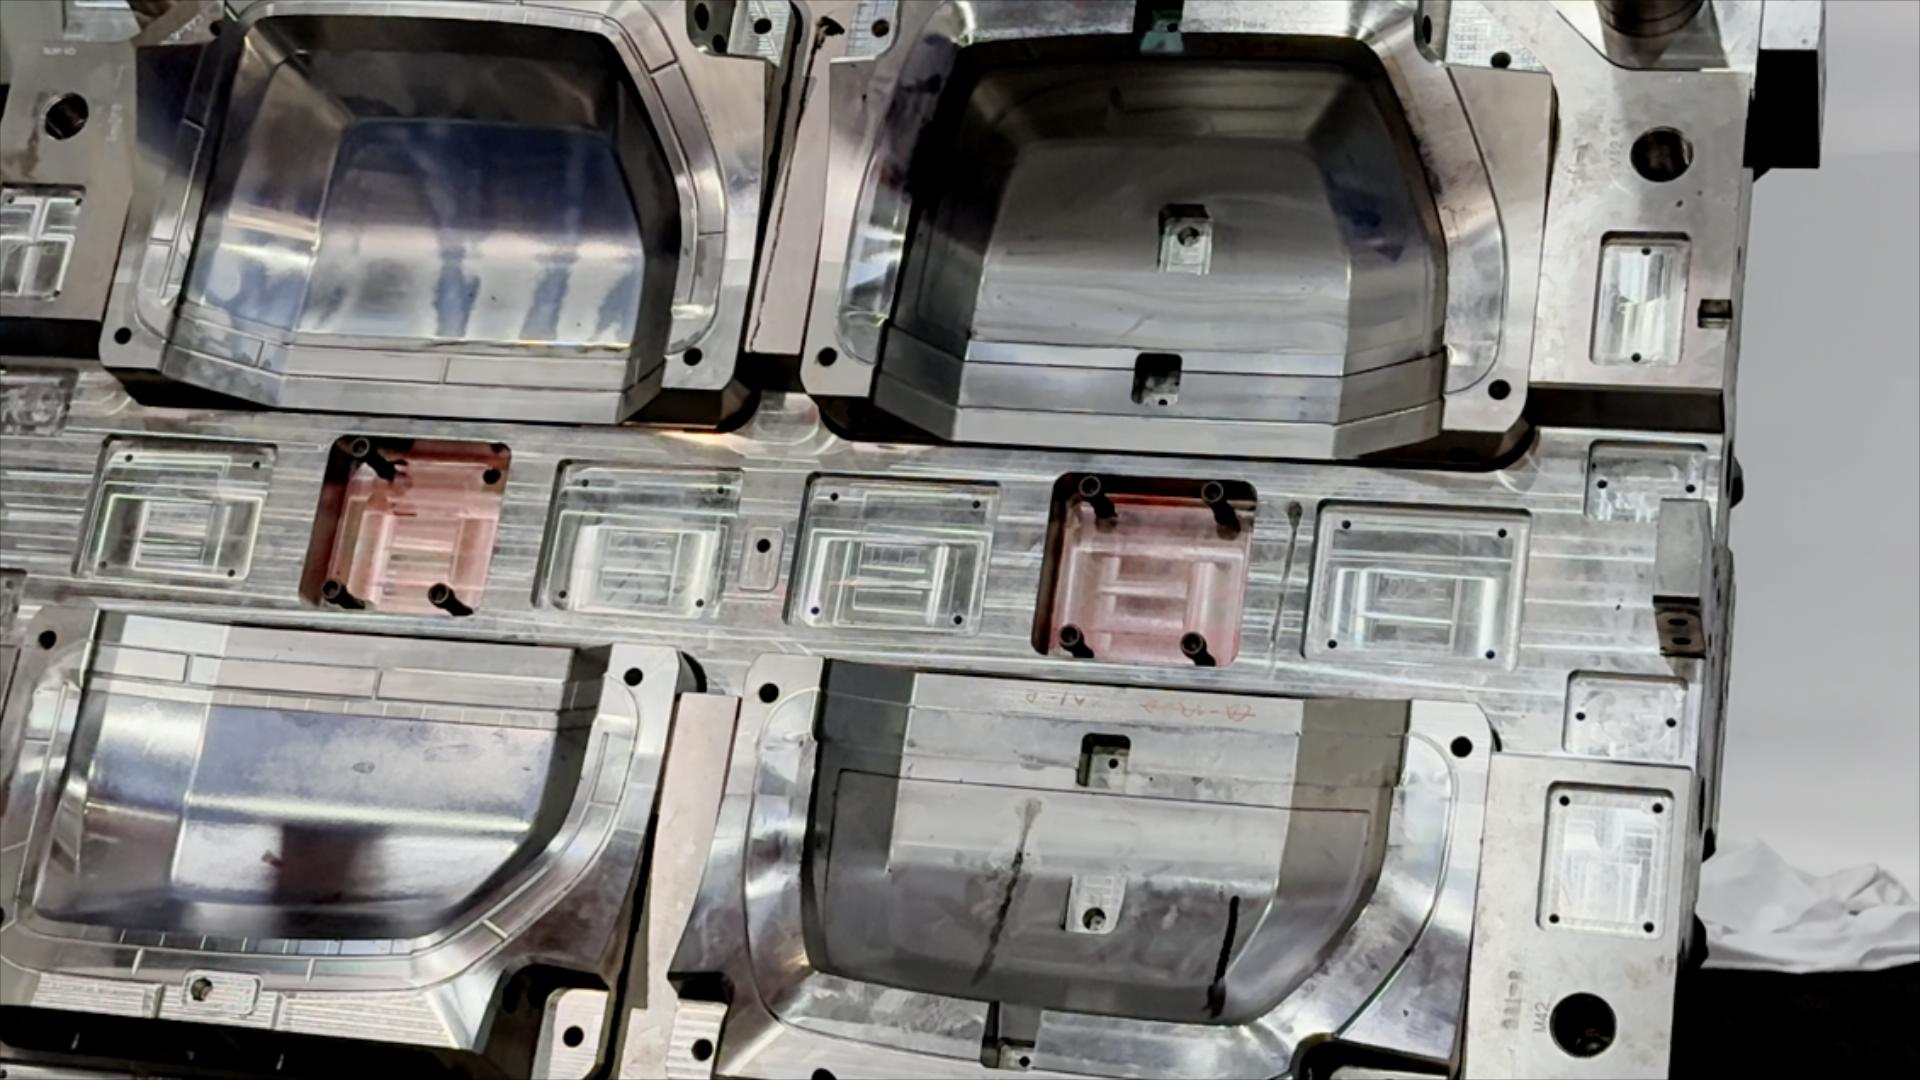
Инженерия прецизионных пресс-форм развивается, поскольку производителям необходим более точный контроль процессов, ускоренная разработка и надежные детали при выполнении сложных производственных циклов. Наиболее важные инновации — это не отдельные станки; они обеспечивают взаимосвязь данных проектирования, материалов, оснастки и обратной связи от производства. Современную прецизионную пресс-форму можно разработать с помощью моделирования, изготовить с применением передовых методов механической обработки и контролировать в процессе эксплуатации, что помогает командам выявлять риски на ранних этапах и вносить обоснованные корректировки.
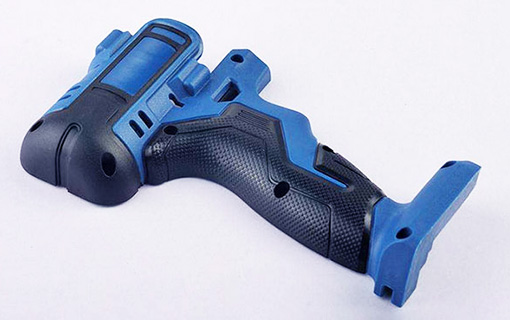
Эти изменения имеют значение, поскольку незначительные различия в конструкции или процессе могут повлиять на посадку, отделку, стабильность циклов и количество брака. Для инженеров, оценивающих проект прецизионной пресс-формы, практический вопрос заключается в том, как каждое нововведение улучшает принятие решений на всех этапах жизненного цикла оснастки. Цифровые методы, новые варианты материалов, подключённые датчики и автоматизация стимулируют этот процесс эволюции, однако квалифицированные инженерные компетенции остаются необходимыми для интерпретации данных и их преобразования в работоспособную прецизионную пресс-форму.
Цифровая инженерия переносит принятие решений на более ранние этапы
Моделирование снижает количество неожиданностей на поздних стадиях проектирования
Современные инженерные программы позволяют командам оценивать течение, охлаждение, деформацию и возможные напряжения ещё до изготовления готового инструмента. Для прецизионной пресс-формы такие расчёты помогают выявить участки, где геометрия или предположения о технологическом процессе могут вызвать неравномерное заполнение или отклонения размеров. Инженеры могут виртуально сравнивать различные варианты конструкции, а затем уточнять параметры пресс-формы до начала производственных испытаний. Суть не в том, что программное обеспечение предсказывает все возможные результаты, а в том, что прецизионная пресс-форма может быть передана на испытания с более обоснованными решениями.
Моделирование оказывается наиболее полезным, когда оно отражает реалистичные данные о материалах, условиях работы оборудования и требованиях к деталям. Если входные данные неполны, точная модель пресс-формы может породить ложное чувство уверенности вместо полезных рекомендаций. Поэтому командам необходимо проверять исходные предположения, сопоставлять прогнозируемые результаты с измерениями, полученными в ходе пробных запусков, и обновлять модель при расхождении с фактическими данными. Такая обратная связь улучшает будущие проектные решения и помогает инженерам понять, какие элементы точной пресс-формы наиболее чувствительны к изменениям технологического процесса.
Цифровая преемственность связывает проектирование и производство
Связанный цифровой рабочий процесс передаёт утверждённую геометрию, историю редакций, критерии контроля и примечания по технологическому процессу из этапа проектирования в производство. Это снижает риск того, что команды будут работать с несоответствующими файлами или вносить незадокументированные изменения. При редактировании высокоточной пресс-формы чёткая непрерывность данных помогает фрезеровщикам и сотрудникам отдела контроля качества убедиться, что они используют актуальную спецификацию. Кроме того, это даёт инженерам более прослеживаемую основу для анализа работы оснастки и оценки последующих модификаций высокоточной пресс-формы.
Трёхмерное измерение добавляет ещё один уровень полезного сравнения. Сканирование пробной детали или элемента инструмента позволяет выявить отклонения, интерпретация которых затруднена при анализе изолированных измерений. Инженеры могут сравнить полученную карту с заданной геометрией, выяснить причину отклонений и определить приоритетность корректировок. В программах изготовления высокоточных пресс-форм с множеством редакций такие данные делают обзоры проектов более конкретными. Цифровые записи также помогают командам отличить подлинную проблему инструмента от вариаций, возникших на других этапах производства.
Материалы и методы производства расширяют возможности
Современные материалы поддерживают проектирование, ориентированное на конкретное применение
Инновации в материалах дают дизайнерам больше возможностей для балансировки прочности, теплового поведения, коррозионной стойкости и технологичности. Правильный выбор зависит от используемой смолы или другого материала, ожидаемых условий производства, практики технического обслуживания и геометрии детали. Точная пресс-форма должна изготавливаться из материалов, подобранных специально для конкретного применения, а не на основе общего предположения, что один сорт подходит для всех задач. Документированные свойства материалов помогают команде сопоставить эксплуатационные требования с особенностями механической обработки и соображениями жизненного цикла.
Поверхностные обработки и покрытия также могут рассматриваться в случаях, когда возникают проблемы износа, прилипания или коррозии. Их применимость зависит от марки инструментальной стали, условий эксплуатации и требуемого качества поверхности; поэтому инженеры должны проверять совместимость, а не считать покрытие универсальным решением. В прецизионной пресс-форме такие решения могут повлиять на интервалы технического обслуживания и стабильность параметров выпускаемых деталей. Чёткие спецификации базового материала, типа обработки и методов контроля упрощают воспроизведение заданного состояния инструмента.
Аддитивные и высокоскоростные процессы расширяют свободу проектирования
Аддитивное производство позволяет создавать конформные каналы охлаждения, которые более точно следуют геометрии детали по сравнению с традиционными прямыми просверленными проходами. Более точно согласованные схемы охлаждения могут обеспечить более равномерное отведение тепла, хотя эффективность зависит от конструкции каналов, материала и параметров производства. Инженеры могут использовать моделирование и экспериментальные испытания для оценки целесообразности применения этого подхода к конкретной прецизионной форме. При выборе следует учитывать возможность очистки каналов, доступ для их инспекции и ремонта, а также тепловое поведение.
Высокоскоростная обработка, электроэрозионная обработка и усовершенствованные стратегии траекторий инструмента также способствуют созданию сложных элементов с контролируемой геометрией. Эти методы наиболее эффективны, когда их планирование учитывает доступ инструмента, крепление заготовки, поведение материала и требования к контролю качества. Для прецизионной пресс-формы технологические решения должны основываться на функциональных приоритетах: точность стыковки, качество поверхности полости, вентиляция и посадка. Процесс, позволяющий быстро изготовить один элемент, может потребовать тщательной доводки или измерений в других местах для полного соответствия замыслу проекта.
Связанное производство усиливает контроль над процессом
Датчики делают условия процесса видимыми
Встроенные или установленные на станке датчики могут отслеживать такие параметры, как давление, температура и временные интервалы в ходе производства. Эта информация помогает операторам оценить стабильность процесса и предоставляет инженерам доказательства при неожиданном изменении детали. Точная пресс-форма, оснащённая соответствующими датчиками, может выявить расхождения между заданными и фактическими условиями, однако сами по себе датчики не определяют все причины возникновения отклонений. Специалистам необходимо сопоставлять показания датчиков с партиями материалов, настройками оборудования и результатами контроля деталей.
Полезный мониторинг начинается с выбора измерений, связанных с определённым риском для качества. Сбор данных без чёткой цели может создавать шум и затушёвывать значимые сигналы. Для прецизионной пресс-формы команда может сравнить характер изменения давления в полости с результатами заполнения или геометрическими параметрами, после чего на основе проверенных испытаний установить разумные рабочие диапазоны. Оповещения должны стимулировать расследование, а не автоматические выводы, поскольку одинаковые показания могут быть вызваны неисправностью датчика, изменением настройки оборудования или вариациями материала.
Автоматизация и аналитика обеспечивают воспроизводимость процесса
Роботизированная обработка деталей, автоматический контроль и управляемая подача материалов позволяют снизить ручную изменчивость при аккуратной интеграции в производственную ячейку. Эти системы особенно полезны, когда ориентация деталей, время их обработки или частота контроля влияют на стабильность процесса. Точная пресс-форма по-прежнему зависит от правильной настройки и технического обслуживания, поэтому автоматизация должна дополнять грамотную инженерную проработку технологического процесса. Перед переходом к работе без оператора командам необходимо чётко определить, как ячейка реагирует на заторы, отклонения качества и запланированную замену инструмента.
Аналитика может объединять данные машинных записей, показания датчиков, историю технического обслуживания и результаты контроля качества для выявления повторяющихся закономерностей. Цель — поддержка практических решений, например, планирование осмотра после выявления известной тенденции износа или расследование смещения процесса до того, как пострадает большее количество деталей. Для команд, планирующих программу точных пресс-форм, управление данными имеет решающее значение: единообразные метки, средства контроля доступа и надёжные записи являются обязательными предпосылками. Анализ соответствующего точная плесень решения в контексте этих требований помогает определить, какие функциональные возможности подходят для конкретной операции.
Наиболее сильные результаты достигаются за счёт комбинирования этих инноваций, а не внедрения технологий ради самих технологий. Цифровое моделирование может направлять проектирование системы охлаждения, передовые методы производства позволяют её изготовить, а датчики помогают проверить рабочие условия. Однако высокоточная пресс-форма по-прежнему требует корректных допусков, подходящих материалов, реалистичных планов технического обслуживания и квалифицированного персонала. Поэтапная оценка является разумным решением: определите производственную проблему, выявите измеримые требования, протестируйте соответствующие технологии и подтвердите полученные результаты с учётом качества деталей и эксплуатационных потребностей.
Часто задаваемые вопросы
Какую инновацию команда должна оценить в первую очередь?
Начните с проблемы, вызывающей наибольшую неопределённость в проектировании или производстве. Если поздние изменения доминируют, оцените цифровое моделирование и цифровой контроль редакций; если трудно объяснить вариации процесса, проведите оценку целенаправленного применения датчиков. Лучшим первым шагом для высокоточной пресс-формы станет чётко очерченное испытание с измеримыми критериями приёмки, а не предположение о том, что самая новая технология решит все проблемы.
Может ли аддитивное производство заменить традиционное изготовление пресс-форм?
Не во всех областях применения. Аддитивные методы позволяют создавать внутренние геометрии, например, конформное охлаждение, тогда как традиционная механическая обработка остаётся подходящей для многих элементов и конструкций инструментов. Точная пресс-форма может объединять оба метода, при условии, что инженеры заранее проанализируют свойства материалов, допуски, требования к поверхности, доступность для контроля и ремонтопригодность перед выбором технологического маршрута.
Как производители могут убедиться в полезности нововведения?
Сравните результаты с задокументированным эталоном, используя релевантные показатели: стабильность размеров, количество корректировок на испытаниях, простои или данные по техническому обслуживанию. По возможности сохраняйте неизменными состав материала, параметры станка и условия контроля. Для точной пресс-формы подтвердите, что любое зафиксированное улучшение воспроизводимо и соответствует требованиям конкретного применения, прежде чем распространять данный подход на другие инструменты или производственные ячейки.
