 EN
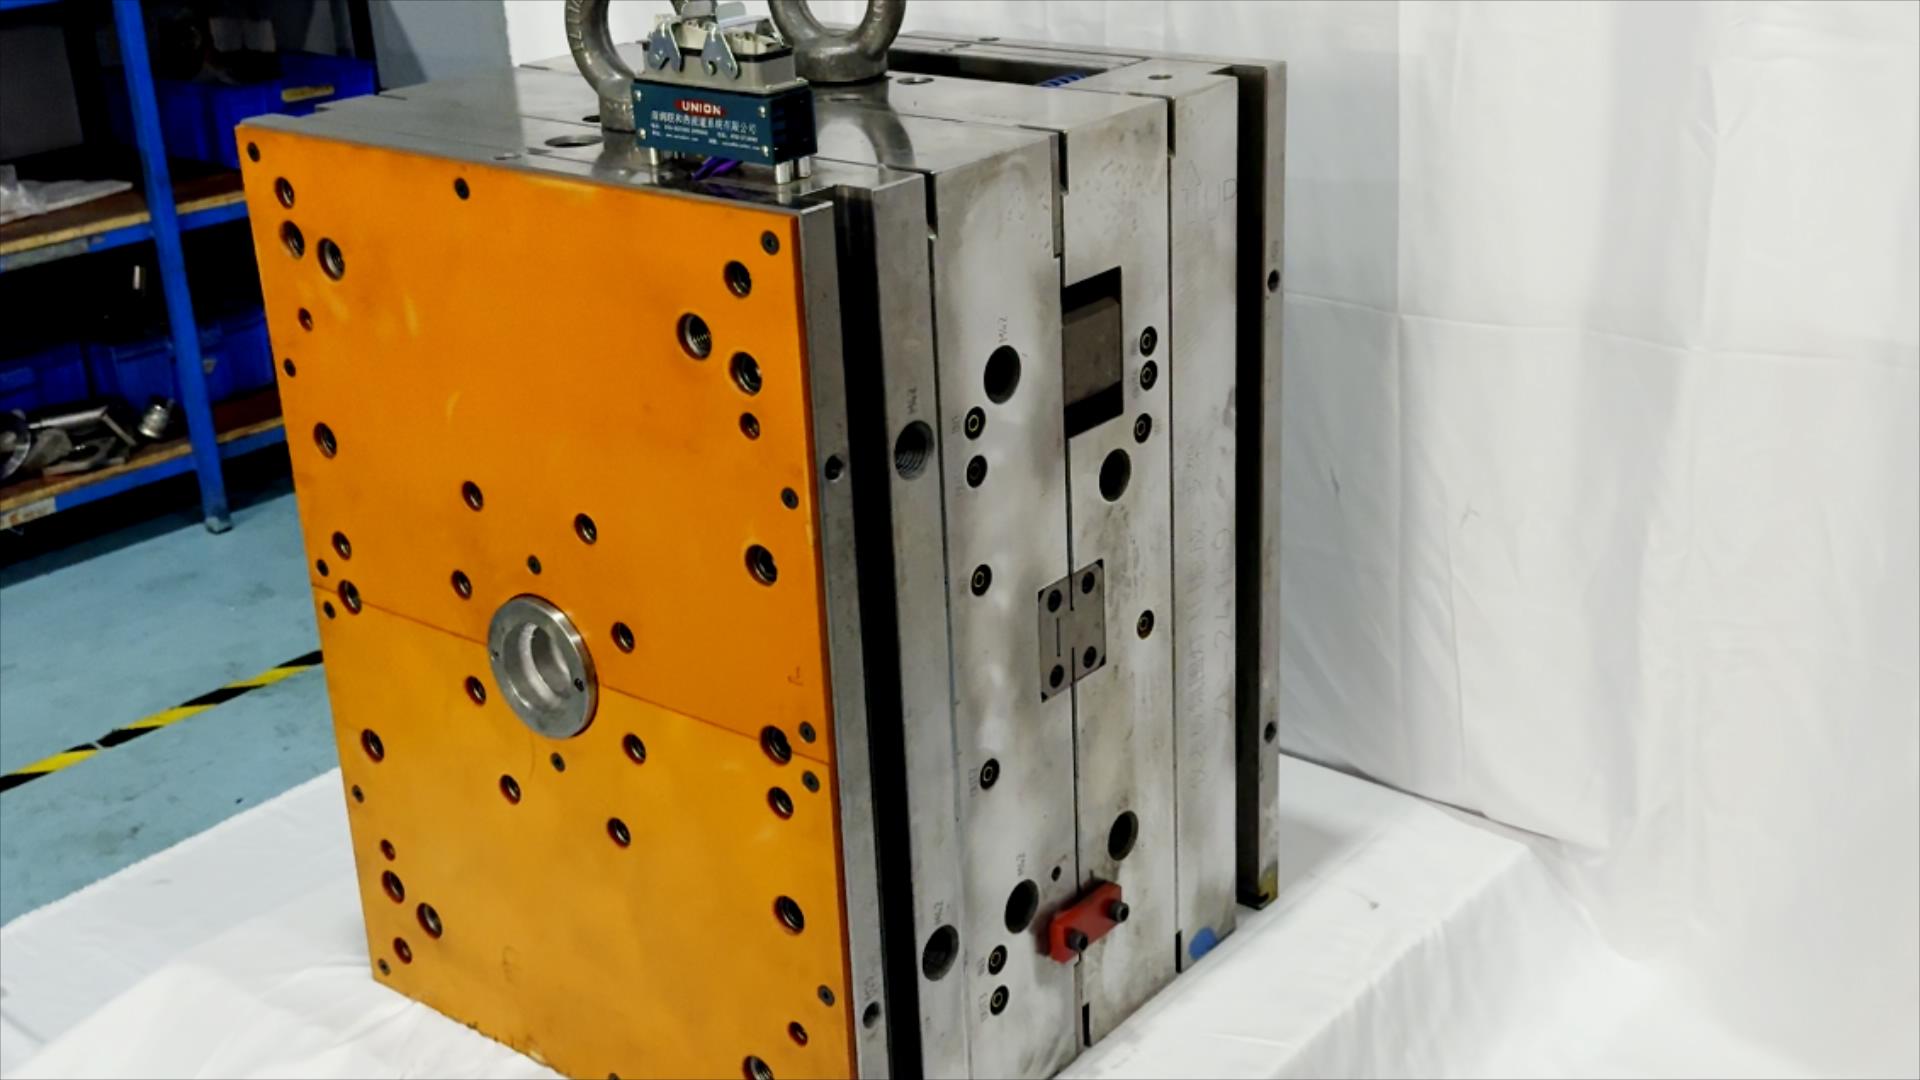
Эффективная конструкция пресс-формы начинается с восприятия инструмента как части производственного процесса, а не как отдельного элемента оборудования. Для производителей грамотный дизайн пресс-формы согласует геометрию компонента, выбранный материал, производственные цели и требования к контролю качества до начала обработки стали. Такая ранняя координация помогает командам избежать дефектов, устранение которых обходится дорого после изготовления пресс-формы.
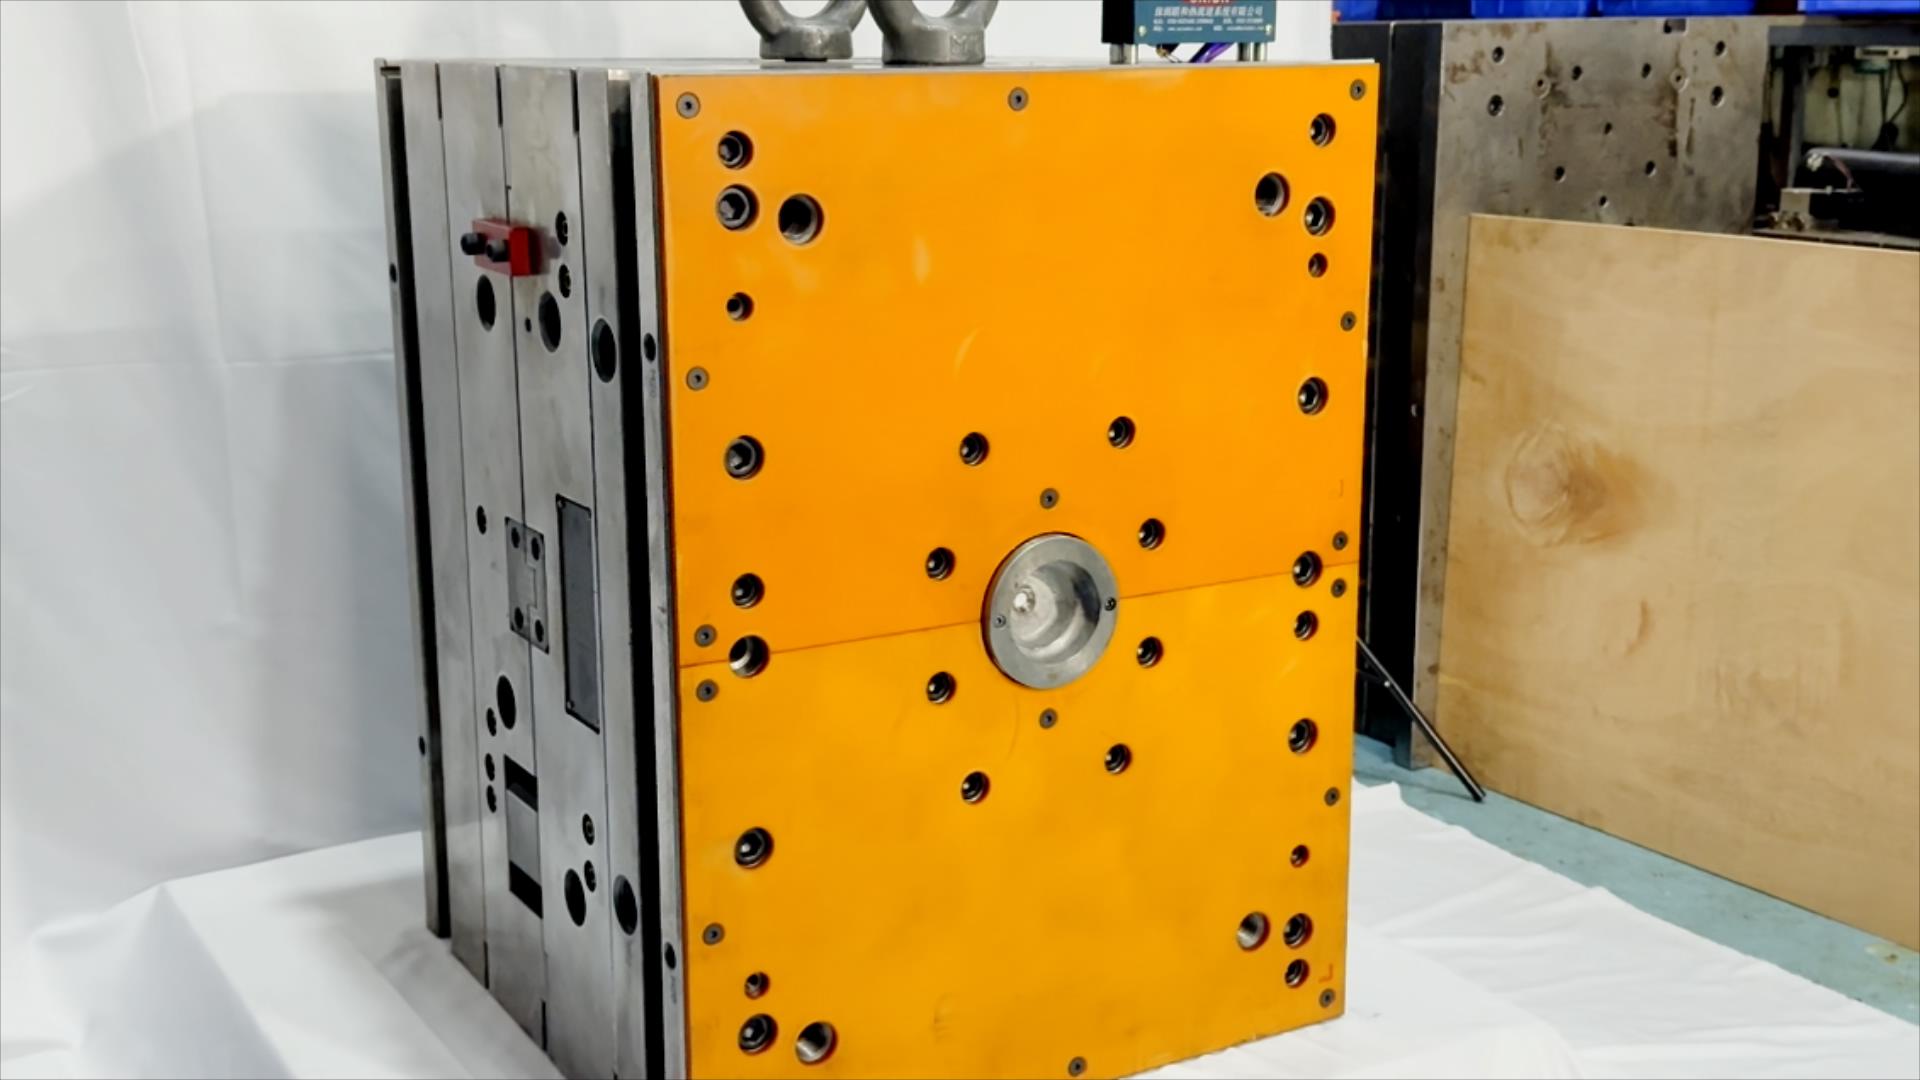
Ключевые принципы носят практический характер: обеспечение удобства выталкивания деталей, управление потоком материала и охлаждением, а также проектирование для надёжного производства и технического обслуживания. Применение этих принципов при проектировании пресс-форм требует участия инженеров-конструкторов изделий, специалистов по оснастке и производственных бригад. В результате должна получиться оснастка, способная многократно выпускать соответствующие требованиям детали в пределах реальных возможностей завода.
Определить требования к детали и процессу
Преобразовать геометрию изделия в требования к оснастке
Разработка конструкции литейной формы начинается со стабильного и полностью проверенного описания детали. Инженеры должны проанализировать толщину стенок, рёбра жёсткости, бобышки, отверстия, шероховатость поверхности и допуски размеров, поскольку каждая из этих характеристик может повлиять на заполнение формы, усадку, прочность или выталкивание изделия. Решения по проектированию формы легче подтвердить, если команда чётко понимает, какие размеры критичны для точной посадки или функционирования, а какие допускают обычные колебания в ходе технологического процесса.
Уклон является обязательным на всех поверхностях, которые должны перемещаться в направлении, противоположном инструменту; в то же время для выхода изделий с подрезами могут потребоваться сдвижные элементы, подъёмные механизмы или другой заранее спроектированный способ освобождения. Такие решения влияют на сложность оснастки, продолжительность цикла литья и доступность для технического обслуживания. Поэтому при анализе проекта формы следует задавать себе вопросы: действительно ли данная особенность необходима и можно ли её упростить без ущерба для основного назначения компонента. Ранняя обратная связь по принципам проектирования с учётом требований производства позволяет исключить ненужные механизмы и снизить риск доработок на поздних этапах.
Согласуйте конструкцию с поведением материала
Выбор материала определяет конструкцию пресс-формы, поскольку смолы и другие формовочные материалы различаются по текучести, усадке, тепловой реакции и требованиям к переработке. Команда должна использовать актуальные данные о материалах, а не предполагать, что схожие по внешнему виду марки ведут себя одинаково. При определении размеров полости конструкция пресс-формы должна учитывать ожидаемую усадку, при этом следует помнить, что фактические результаты зависят от геометрии изделия и условий процесса.
Материал также влияет на выбор места расположения литников, системы вентиляции и требований к поверхности. Конструкция, подходящая для одной смолы, может вызвать замедление течения расплава, задержку газов или видимые дефекты при использовании другой смолы. Практичный процесс проектирования пресс-формы подразумевает подтверждение марки материала и требуемой отделки до окончательного изготовления оснастки. Если возможна замена материала, необходимо документировать допустимый диапазон и оценить, изменяется ли при этом заполнение, охлаждение или критерии контроля.
Контроль заполнения, охлаждения и выталкивания детали
Планирование сбалансированного потока материала
Бегунок, литник и полость образуют связанный потоковый путь, поэтому при проектировании пресс-формы следует учитывать, каким образом материал достигает каждой области. Положение литника влияет на длину потока, расположение сварных швов, уплотнение и внешний вид изделия. Группа проектировщиков должна выбрать такую конфигурацию литников, которая удовлетворяет функциональным и визуальным требованиям к изделию, а также обеспечивает реалистичный способ удаления или отделки следа от литника.
Сбалансированное заполнение имеет значение как для многополостных пресс-форм, так и для сложных однополостных деталей. Анализ проектирования пресс-формы может помочь выявить возможные перепады давления или зоны, которые могут заполняться слишком медленно; однако моделирование оказывается наиболее полезным, когда входные данные отражают реальные свойства материала и технологические предположения. Инженеры должны оценивать прогнозируемый поток с учётом геометрии детали и производственного опыта. Там, где результаты указывают на риски, корректировка литников, бегунков или локальных переходов толщины стенок до начала изготовления пресс-формы обычно проще, чем модификация уже готового инструмента.
Проектируйте системы охлаждения и вентиляции как функциональные подсистемы
Охлаждение влияет на размерную стабильность, внешний вид и продолжительность каждого цикла. При проектировании пресс-формы каналы охлаждения следует размещать так, чтобы тепло удалялось равномерно, особенно в зонах с большой толщиной стенок и в элементах с неравномерной тепловой массой. Каналы также должны быть технологичными — удобными для изготовления, очистки и осмотра. При разработке системы охлаждения необходимо учитывать не только оптимальный путь прохождения теплоносителя по инструменту, но и способы подключения, а также доступ к каналам.
Вентиляционные канавки обеспечивают выход вытесняемого воздуха и газов при заполнении полости. Недостаточная вентиляция может вызывать прожоги, неполное заполнение или неоднородность поверхности; в то же время непродуманное расположение или глубина вентиляционных канавок могут оставлять нежелательные следы на изделии. При проектировании пресс-формы положение и глубина вентиляционных канавок согласуются с типом материала и конфигурацией разъёмной поверхности. Эти параметры требуют тщательного анализа на этапе проектирования инструмента, поскольку недоступные или забитые вентиляционные канавки способны стать хронической причиной производственных проблем.
Создавайте для стабильного серийного производства и технического обслуживания
Укажите методы центрирования, конструктивные особенности и порядок контроля
Производственный инструмент должен выдерживать многократные силы закрытия и сохранять точность взаимного расположения компонентов на протяжении всего срока службы. Конструкция пресс-формы должна обеспечивать достаточную опору под полостями, надежно фиксировать компоненты и учитывать особенности интерфейса с прессом или станком. Перед заказом или механической обработкой компонентов команда должна проверить соответствие выбранных габаритов инструмента, направления его открывания и сервисных соединений предполагаемому оборудованию.
Планирование контроля входит в состав проектирования пресс-формы, поскольку конструктивные особенности инструмента определяют степень стабильности изготовления и измерения критических размеров. Необходимо определить поверхности и параметры, по которым принимается решение о пригодности изделия, а затем проанализировать, как отклонения полостей, износ и параметры технологического процесса могут повлиять на них. Чётко заданная базовая процедура первичного контроля образца повышает ценность квалификации: она помогает производству отличить проблему, связанную с инструментом, от необходимости корректировки процесса или погрешности измерений.
Подготовка к техническому обслуживанию и контролируемой валидации
Обслуживаемость влияет на надёжность производства задолго после первоначальной квалификации. Конструкция пресс-формы должна позволять техникам получать доступ к изнашиваемым компонентам, очищать вентиляционные отверстия, проверять пути охлаждения и заменять сервисные детали без излишней разборки. Стандартизированные и чётко обозначенные компоненты могут упростить рутинную работу, но только в том случае, если они соответствуют нагрузкам и условиям эксплуатации инструмента. Доступ для обслуживания следует оценивать с учётом реального производственного процесса на участке.
Перед запуском необходимо провести запланированный пробный запуск для проверки заполнения формы, выхода изделия, геометрических размеров, состояния поверхности и поведения цикла. Предположения, заложенные в конструкцию пресс-формы, должны быть сопоставлены с измеренными результатами, а все изменения — задокументированы, чтобы последующие запуски выполнялись при контролируемых параметрах. Пробный запуск — это не просто демонстрация того, что пресс-форма закрывается; это подтверждение того, что пресс-форма и технологический процесс способны выпускать приемлемые изделия в заданных условиях. Такой дисциплинированный обратный контроль завершает цикл проектирования.
Часто задаваемые вопросы
Что следует проверить в первую очередь при проектировании пресс-формы?
Начните с геометрии детали, материала, критических допусков, требований к поверхности и предполагаемого производственного процесса. Решения по проектированию пресс-форм зависят от этих входных данных, поэтому нерешённые требования могут привести к избежимой доработке. Их подтверждение на раннем этапе обеспечивает инженерным, инструментальным и производственным командам общую основу для оценки предложенной оснастки.
Как проектирование пресс-форм влияет на качество детали?
Проектирование пресс-форм влияет на заполнение материала, его охлаждение, удаление воздуха и выпуск готовой детали. Расположение литников, схема охлаждения, вентиляция и геометрия полости могут влиять на размеры и внешний вид поверхности. Стабильное качество по-прежнему зависит от подходящих параметров процесса, контроля материала и проверки в ходе производства.
Когда производственные команды должны проводить проверку проекта пресс-формы?
Следует провести проверку конструкции пресс-формы на этапе разработки детали и технологического процесса, до начала изготовления оснастки. Ранняя обратная связь может выявить ограничения оборудования, потребность в техническом обслуживании или сложности при контроле качества, пока внесение изменений остаётся более практичным. Кроме того, командам следует повторно проанализировать конструкцию после испытаний, если результаты выявили повторяющуюся проблему, связанную с оснасткой или производственным процессом.