 EN
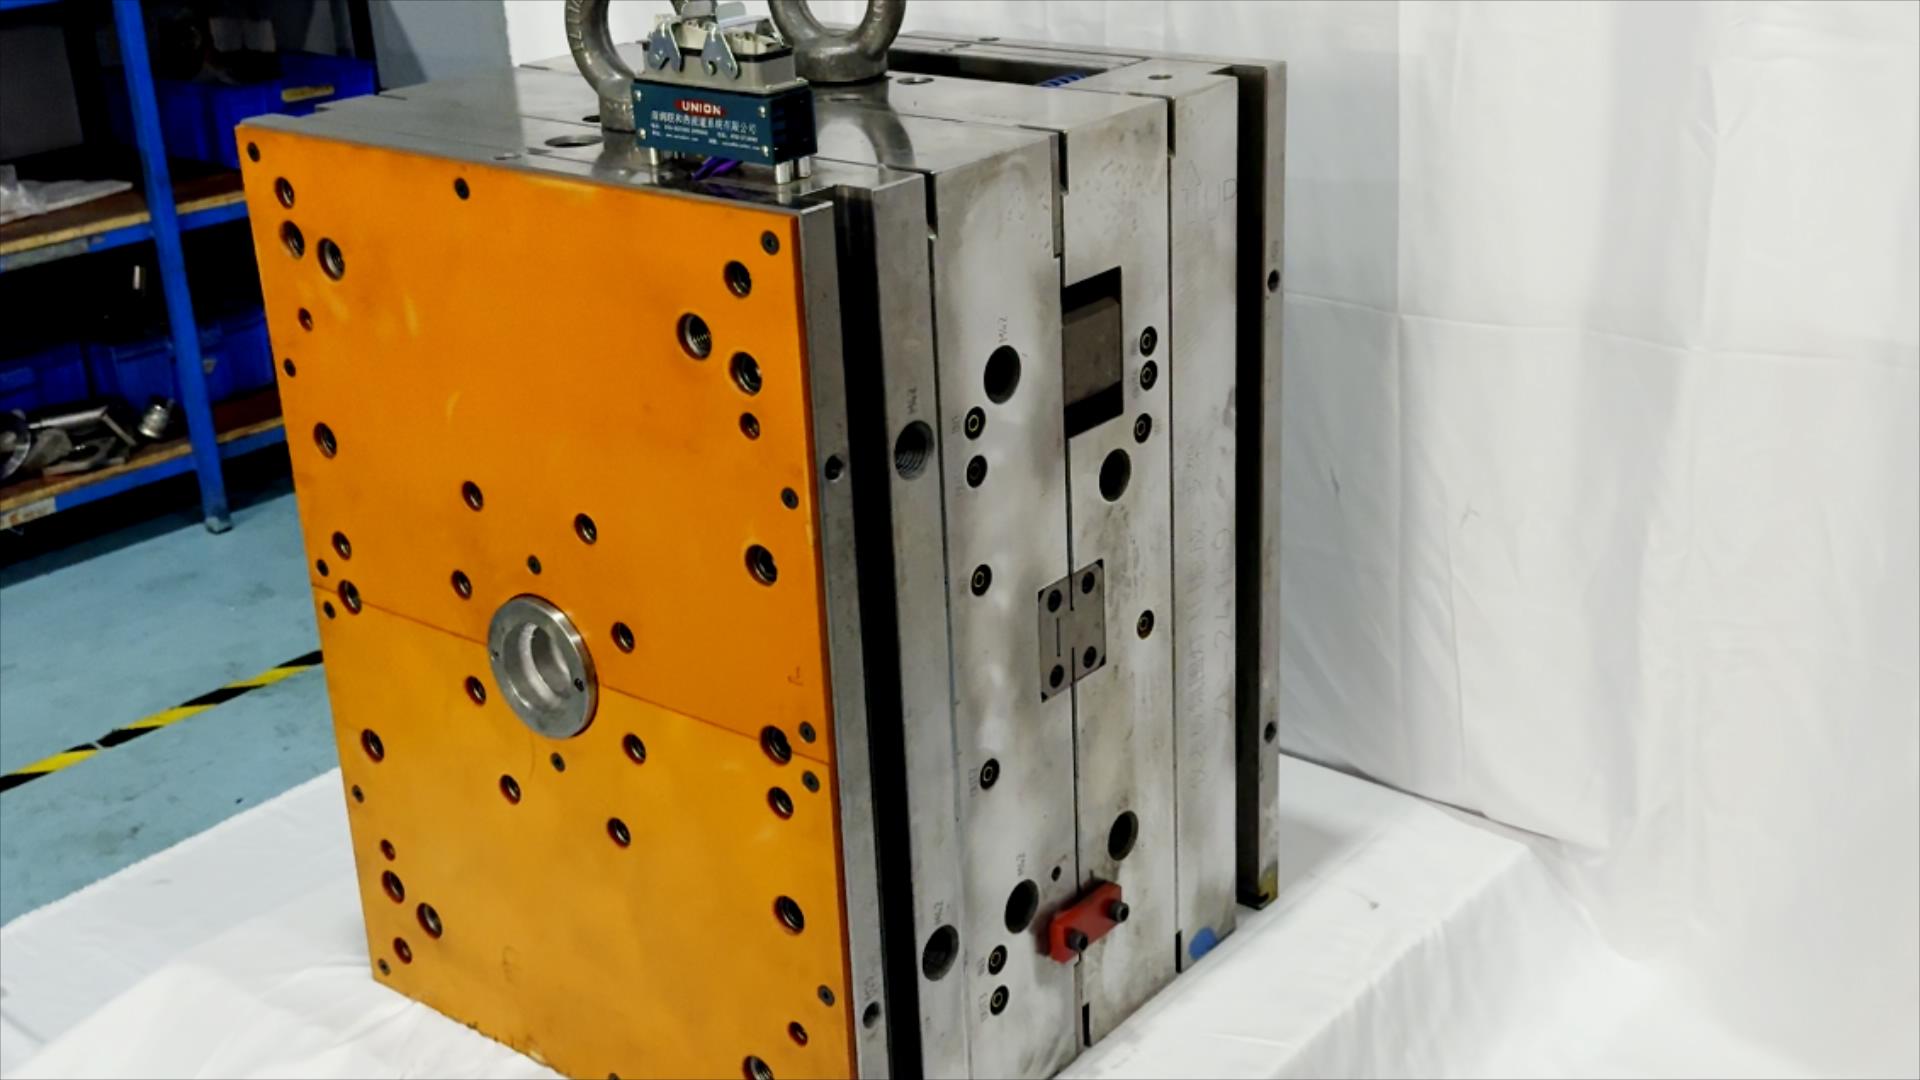
Effektiv formdesign starter med å behandle verktøyet som en del av fremstillingsprosessen, ikke som et frittstående stykke utstyr. For produsenter sikrer godt formdesign at komponentens geometri, valgt materiale, produksjonsmål og inspeksjonskrav er i tråd med hverandre før stålet skjæres. Denne tidlige samordningen hjelper teamene med å unngå feil som er kostbare å rette opp etter at verktøyet er ferdigstilt.
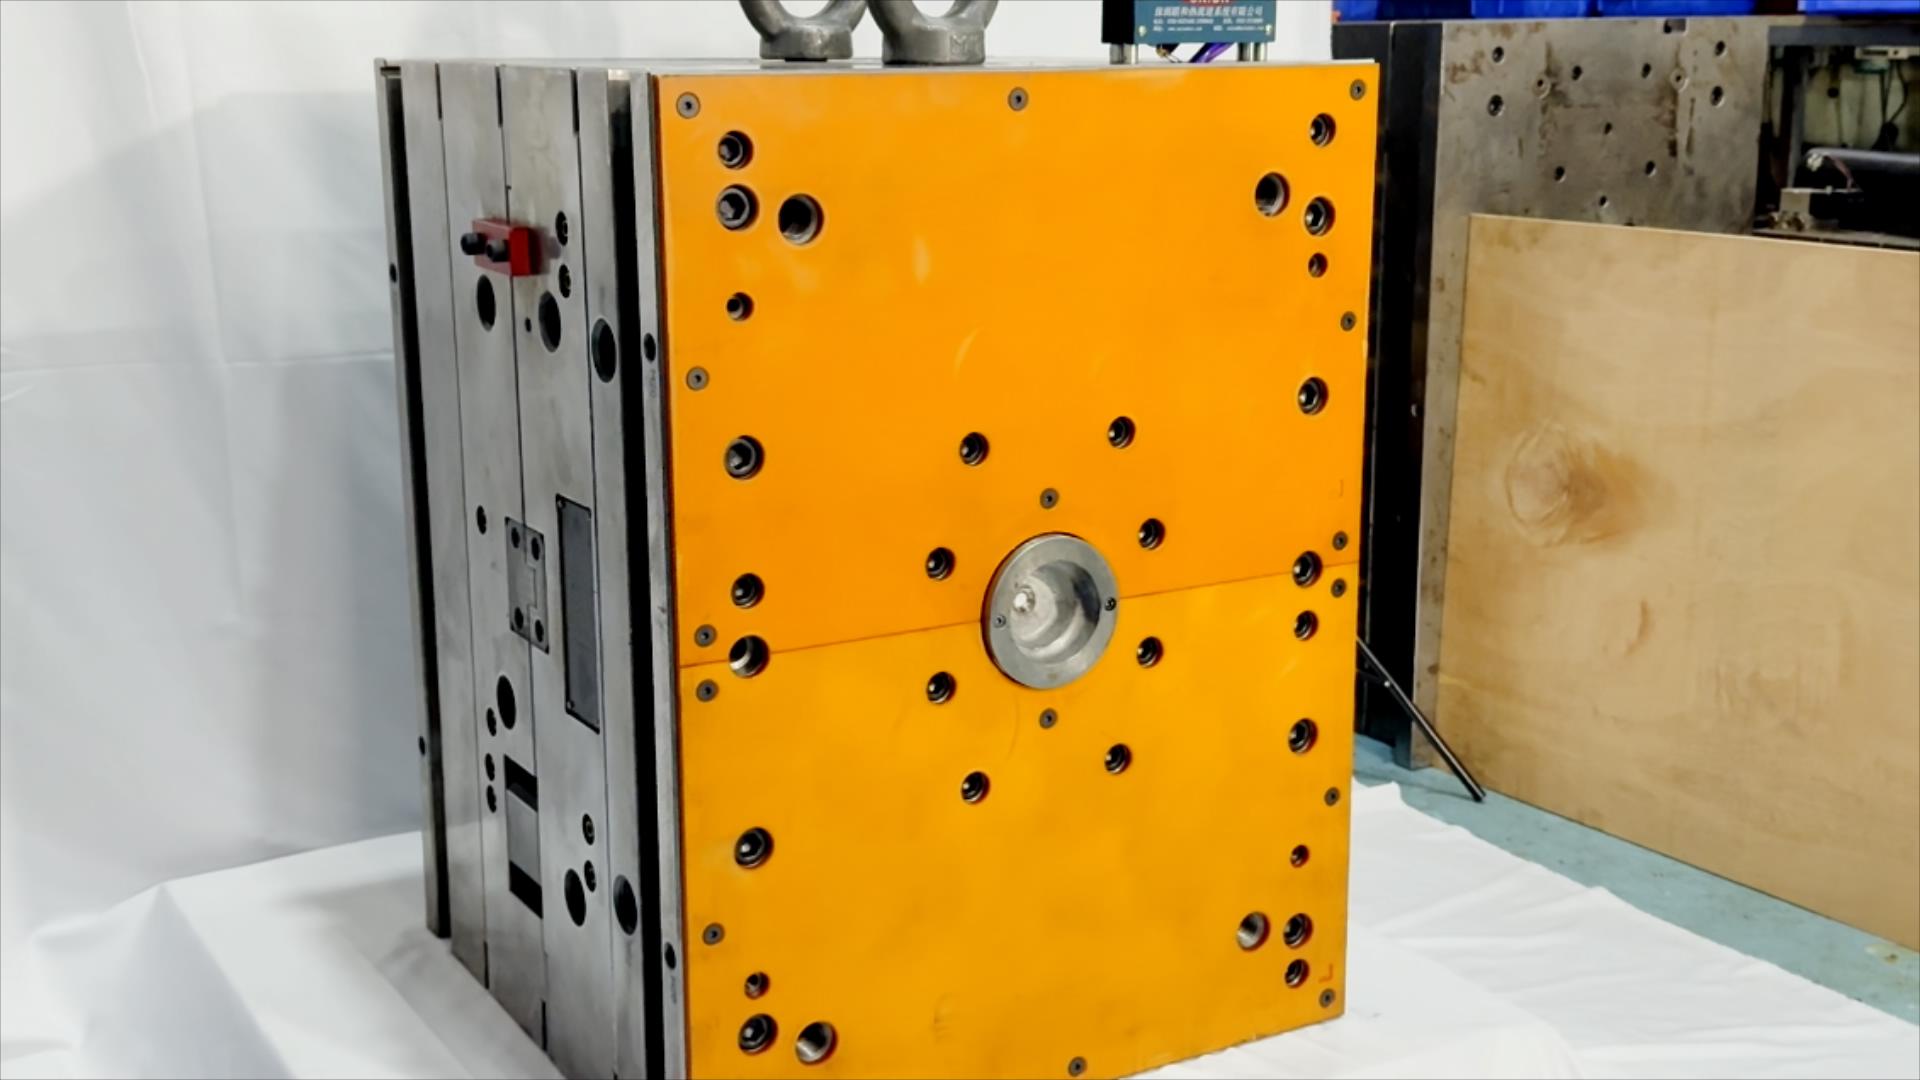
Nøkkelprinsippene er praktiske: lag deler som er egnet for utløsning, styr materialegjennomstrømningen og avkjølingen, og design for pålitelig produksjon og vedlikehold. Å anvende disse prinsippene på formdesign krever innsikt fra produktutvikling, verktøyfagfolk og produksjonsteam. Resultatet bør være et verktøy som kan gjenta framstillingen av konforme deler innenfor de reelle grensene til fabrikken.
Fastsett delens og prosessens krav
Oversett produktets geometri til verktøykrav
En god formkonstruksjon starter med en stabil, fullstendig gjennomgått deldefinisjon. Ingeniører bør undersøke veggtykkelse, forsterkningsribber, festepunkter (bosses), åpninger, overflatefinish og dimensjonelle toleranser, fordi hver enkelt egenskap kan påvirke fylling, krymping, styrke eller utforming. Valg knyttet til formkonstruksjon er lettere å validere når teamet forstår hvilke mål som er kritiske for passform eller funksjon, og hvilke som tillater normal prosessvariasjon.
Utdrag (draft) er avgjørende der en overflate må bevege seg bort fra verktøyet, mens innhakinger (undercuts) kanskje krever skyveelementer, hevelåser eller en annen planlagt frigjøringsmetode. Disse valgene påvirker verktøykompleksiteten, syklustiden og tilgangen til vedlikehold. En gjennomgang av formkonstruksjonen bør derfor stille spørsmålet om en egenskap er nødvendig, og om den kan forenkles uten å kompromittere komponentens funksjon. Tidlig «design-for-manufacturing»-tilbakemelding kan unngå unødvendige mekanismer og redusere risikoen for senere revisjoner.
Tilpass konstruksjonen til materialets oppførsel
Valg av materiale påvirker formkonstruksjonen, fordi harpiks og andre støpbare materialer skiller seg fra hverandre når det gjelder flyt, krymping, varmerespons og prosesskrav. Teamet bør bruke relevante materialedata i stedet for å anta at materialer med lik utseende oppfører seg likt. Formkonstruksjonen må ta hensyn til forventet krymping ved fastsettelse av formhuldimensjoner, samtidig som man erkjenner at faktiske resultater avhenger av geometri og prosessforhold.
Materialet påvirker også inngangspunktets plassering, ventileringsløsningen og overflatekravene. En konstruksjon som fungerer godt for én harpikstype kan føre til strømningshemming, fangst av gass eller synlige merker med en annen. En praktisk formkonstruksjonsprosess bekrefter først materialetypen og den ønskede overflaten før verktøyet ferdigstilles. Hvis en erstatning er mulig, skal det akseptable spekteret dokumenteres, og man må vurdere om det påvirker fylling, kjøling eller inspeksjonskrav.
Styr fylling, kjøling og delutkasting
Planlegg balansert materialeflyt
Løperen, inngangen og hulen danner en sammenhengende strømningsbane, så formdesignet må ta hensyn til hvordan materialet når hver enkelt region. Inngangens plassering påvirker strømlengden, sveiseskjøtenes plassering, pakkingen og det estetiske utseendet. Designlaget bør velge en inngangsarrangering som støtter delens funksjonelle og visuelle krav, samtidig som det etterlater en gjennomførbar metode for fjerning eller ferdigstilling av inngangssporet.
Balansert fylling er viktig både i flerhulverktøy og i komplekse enkelthuldelar. Analyse av formdesign kan hjelpe med å identifisere sannsynlige trykkforskjeller eller områder som kan fylles for sakte, men simulering er mest nyttig når inndata reflekterer faktiske material- og prosessantakelser. Ingeniører bør vurdere den forutsagte strømmen i lys av delens geometri og produksjonserfaring. Hvor resultatene avdekker risiko, er det vanligvis mer praktisk å justere innganger, løpere eller lokale veggoverganger før produksjon enn å endre et ferdigstilt verktøy.
Design kjøling og ventileringsystemer som funksjonelle systemer
Kjøling påvirker dimensjonell stabilitet, utseende og tiden som kreves for hver syklus. Moldesignet bør plassere kjølekanaler slik at varme fjernes jevnt, spesielt rundt tykke deler og detaljer med ulik termisk masse. Kanalene må også være praktisk mulig å produsere, rengjøre og inspisere. Kjøleplaner bør ta hensyn til tilkoblinger og tilgang, ikke bare den ideelle banen gjennom verktøyet.
Ventiler gir en vei for fortrengt luft og gasser å unnslippe når formhulen fylles. Dårlig ventileringsdesign kan føre til forbrenninger, ufullstendige støp, eller uregelmessige overflater, mens dårlig planlagte ventiler kan etterlate uønskede synlige merker. Moldesignet balanserer ventilposisjon og -dybde med materialet og delingsanordningen. Disse detaljene bør granskas under verktøydesign, siden utilgjengelige eller blokkerte ventiler kan bli gjentatte produksjonsproblemer.
Bygg for gjentakelig produksjon og vedlikehold
Angi justering, struktur og inspeksjon
Et produksjonsverktøy må tåle gjentatte lukkekrefter og opprettholde presis justering gjennom hele sin levetid. Formdesignet bør gi tilstrekkelig støtte under hulromsarealene, plassere komponenter på sikker måte og ta hensyn til presse- eller maskin-grensesnittet. Teamet bør sjekke at de valgte verktøydimensjonene, åpningretningen og serviceforbindelsene passer til den tenkte utstyrsplattformen før bestilling eller bearbeiding av komponenter.
Inspeksjonsplanlegging hører hjemme i formdesignet, fordi verktøyets egenskaper avgjør hvor konsekvent kritiske mål kan produseres og måles. Identifiser overflatene og målingene som styrer godkjenning, og vurder deretter hvordan variasjon i hulrom, slitasje og prosessinnstillinger kan påvirke dem. En tydelig referansegrunnlag for førsteartikkelinspeksjon gjør kvalifikasjonen mer nyttig. Det hjelper produksjonen med å skille mellom et verktøyrelatert problem, en prosessjustering eller et måleproblem.
Forbered vedlikehold og kontrollert validering
Driftsvennlighet påvirker produksjonens pålitelighet lenge etter den første kvalifiseringen. Formdesignet bør gjøre det mulig for teknikere å nå slitasjedeler, rense ventiler, inspisere kjølekanaler og bytte ut reservedeler uten unødvendig demontering. Standardiserte, tydelig identifiserte komponenter kan gjøre rutinearbeid enklere, men bare når de passer formens belastninger og driftsforhold. Vedlikeholdsadgang bør vurderes i lys av den faktiske verkstedarbeidsflyten.
Før frigivelse skal verktøyet valideres med en planlagt prøve som sjekker fylling, delutkasting, mål, overflatekvalitet og syklusoppførsel. Antagelsene fra formdesignet bør sammenlignes med målte resultater, og alle endringer bør dokumenteres slik at fremtidige løp bruker kontrollerte innstillinger. En prøve er ikke bare en demonstrasjon av at verktøyet lukkes; den er bevis på at verktøyet og prosessen kan produsere akseptable deler under definerte forhold. Denne disiplinerte tilbakemeldingen fullfører designsløyfen.
Ofte stilte spørsmål
Hva bør vurderes først i formdesign?
Start med delens geometri, materiale, kritiske toleranser, overflatekrav og den tenkte produksjonsprosessen. Formdesignbeslutninger avhenger av disse inndataene, så uavklarte krav kan føre til unødvendig omworking. Å bekrefte dem tidlig gir ingeniør-, verktøy- og produksjonsteamene et felles grunnlag for å vurdere den foreslåtte formen.
Hvordan påvirker formdesign delkvaliteten?
Formdesign påvirker hvordan materialet fyller og kjøles, hvordan lufta forlater formen og hvordan den ferdige delen frigjøres. Innløpsplassering, kjøleanlegg, ventilering og formhulens geometri kan påvirke mål og overflateutseende. Stabil kvalitet avhenger fortsatt av passende prosessinnstillinger, materiellkontroll og inspeksjon under produksjon.
Når bør produksjonsteamene gjennomgå formdesignet?
Produsenten bør gjennomgå formdesignet mens delen og prosessen utvikles, før verktøykonstruksjonen starter. Tidlig tilbakemelding kan avdekke begrensninger i utstyr, vedlikeholdsbehov eller inspeksjonsutfordringer mens endringer fremdeles er mer praktiske. Teamene bør også gjennomgå designet på nytt etter prøveproduksjon hvis resultatene avslører gjentatte problemer med verktøy eller produksjon.