 EN
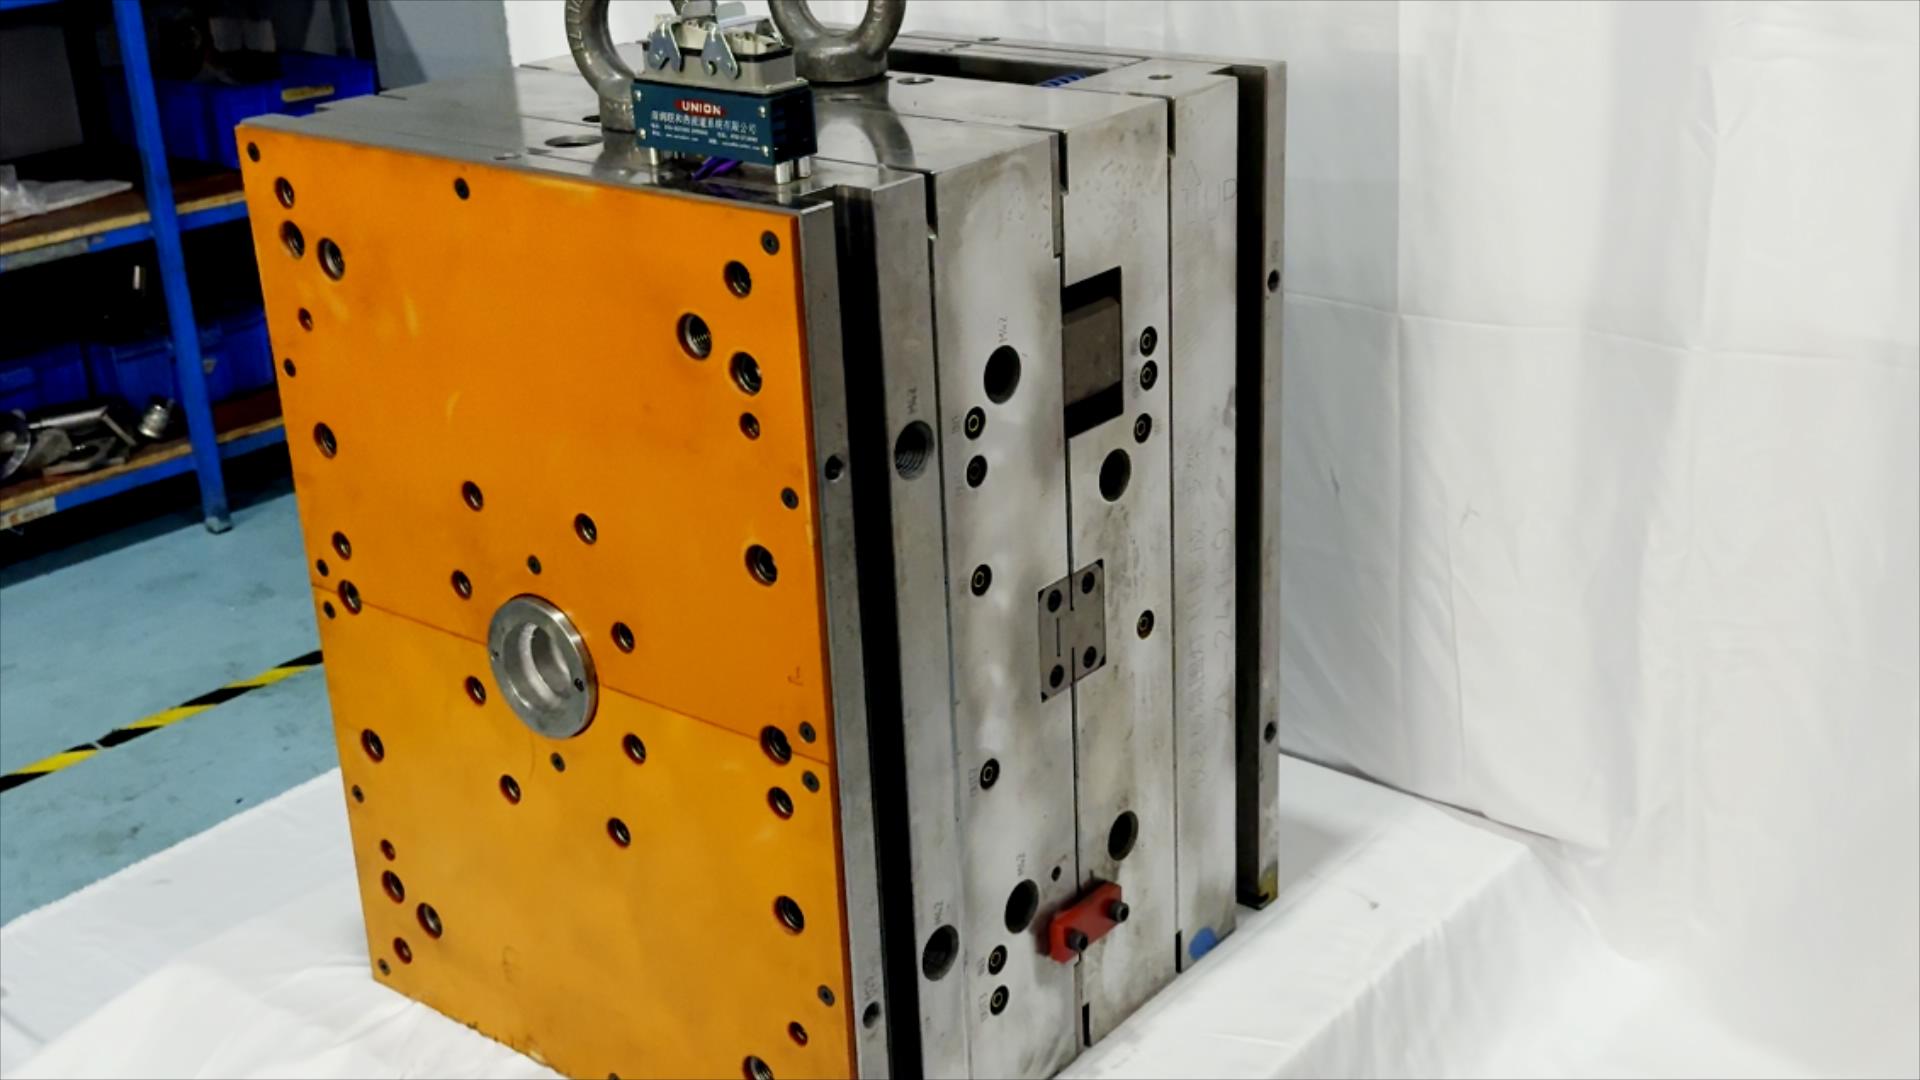
Effectief matrijsontwerp begint met het beschouwen van de matrijs als onderdeel van het productieproces, niet als een afzonderlijk stuk hardware. Voor fabrikanten zorgt goed matrijsontwerp voor afstemming van de geometrie van het onderdeel, het gekozen materiaal, de productiedoelen en de inspectievereisten voordat het staal wordt bewerkt. Deze vroege afstemming helpt teams om gebreken te vermijden die duur zijn om te corrigeren nadat de matrijs is gebouwd.
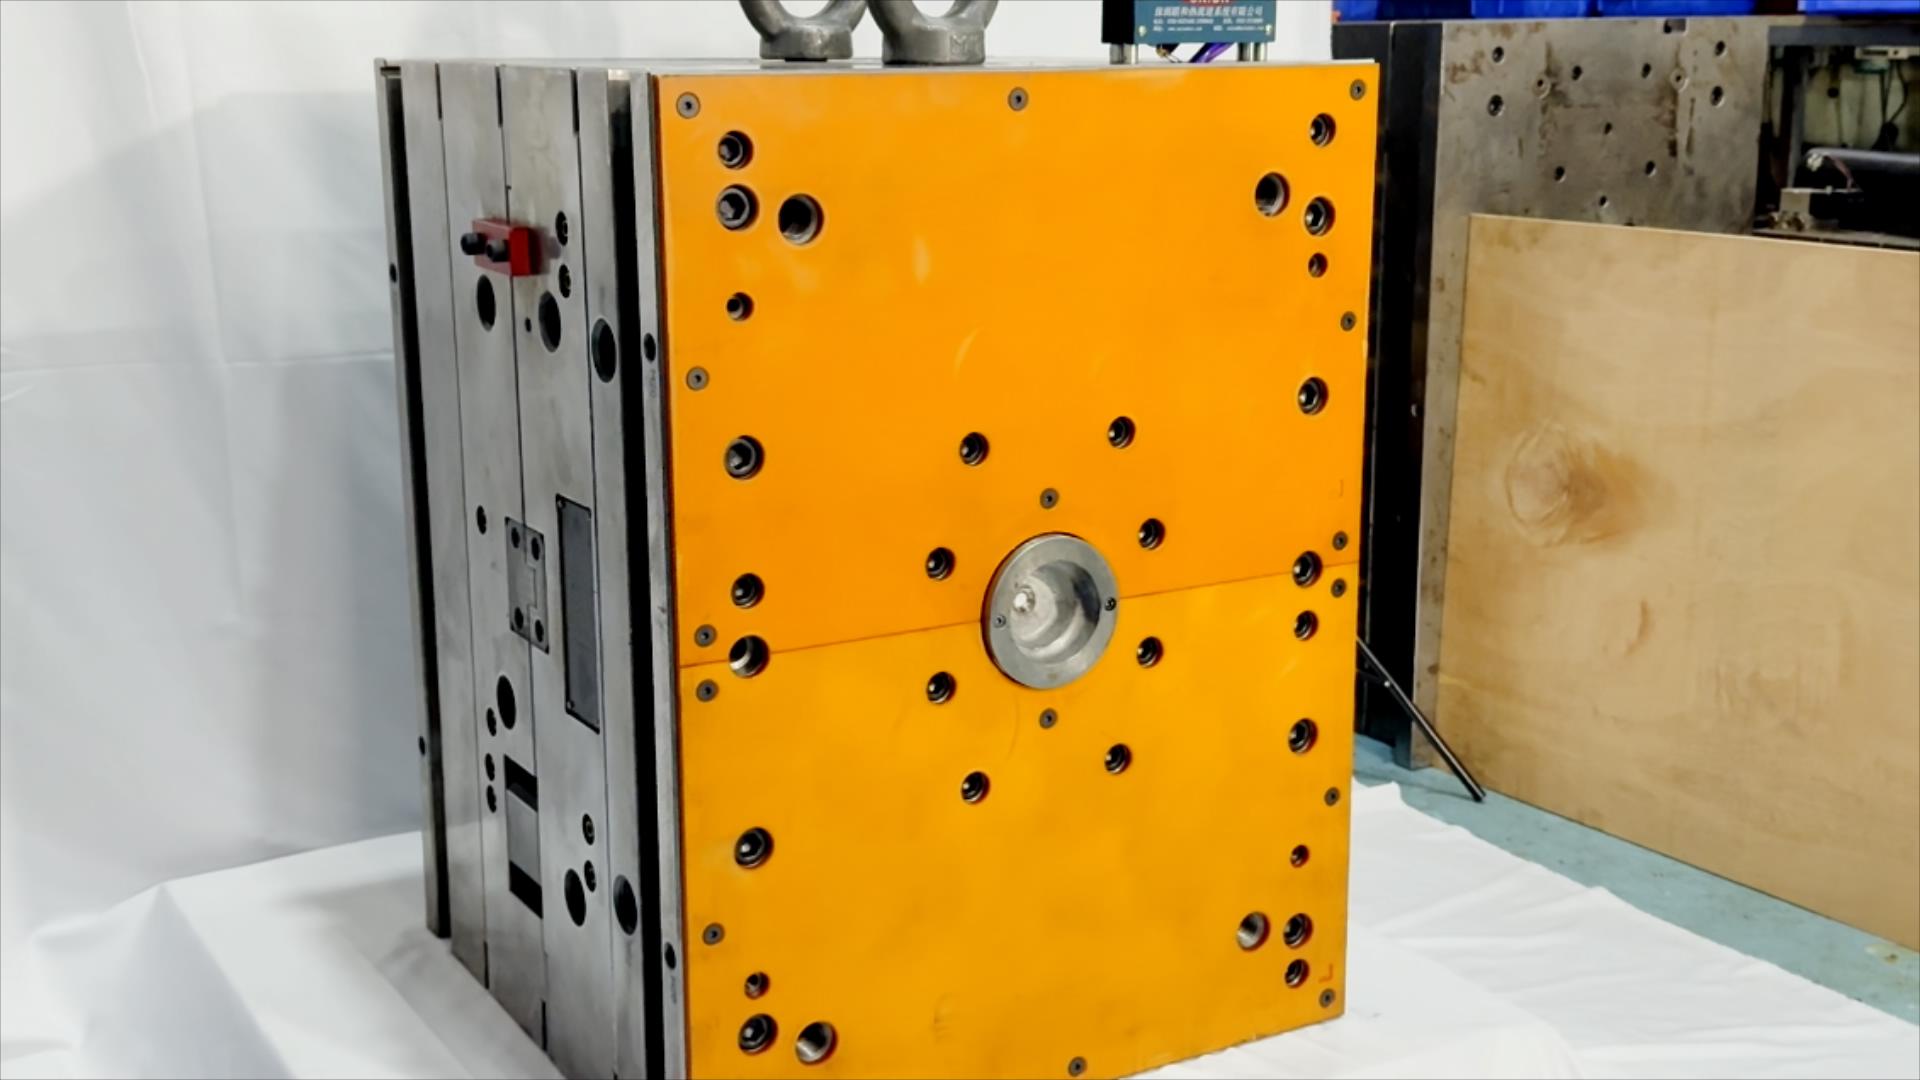
De kernprincipes zijn praktisch: maak onderdelen geschikt voor ontkoppeling, beheer de materiaalstroming en koeling, en ontwerp voor betrouwbare productie en onderhoud. Het toepassen van deze principes op maldesign vereist input van productengineering, malspecialisten en productieteams. Het resultaat moet een mal zijn die herhaaldelijk conformerende onderdelen kan produceren binnen de reële grenzen van de fabriek.
Stel de eisen voor het onderdeel en het proces vast
Vertaal de productgeometrie naar malseisen
Een goed matrijsontwerp begint met een stabiele, volledig beoordeelde onderdeeldefinitie. Ingenieurs moeten de wanddikte, ribben, uitsteeksels, openingen, oppervlakteafwerking en dimensionele toleranties onderzoeken, omdat elk kenmerk invloed kan hebben op het vullen, krimpen, de sterkte of de demolding. Matrijsontwerpbeslissingen zijn gemakkelijker te valideren wanneer het team weet welke afmetingen cruciaal zijn voor pasvorm of functie en welke ruimte laten voor normale procesvariatie.
Uitloop is essentieel op elke oppervlakte die zich tijdens het demolden van de matrijs moet verwijderen; inspringende delen (undercuts) vereisen mogelijk schuifstukken, liftermechanismen of een andere geplande demoldingmethode. Deze keuzes beïnvloeden de complexiteit van de matrijs, de cyclusduur en de toegankelijkheid voor onderhoud. Een matrijsontwerpreview moet daarom vragen of een kenmerk noodzakelijk is en of het kan worden vereenvoudigd zonder de functie van het onderdeel in gevaar te brengen. Vroege ‘design-for-manufacturing’-feedback kan overbodige mechanismen voorkomen en het risico op late wijzigingen verminderen.
Pas het ontwerp aan het materiaalgedrag aan
Materiaalkeuze bepaalt het matrijsontwerp, omdat harsen en andere vormbare materialen verschillen in stromingsgedrag, krimp, warmterespons en verwerkingsvereisten. Het team moet gebruikmaken van relevante materiaalgegevens in plaats van te veronderstellen dat soortgelijk ogende kwaliteiten zich op dezelfde manier gedragen. Bij het instellen van de holteafmetingen moet het matrijsontwerp rekening houden met de verwachte krimp, terwijl duidelijk is dat de werkelijke resultaten afhangen van de geometrie en de procesomstandigheden.
Het materiaal bepaalt ook de locatie van de gietopening, de ontluchting en de oppervlakte-eisen. Een ontwerp dat voor één hars geschikt is, kan bij een andere hars leiden tot stromingsachterstand, ingesloten gas of zichtbare sporen. Een praktisch matrijsontwerpproces bevestigt de materiaalkwaliteit en de beoogde afwerking voordat de gereedschappen definitief worden vastgesteld. Indien een vervanging mogelijk is, dient het toegestane bereik te worden gedocumenteerd en moet worden beoordeeld of deze wijziging invloed heeft op het vulproces, het koelproces of de inspectiecriteria.
Regel het vullen, koelen en vrijkomen van het onderdeel
Plan een evenwichtig materiaalstromingspatroon
De spuitgietloop, de poort en de holte vormen een aaneengesloten stromingspad, dus bij het matrijsontwerp moet worden overwogen hoe het materiaal elke regio bereikt. De positie van de poort beïnvloedt de stromingslengte, de locatie van lasnaden, de vuldruk en het uiterlijk. Het ontwerpteam moet een poortopstelling kiezen die voldoet aan de functionele en visuele eisen van het onderdeel, terwijl er tegelijkertijd een haalbare methode blijft om de poortrest te verwijderen of af te werken.
Een evenwichtige vulvulling is belangrijk bij multi-holte-matrijzen, maar ook bij complexe enkelvoudige holte-onderdelen. Analyse van het matrijsontwerp kan helpen om mogelijke drukverschillen of gebieden die te traag vullen te identificeren, maar simulatie is het meest nuttig wanneer de invoerdata daadwerkelijke materiaaleigenschappen en procesaannames weerspiegelt. Technici moeten de voorspelde stroming in combinatie met de onderdeelgeometrie en productie-ervaring beoordelen. Waar de resultaten risico’s aangeven, is het meestal eenvoudiger om voorafgaand aan de fabricage poorten, loops of lokale wandovergangen aan te passen dan een voltooid matrijs te wijzigen.
Ontwerp koeling en ontluchting als functionele systemen
Koeling beïnvloedt de dimensionale stabiliteit, het uiterlijk en de tijd die nodig is voor elke cyclus. Bij het ontwerp van de matrijs moeten koelkanalen zo worden geplaatst dat warmte consistent wordt afgevoerd, met name rond dikke secties en kenmerken met ongelijke thermische massa. De kanalen moeten ook praktisch zijn om te vervaardigen, schoon te maken en te inspecteren. Bij het opstellen van koelplannen moet rekening worden gehouden met aansluitingen en toegang, niet alleen met het ideale pad door de matrijs.
Ontluchtingsopeningen bieden een weg waarlangs verplaatste lucht en gassen kunnen ontsnappen terwijl de holte zich vult. Slechte ontluchting kan leiden tot brandplekken, onvolledige spuitgietproducten of ongelijkmatige oppervlakken; slecht geplande ontluchtingsopeningen kunnen daarentegen ongewenste zichtbare afdrukken achterlaten. Bij het ontwerp van de matrijs wordt een evenwicht gezocht tussen de positie en diepte van de ontluchtingsopeningen enerzijds en het materiaal en de scheidingsvoegregeling anderzijds. Deze details verdienen aandacht tijdens het matrijsontwerp, omdat ontoegankelijke of verstopte ontluchtingsopeningen zich herhaaldelijk als productieproblemen kunnen manifesteren.
Ontwerp voor reproduceerbare productie en onderhoud
Specificeer uitlijning, constructie en inspectie
Een productiemiddel moet herhaalde sluitkrachten kunnen weerstaan en gedurende zijn levensduur uitlijning behouden. Het matrijsontwerp moet voldoende ondersteuning bieden onder de holtegebieden, componenten veilig positioneren en rekening houden met de interface van de pers of machine. Het team dient te controleren of de geselecteerde matrijsafmetingen, openingsrichting en serviceaansluitingen geschikt zijn voor de bedoelde apparatuur, voordat onderdelen worden besteld of bewerkt.
Inspectieplanning hoort bij het matrijsontwerp, omdat de kenmerken van het gereedschap bepalen hoe consistent kritieke afmetingen kunnen worden geproduceerd en gemeten. Identificeer de oppervlakken en meetwaarden die de acceptatie bepalen, en overweeg vervolgens hoe variatie in de holte, slijtage en procesinstellingen deze kunnen beïnvloeden. Een duidelijke referentiebasis voor de eerste-artikelinspectie maakt de kwalificatie nuttiger. Dit helpt de productie om een gereedschapsprobleem te onderscheiden van een procesaanpassing of een meetprobleem.
Maak voorbereidingen voor onderhoud en gecontroleerde validatie
Onderhoudbaarheid beïnvloedt de productiebetrouwbaarheid lang na de eerste kwalificatie. Het matrijsontwerp moet technici in staat stellen bij slijtageonderdelen te komen, ventilatieopeningen schoon te maken, koelkanalen te inspecteren en onderhoudsonderdelen te vervangen zonder onnodige demontage. Gestandaardiseerde, duidelijk geïdentificeerde onderdelen kunnen routineklussen vergemakkelijken, maar alleen wanneer zij geschikt zijn voor de belastingen en bedrijfsomstandigheden van de matrijs. De toegang voor onderhoud moet worden beoordeeld op basis van de werkelijke werkstromen in de werkplaats.
Voordat de matrijs wordt vrijgegeven, dient deze te worden gevalideerd met een geplande proef die het vullen, het loskomen van het onderdeel, de afmetingen, de oppervlaktoestand en het cyclusgedrag controleert. Aannames over het matrijsontwerp moeten worden vergeleken met gemeten resultaten, en alle wijzigingen moeten worden gedocumenteerd zodat toekomstige productieruns plaatsvinden met gecontroleerde instellingen. Een proef is niet eenvoudigweg een demonstratie dat de matrijs kan sluiten; het is bewijs dat de matrijs en het proces acceptabele onderdelen kunnen produceren onder gedefinieerde omstandigheden. Deze gestructureerde feedback sluit de ontwerpcyclus af.
Veelgestelde vragen
Wat moet als eerste worden beoordeeld bij het matrijsontwerp?
Begin met de onderdeelgeometrie, het materiaal, de kritieke toleranties, de oppervlaktevereisten en het beoogde productieproces. Beslissingen over de matrijsontwerp zijn afhankelijk van deze gegevens, dus onopgeloste vereisten kunnen leiden tot vermijdbare herwerking. Het vroegtijdig bevestigen ervan geeft engineering-, gereedschaps- en productieteam een gedeelde basis om het voorgestelde gereedschap te beoordelen.
Hoe beïnvloedt het matrijsontwerp de onderdeelkwaliteit?
Het matrijsontwerp beïnvloedt hoe het materiaal zich vult en afkoelt, hoe lucht ontsnapt en hoe het afgewerkte onderdeel wordt uitgeworpen. De plaatsing van de gietopening, de koelingsopstelling, de ontluchting en de holtegeometrie kunnen van invloed zijn op afmetingen en oppervlakteverschijning. Een stabiele kwaliteit is echter nog steeds afhankelijk van geschikte procesinstellingen, materiaalbeheer en inspectie tijdens de productie.
Wanneer moeten productieteams het matrijsontwerp beoordelen?
De productieafdeling dient het matrijsontwerp te herzien tijdens de ontwikkeling van het onderdeel en het proces, voordat de gereedschapsbouw begint. Vroege feedback kan beperkingen van de apparatuur, onderhoudsbehoeften of inspectieproblemen blootleggen, terwijl wijzigingen nog praktischer uitvoerbaar zijn. De teams dienen het ontwerp ook opnieuw te bestuderen na proefproducties, indien de resultaten een terugkerend gereedschaps- of productieprobleem blootleggen.