 EN
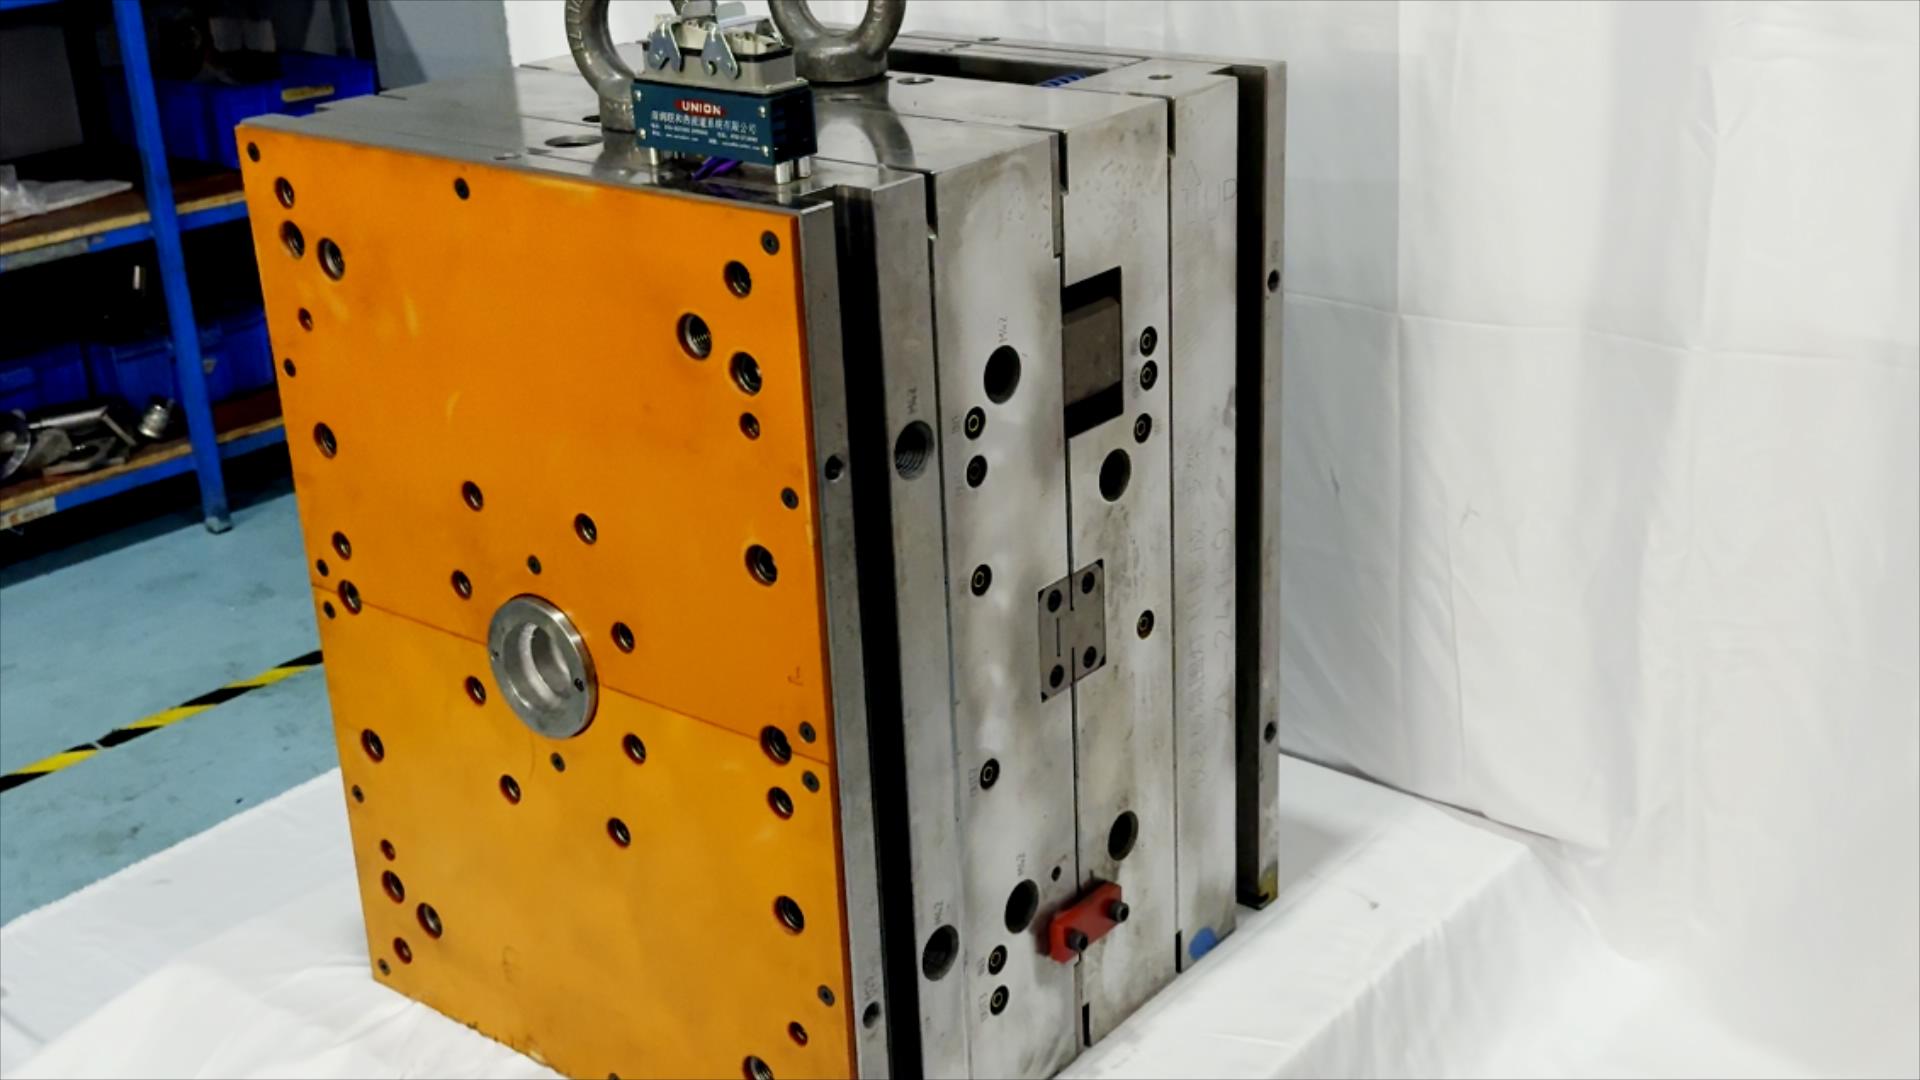
Progettazione Efficace dello Stampo inizia considerando lo stampo come parte integrante del processo produttivo, non come un semplice componente hardware autonomo. Per i produttori, una buona progettazione degli stampi allinea la geometria del componente, il materiale scelto, gli obiettivi produttivi e i requisiti di ispezione ancor prima che l’acciaio venga lavorato. Questa coordinazione precoce aiuta i team a evitare difetti costosi da correggere una volta realizzato lo stampo.
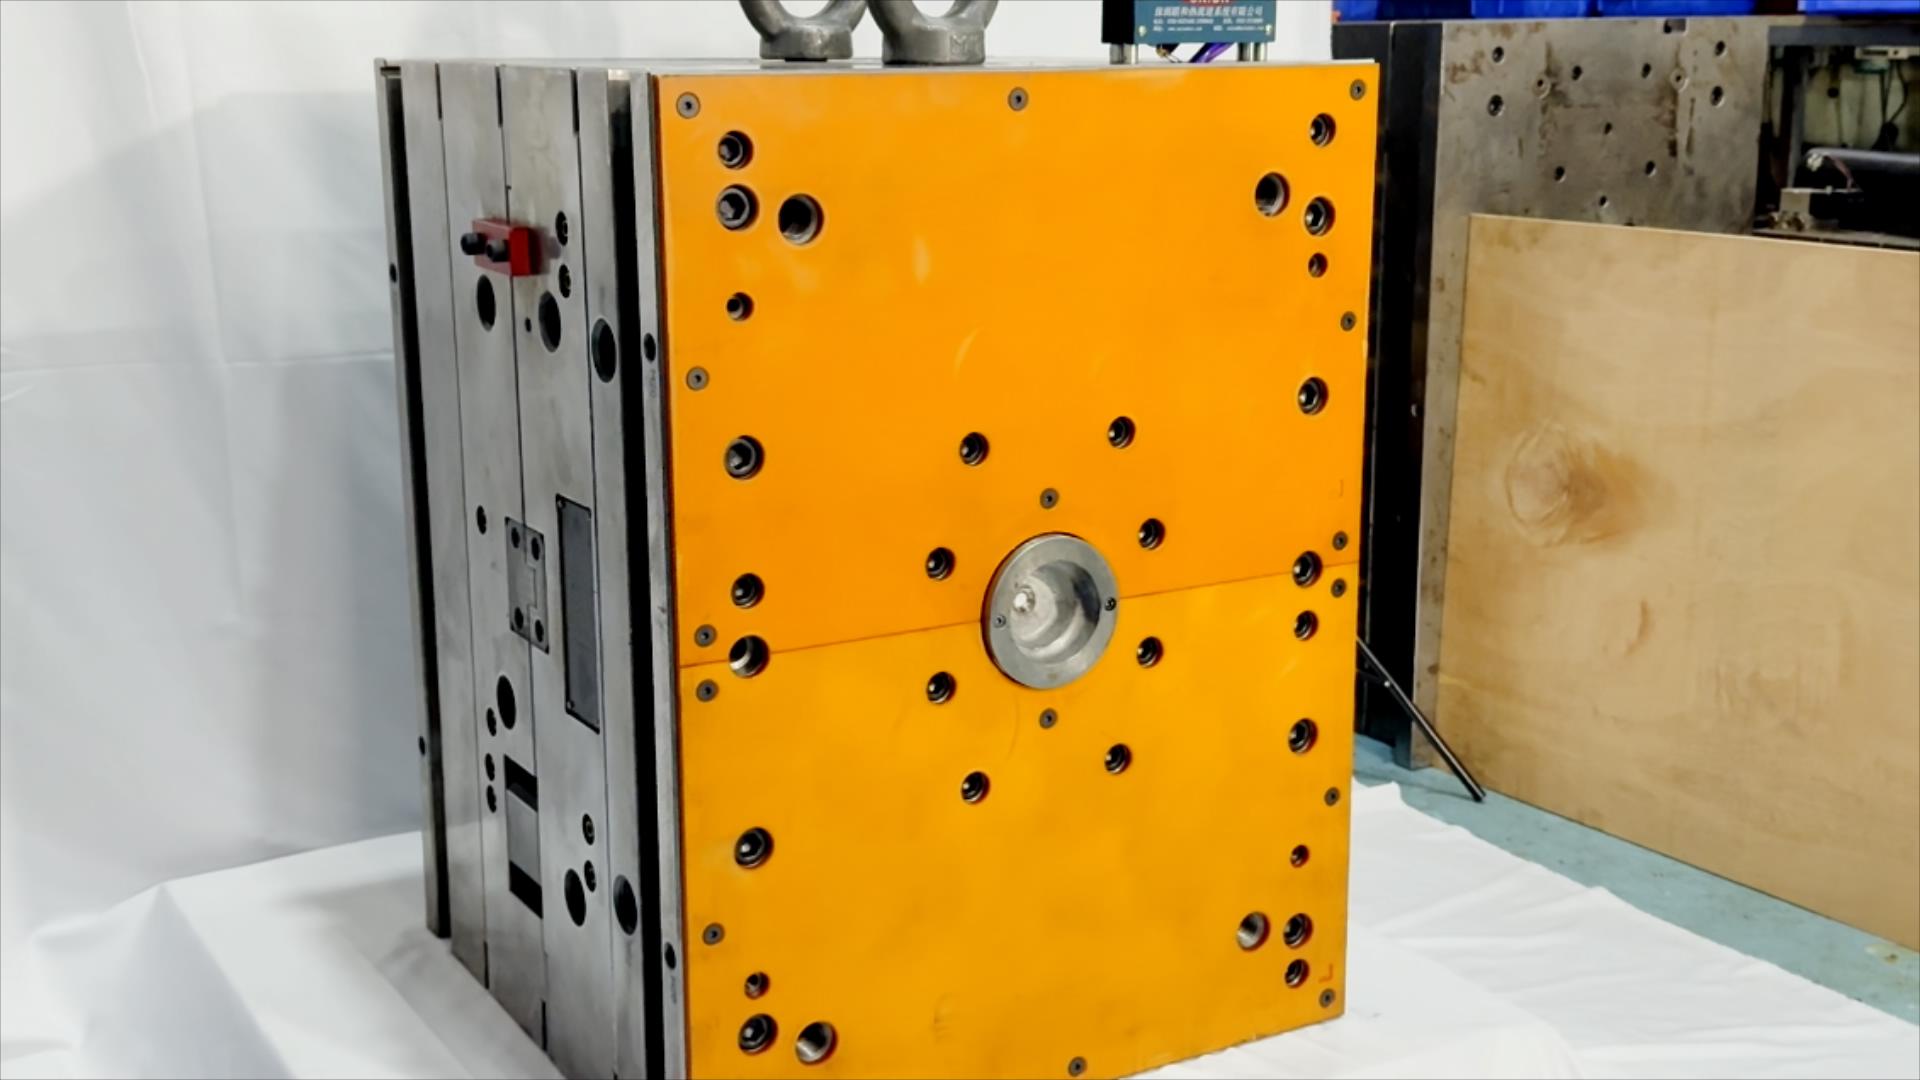
I principi fondamentali sono concreti: progettare i pezzi in modo da consentirne l’agevole estrazione, gestire in modo ottimale il flusso del materiale e il raffreddamento, e concepire lo stampo per una produzione affidabile e per una manutenzione agevole. L’applicazione di tali principi alla progettazione degli stampi richiede il contributo congiunto di ingegneri del prodotto, specialisti nella realizzazione degli stampi e team di produzione. Il risultato deve essere uno stampo in grado di produrre ripetutamente pezzi conformi, entro i limiti effettivi dell’impianto.
Definire i requisiti del pezzo e del processo
Tradurre la geometria del prodotto nei requisiti dello stampo
Una progettazione accurata dello stampo inizia con una definizione della parte stabile e completamente revisionata. Gli ingegneri devono esaminare lo spessore delle pareti, le nervature, i boss, gli aperti, la finitura superficiale e le tolleranze dimensionali, poiché ogni caratteristica può influenzare il riempimento, il ritiro, la resistenza o l’estrazione. Le decisioni relative alla progettazione dello stampo risultano più facili da validare quando il team conosce quali dimensioni sono critiche per l’assemblaggio o il funzionamento e quali invece ammettono la normale variabilità del processo.
L’angolo di sformo è essenziale in tutti i punti in cui una superficie deve allontanarsi dall’attrezzatura, mentre gli intagli richiedono spesso componenti mobili come cursori, estrattori o altri metodi di rilascio pianificati. Queste scelte influiscono sulla complessità dell’attrezzatura, sul tempo di ciclo e sull’accessibilità per la manutenzione. Una revisione della progettazione dello stampo dovrebbe quindi valutare se una caratteristica è effettivamente necessaria e se può essere semplificata senza compromettere la funzionalità del componente. Un feedback precoce sul design-for-manufacturing può evitare meccanismi superflui e ridurre il rischio di modifiche tardive.
Adattare la progettazione al comportamento del materiale
La selezione del materiale influenza la progettazione dello stampo, poiché le resine e altri materiali stampabili differiscono per fluidità, ritiro, risposta al calore e requisiti di lavorazione. Il team deve utilizzare dati tecnici specifici sul materiale, anziché presupporre che gradi dall’aspetto simile si comportino in modo analogo. La progettazione dello stampo deve tenere conto del ritiro previsto nel definire le dimensioni della cavità, pur riconoscendo che i risultati effettivi dipendono dalla geometria del pezzo e dalle condizioni di processo.
Il materiale determina anche la posizione dei canali di immissione, il sistema di sfiato e i requisiti superficiali. Una soluzione progettuale efficace per una resina potrebbe causare ristagni, gas intrappolati o segni visibili con un’altra. Un processo pratico di progettazione dello stampo prevede la verifica del grado di materiale e della finitura prevista prima della definitiva realizzazione dell’attrezzatura. Se è ammessa una sostituzione, occorre documentare l’intervallo accettabile e valutare se essa modifica i criteri di riempimento, raffreddamento o ispezione.
Controllare il riempimento, il raffreddamento e lo smagrimento del pezzo
Pianificare un flusso bilanciato del materiale
Il canale di alimentazione, l'ingresso e la cavità formano un percorso di flusso continuo; pertanto, nella progettazione dello stampo va considerato il modo in cui il materiale raggiunge ogni zona. La posizione dell'ingresso influenza la lunghezza del flusso, la localizzazione delle linee di saldatura, la fase di compattamento e l'aspetto estetico. Il team di progettazione deve scegliere una disposizione degli ingressi che soddisfi sia i requisiti funzionali sia quelli estetici del componente, garantendo al contempo un metodo fattibile per rimuovere o rifinire il residuo dell'ingresso.
Un riempimento bilanciato è importante sia negli stampi a più cavità sia nelle parti complesse a singola cavità. L'analisi della progettazione dello stampo può aiutare a individuare differenze di pressione probabili o zone che potrebbero riempirsi troppo lentamente; tuttavia, la simulazione risulta particolarmente utile quando i dati in ingresso riflettono ipotesi reali riguardo materiale e processo. Gli ingegneri devono esaminare il flusso previsto in relazione alla geometria del componente e all'esperienza produttiva. Qualora i risultati evidenzino rischi, modificare gli ingressi, i canali di alimentazione o le transizioni locali dello spessore della parete prima della produzione risulta generalmente più agevole rispetto alla modifica di uno stampo già completato.
Progettare i sistemi di raffreddamento e di sfiato come sistemi funzionali
Il raffreddamento influenza la stabilità dimensionale, l’aspetto estetico e il tempo richiesto per ogni ciclo. La progettazione dello stampo deve prevedere canali di raffreddamento posizionati in modo da rimuovere il calore in maniera uniforme, specialmente nelle zone spesse e nelle caratteristiche con massa termica non omogenea. I canali devono inoltre essere realizzabili, pulibili e ispezionabili in modo pratico. I piani di raffreddamento devono tenere conto non solo del percorso ideale all’interno dello stampo, ma anche dei collegamenti e dell’accessibilità.
Le ventole forniscono un percorso attraverso il quale l’aria e i gas spostati possono fuoriuscire mentre la cavità si riempie. Una cattiva ventilazione può causare bruciature, riempimenti incompleti o superfici irregolari; ventole progettate in modo inadeguato possono invece lasciare segni indesiderati. La progettazione dello stampo bilancia posizione e profondità delle ventole con le caratteristiche del materiale e la disposizione del piano di divisione. Questi dettagli meritano attenzione già nella fase di progettazione dello stampo, poiché ventole inaccessibili o ostruite possono trasformarsi in problemi ricorrenti durante la produzione.
Progettare per una produzione ripetibile e per la manutenzione
Specificare allineamento, struttura e ispezione
Uno stampo di produzione deve resistere a ripetute forze di chiusura e mantenere l'allineamento per tutta la sua vita operativa. La progettazione dello stampo deve prevedere un adeguato supporto sotto le zone della cavità, fissare in modo sicuro i componenti e tenere conto dell'interfaccia con la pressa o la macchina. Il team deve verificare che le dimensioni dello stampo selezionato, la direzione di apertura e i collegamenti per i servizi siano compatibili con l'attrezzatura prevista prima di ordinare o lavorare i componenti.
La pianificazione delle ispezioni rientra nella progettazione dello stampo, poiché le caratteristiche dello stampo determinano quanto costantemente possano essere prodotte e misurate le dimensioni critiche. Identificare le superfici e le misure che definiscono l'accettazione, quindi valutare come le variazioni della cavità, l'usura e i parametri del processo possano influenzarle. Un chiaro riferimento per l'ispezione del primo pezzo rende la qualifica più efficace: aiuta la produzione a distinguere un problema legato allo stampo da una regolazione del processo o da un problema di misurazione.
Prepararsi per la manutenzione e per la validazione controllata
La manutenibilità influisce sull'affidabilità produttiva molto tempo dopo la qualifica iniziale. Il progetto dello stampo deve consentire agli operatori di raggiungere i componenti soggetti a usura, pulire i canali di ventilazione, ispezionare i percorsi di raffreddamento e sostituire le parti di ricambio senza smontaggi superflui. Componenti standardizzati e chiaramente identificati possono semplificare le operazioni di routine, ma soltanto quando sono adatti ai carichi e alle condizioni operative dello stampo. L'accessibilità per la manutenzione va verificata in relazione al flusso di lavoro effettivo in officina.
Prima della messa in servizio, convalidare lo stampo mediante una prova pianificata che verifichi il riempimento, lo stacco del pezzo, le dimensioni, lo stato superficiale e il comportamento del ciclo. Le ipotesi formulate durante la progettazione dello stampo vanno confrontate con i risultati misurati, e ogni modifica va documentata affinché le successive esecuzioni avvengano con parametri controllati. Una prova non è semplicemente una dimostrazione che lo stampo si chiude; costituisce la prova che lo stampo e il processo sono in grado di produrre pezzi accettabili in condizioni definite. Questo approccio disciplinato di feedback completa il ciclo di progettazione.
FAQ
Cosa va esaminato per primo nella progettazione dello stampo?
Iniziare con la geometria del pezzo, il materiale, le tolleranze critiche, le esigenze di superficie e il processo produttivo previsto. Le decisioni relative alla progettazione dello stampo dipendono da questi dati; pertanto, requisiti non definiti possono causare ritravagli evitabili. La loro conferma precoce fornisce a ingegneria, attrezzaggio e produzione una base comune per esaminare lo stampo proposto.
In che modo la progettazione dello stampo influisce sulla qualità del pezzo?
La progettazione dello stampo influenza il modo in cui il materiale si riempie e si raffredda, come l’aria viene espulsa e come il pezzo finito viene estratto. La posizione dei canali di immissione, la disposizione del sistema di raffreddamento, la ventilazione e la geometria della cavità possono influenzare le dimensioni e l’aspetto superficiale. Una qualità stabile dipende comunque da parametri di processo adeguati, dal controllo del materiale e da ispezioni durante la produzione.
Quando i team di produzione dovrebbero esaminare la progettazione dello stampo?
La produzione dovrebbe esaminare la progettazione degli stampi mentre il componente e il processo sono in fase di sviluppo, prima dell’inizio della costruzione degli utensili. Un feedback precoce può rivelare limiti delle attrezzature, esigenze di manutenzione o difficoltà ispettive, quando le modifiche sono ancora più pratiche. I team dovrebbero inoltre riesaminare la progettazione dopo le prove, qualora i risultati evidenzino un problema ricorrente relativo agli utensili o alla produzione.