 EN
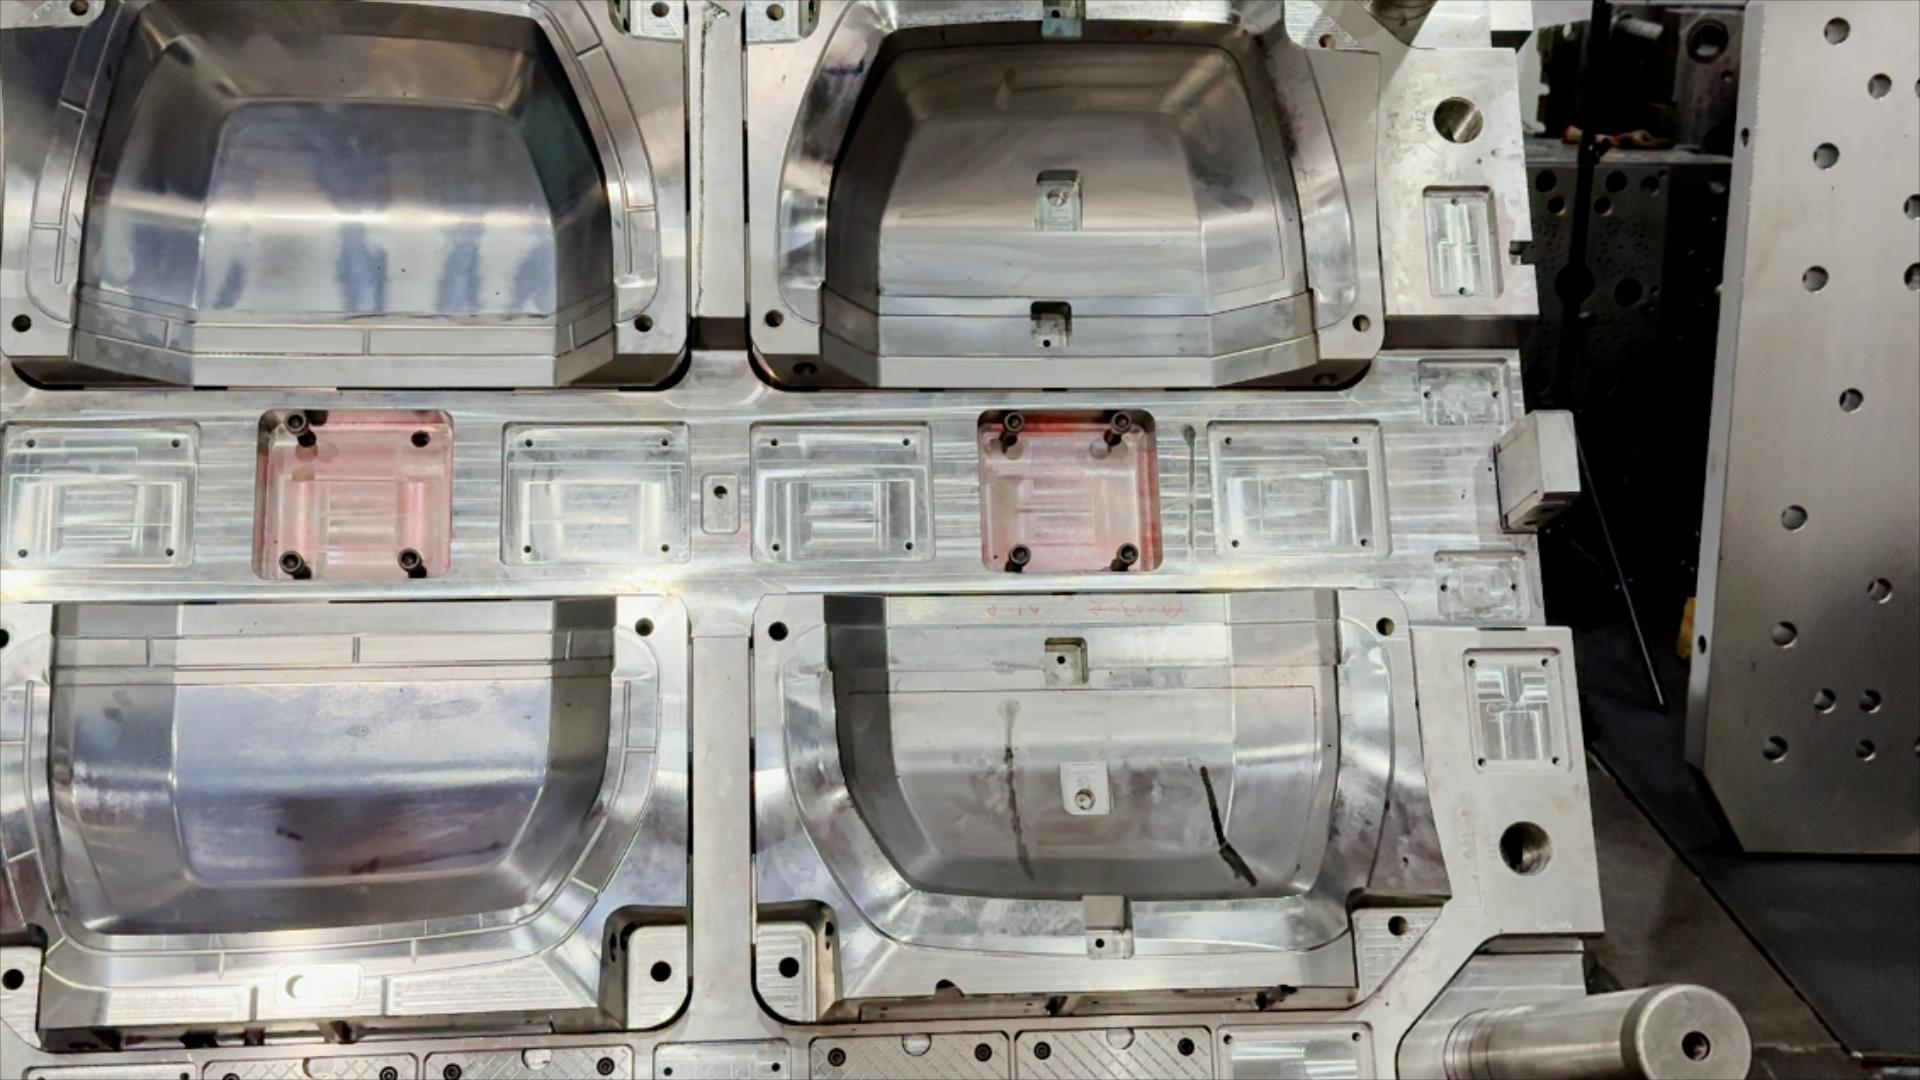
Formatura del Plastico può ridurre gli scarti di produzione e migliorare la resa quando il processo è progettato intorno al componente, al materiale e all’obiettivo produttivo. Il suo valore non risiede semplicemente nel fatto che il materiale assume una forma definita: la termoformatura della plastica consente di realizzare componenti ripetibili con minori operazioni di rifinitura, meno passaggi di assemblaggio e tempi di ciclo più prevedibili. Questi vantaggi dipendono da attrezzature affidabili, da parametri di processo stabili e da controlli produttivi in grado di individuare tempestivamente i difetti.
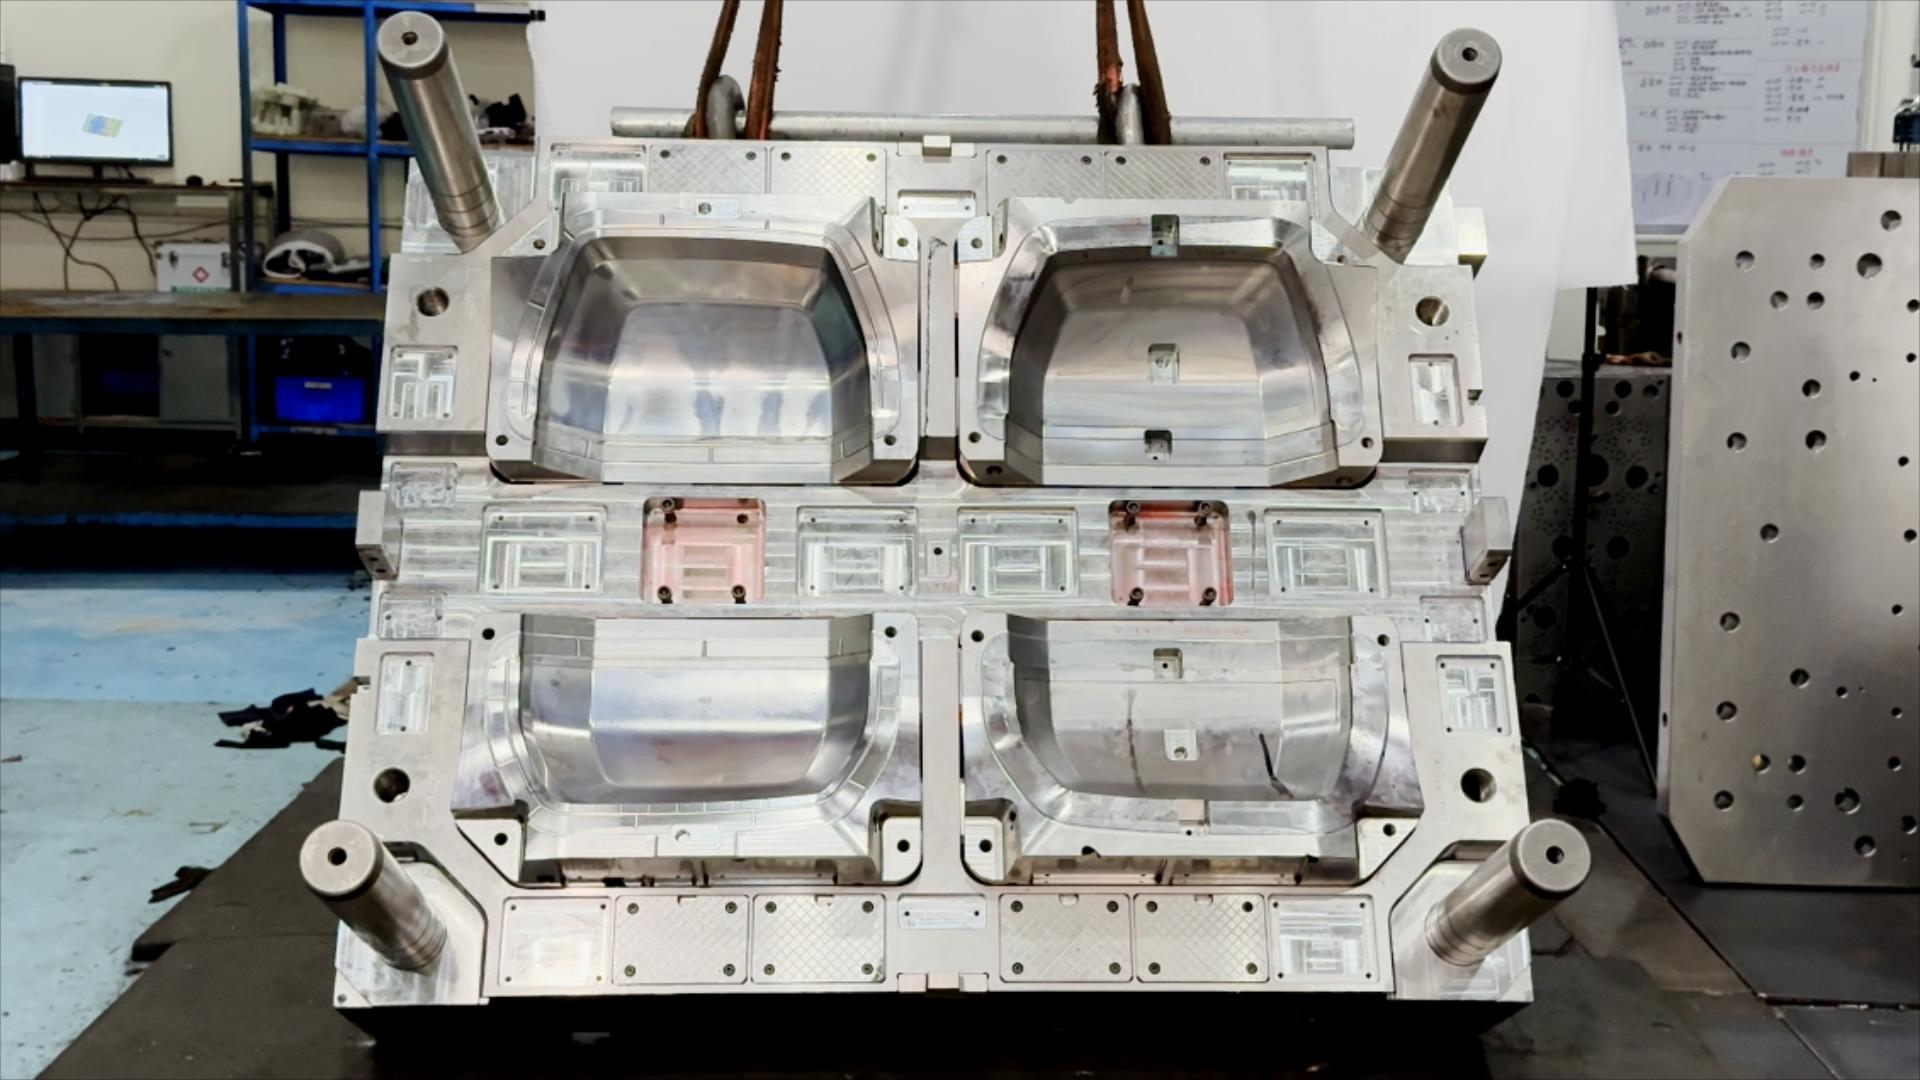
Per i produttori, il legame tra modellazione della plastica, scarti e rendimento si riduce al controllo della variabilità in ciascun ciclo produttivo. Un’operazione ben pianificata di modellazione della plastica utilizza il materiale in modo efficiente, limita le manipolazioni evitabili e mantiene i componenti entro le specifiche richieste. Tale risultato non è automatico; comprendere dove si verificano le perdite aiuta i team a selezionare i parametri di processo e i controlli produttivi più adatti alla propria applicazione.
Come il processo previene gli sprechi evitabili di materiale
La progettazione del componente e dello stampo gettano le basi
La termoformatura della plastica inizia a ridurre gli sprechi ancor prima che la macchina entri in funzione. La geometria del componente, lo spessore delle pareti, il conicità (draft) e il posizionamento del punto di immissione (gate) influenzano il modo in cui il materiale riempie la cavità e se il componente finito può essere estratto senza problemi. Quando questi fattori vengono considerati insieme, la termoformatura della plastica ha minori probabilità di produrre mancati riempimenti (short shots), deformazioni o eccesso di materiale da rimuovere successivamente.
Anche la progettazione dello stampo determina la coerenza con cui il processo può essere ripetuto. Una disposizione adeguata delle cavità e uno stampo ben mantenuto supportano un riempimento e un raffreddamento affidabili, mentre una cattiva ventilazione o una distribuzione non uniforme della temperatura possono causare difetti. Nella termoformatura della plastica, tali difetti consumano resina, tempo macchina e capacità di ispezione. Esaminare quindi la progettazione del componente e dello stampo prima dell’avvio della produzione permette di prevenire perdite ricorrenti, anziché limitarsi a selezionarle successivamente.
Il controllo del materiale limita scarti e ritravagli
La movimentazione dei materiali ha un effetto diretto sulla qualità della stampatura a iniezione delle materie plastiche. Le resine devono essere immagazzinate e preparate secondo le loro specifiche, compresa l’essiccazione laddove indicata, poiché l’umidità o le contaminazioni possono influenzare l’aspetto e le prestazioni del componente. Lotti omogenei e un flusso di materiale controllato rendono più facile stabilizzare il processo di stampatura a iniezione e riducono la probabilità che un intero ciclo di produzione richieda ispezioni aggiuntive o venga scartato.
Alcuni processi consentono di triturare e riutilizzare i canali di alimentazione (runner) o gli scarti puliti idonei, ma tale riutilizzo deve rispettare i requisiti del materiale e del prodotto. Un eccessivo ricorso al triturato può modificare il comportamento del materiale, pertanto non va considerato una soluzione universale per lo smaltimento dei rifiuti. I team addetti alla stampatura a iniezione devono documentare quali materiali vengono riutilizzati, tenere separati i materiali incompatibili e verificare che i componenti finiti soddisfino ancora le specifiche. Ciò trasforma il recupero in una pratica controllata.
Come una produzione stabile migliora la resa
Cicli ripetibili riducono le interruzioni
L'output migliora quando la termoformatura della plastica opera in un ciclo stabile, anziché alternare fasi di produzione rapida e lunghe correzioni. Temperatura, pressione, tempo di raffreddamento e alimentazione del materiale influenzano tutti il risultato. Una volta definita la finestra operativa, registrare le impostazioni aiuta gli operatori a riprodurre pezzi accettabili tra i diversi turni. La termoformatura della plastica diventa così più prevedibile, consentendo piani realistici e riducendo i ritardi causati da continui aggiustamenti sperimentali.
Cicli più brevi possono aumentare l'output, ma la velocità da sola non è un obiettivo valido. Se la termoformatura della plastica supera i limiti imposti dal pezzo, dall'utensile o dalla resina, difetti e fermi macchina potrebbero compensare ampiamente il maggior numero di pezzi prodotti all'ora. I team dovrebbero valutare i pezzi accettati per ora di produzione, non soltanto il tempo di ciclo della macchina. Questa misura chiarisce meglio il rapporto tra le impostazioni della termoformatura della plastica e l'output effettivamente utilizzabile.
I controlli in linea individuano tempestivamente le deviazioni
I controlli periodici aiutano a identificare i cambiamenti graduali del processo prima che generino una grande quantità di parti non conformi. Gli operatori possono monitorare le dimensioni, il peso, l’aspetto superficiale e altre caratteristiche rilevanti ai fini del disegno o dei requisiti del cliente. Nell’imbutitura della plastica, un piano di campionamento costante può rivelare variazioni nel riempimento, nel raffreddamento o nello stato dello stampo, mentre c’è ancora tempo per correggere la causa.
Regole chiare di escalation proteggono anche il flusso produttivo. Quando una misurazione esce dall’intervallo concordato, i team devono sapere se regolare un parametro, ispezionare lo stampo, isolare il prodotto o interrompere la produzione. Nell’imbutitura della plastica, i registri delle correzioni effettuate e dei risultati delle ispezioni tracciabili sono particolarmente utili, poiché consentono di distinguere un disturbo occasionale da un problema ricorrente del processo. Questa conoscenza favorisce una produzione più stabile nel tempo.
Passi pratici per consolidare i guadagni produttivi
Scegliere il processo in base ai requisiti del componente
I migliori risultati in termini di scarti e produzione dipendono dal fatto che il metodo di stampaggio della plastica scelto sia adatto al componente. La domanda annuale, le dimensioni del pezzo, la geometria, le tolleranze, la finitura e i requisiti relativi al materiale influenzano tutti la decisione. Un processo adatto alla produzione ripetuta potrebbe non essere economico per una piccola serie o per un progetto soggetto a frequenti revisioni. Confrontare tempestivamente questi fattori aiuta a evitare investimenti in attrezzature o flussi di lavoro non compatibili con il vero piano produttivo.
Per gli insiemi costituiti da più materiali o dotati di caratteristiche integrate, valutare se un approccio di overmolding possa ridurre le operazioni di assemblaggio separate. Ciò potrebbe semplificare la gestione, ma il progetto deve tenere conto della compatibilità dei materiali, dei requisiti di adesione e della complessità dello stampo. Lo stampaggio della plastica può migliorare la produzione quando l’integrazione elimina un vero collo di bottiglia; tuttavia, potrebbe comportare costi aggiuntivi o rischi di processo se la caratteristica è superflua. Verificare la scelta in base alla funzione del pezzo e alle esigenze di ispezione.
Utilizzare i dati di produzione per sostenere il miglioramento
Una revisione pratica dei miglioramenti inizia da una linea di base: registrare gli scarti per causa, le ore dedicate a ritocchi, la quantità accettata, i tempi di cambio attrezzatura e le fermate non programmate. I team di stampaggio della plastica possono quindi dare priorità alle perdite più rilevanti, anziché apportare modifiche basandosi su osservazioni isolate. Dopo un aggiustamento, confrontare i risultati in condizioni simili e verificare che la qualità rimanga accettabile. Questo approccio consente di stabilire se la modifica ha prodotto un beneficio operativo duraturo.
La manutenzione e la conoscenza del personale contribuiscono a mantenere tali vantaggi nel tempo. La pulizia, l’ispezione e la sostituzione programmata dei componenti usurati possono ridurre le variazioni legate agli utensili, mentre il lavoro standardizzato aiuta gli operatori a reagire in modo coerente. Le prestazioni nello stampaggio della plastica migliorano anche quando il personale può segnalare tempestivamente rumori insoliti, segni anomali o variazioni nel ciclo di produzione. Trattare tali osservazioni come informazioni sul processo accelera le correzioni e aiuta a prevenire che un piccolo problema si trasformi in scarti ripetuti.
FAQ
In che modo lo stampaggio della plastica riduce gli scarti?
La termoformatura della plastica riduce gli scarti grazie a un’adeguata progettazione del componente e dello stampo, a una preparazione controllata del materiale e a parametri di processo stabili. Ispezioni regolari consentono di rilevare tempestivamente eventuali deviazioni, mentre pratiche di riutilizzo approvate possono recuperare il materiale idoneo. Il risultato preciso dipende dal componente, dalla resina, dagli stampi e dai requisiti di qualità.
La termoformatura della plastica può aumentare la produzione senza ridurre la qualità?
Sì, la termoformatura della plastica può incrementare la produzione utile quando i miglioramenti del ciclo sono convalidati rispetto alle specifiche del componente. Parametri più rapidi non sono automaticamente migliori: i team devono monitorare congiuntamente i componenti conformi, i difetti e i tempi di fermo. Mantenere una finestra operativa stabile aiuta a bilanciare produttività e qualità.
Quali parametri dovrebbero misurare per primi i produttori?
Iniziare registrando le cause degli scarti, il ritravaglio, la produzione accettata, le interruzioni del ciclo e il tempo di cambio attrezzaggio. I dati relativi alla stampatura della plastica diventano utili quando sono coerenti e collegati a specifiche condizioni di processo. Queste misure aiutano a identificare le perdite più rilevanti e a verificare se le azioni correttive producono un miglioramento duraturo.