 EN
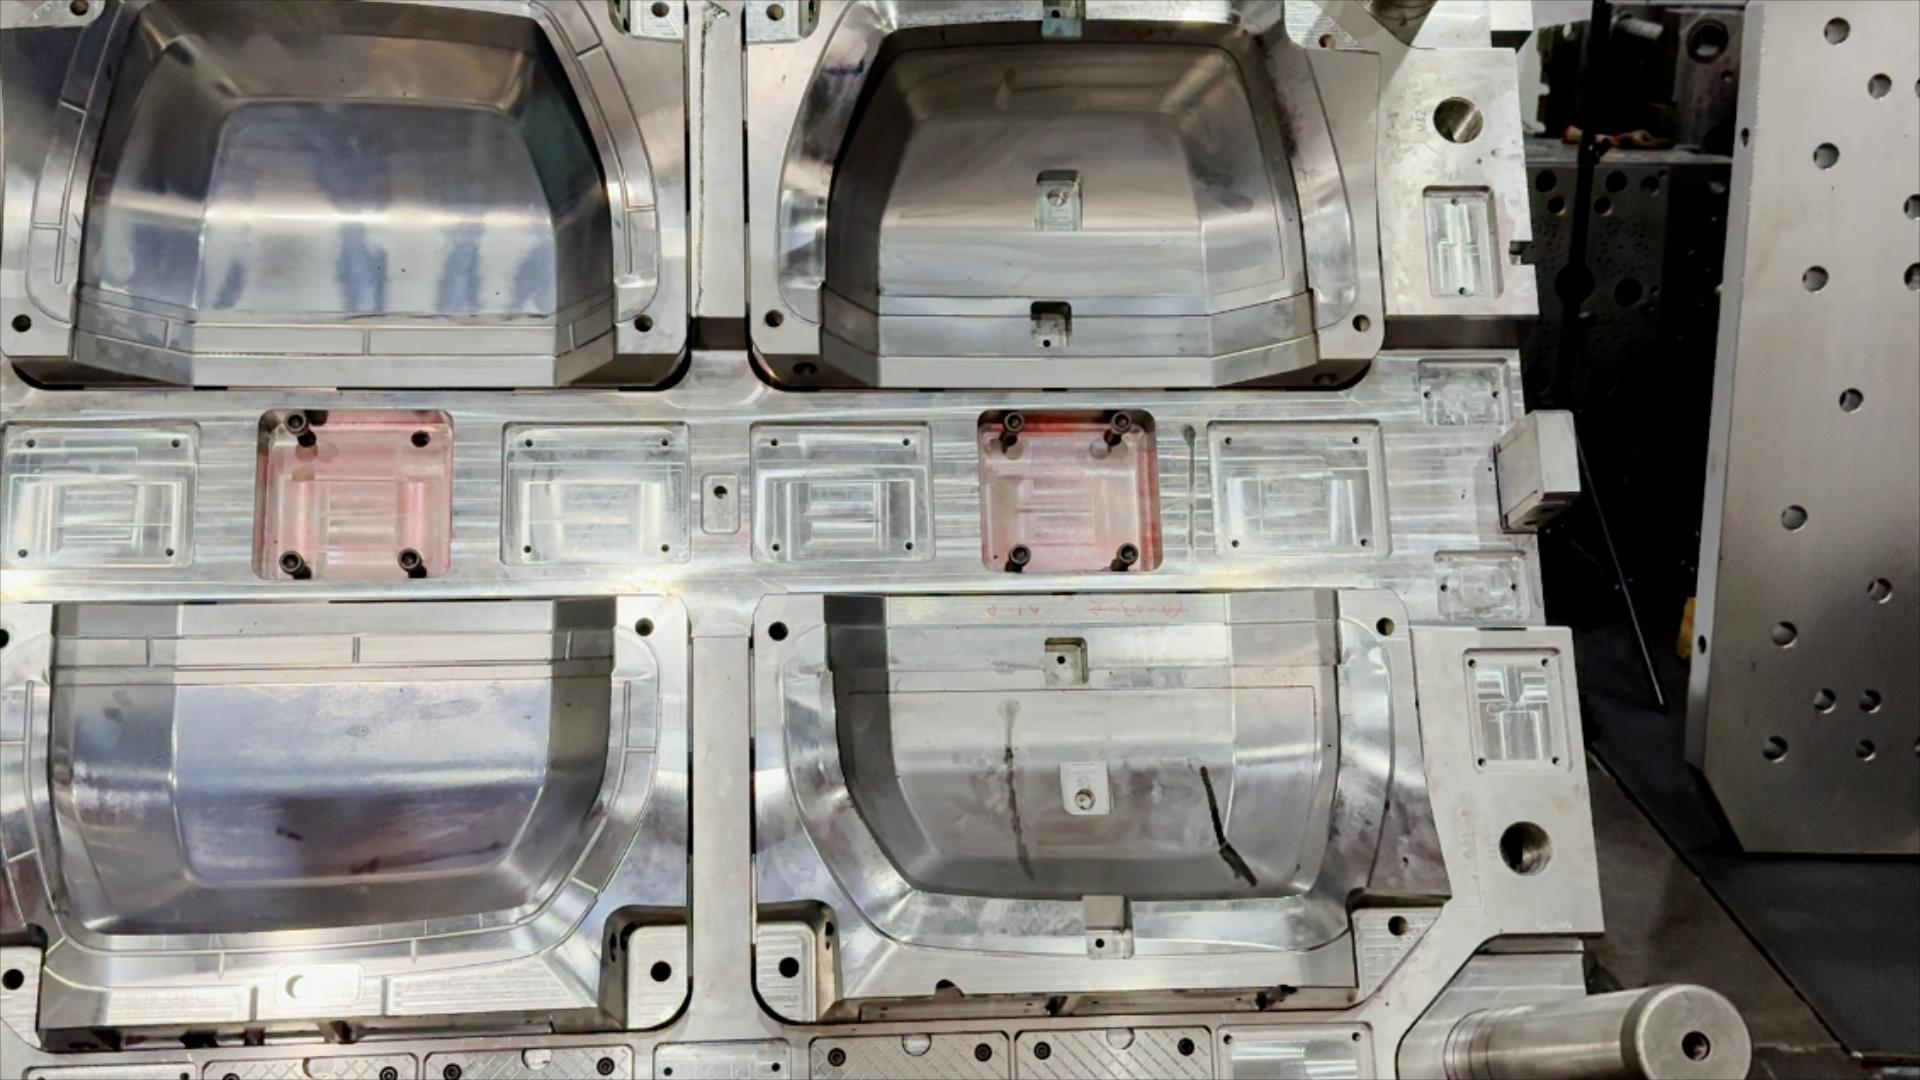
Формование пластика может сократить производственные отходы и повысить объём выпуска, если процесс проектируется с учётом детали, материала и производственной цели. Его ценность заключается не только в том, что материал приобретает заданную форму: литьё пластика позволяет получать повторяемые компоненты с меньшим количеством обрезки, меньшим числом операций сборки и более предсказуемой продолжительностью циклов. Эти преимущества зависят от качественной оснастки, стабильных параметров процесса и производственного контроля, направленного на раннее выявление дефектов.
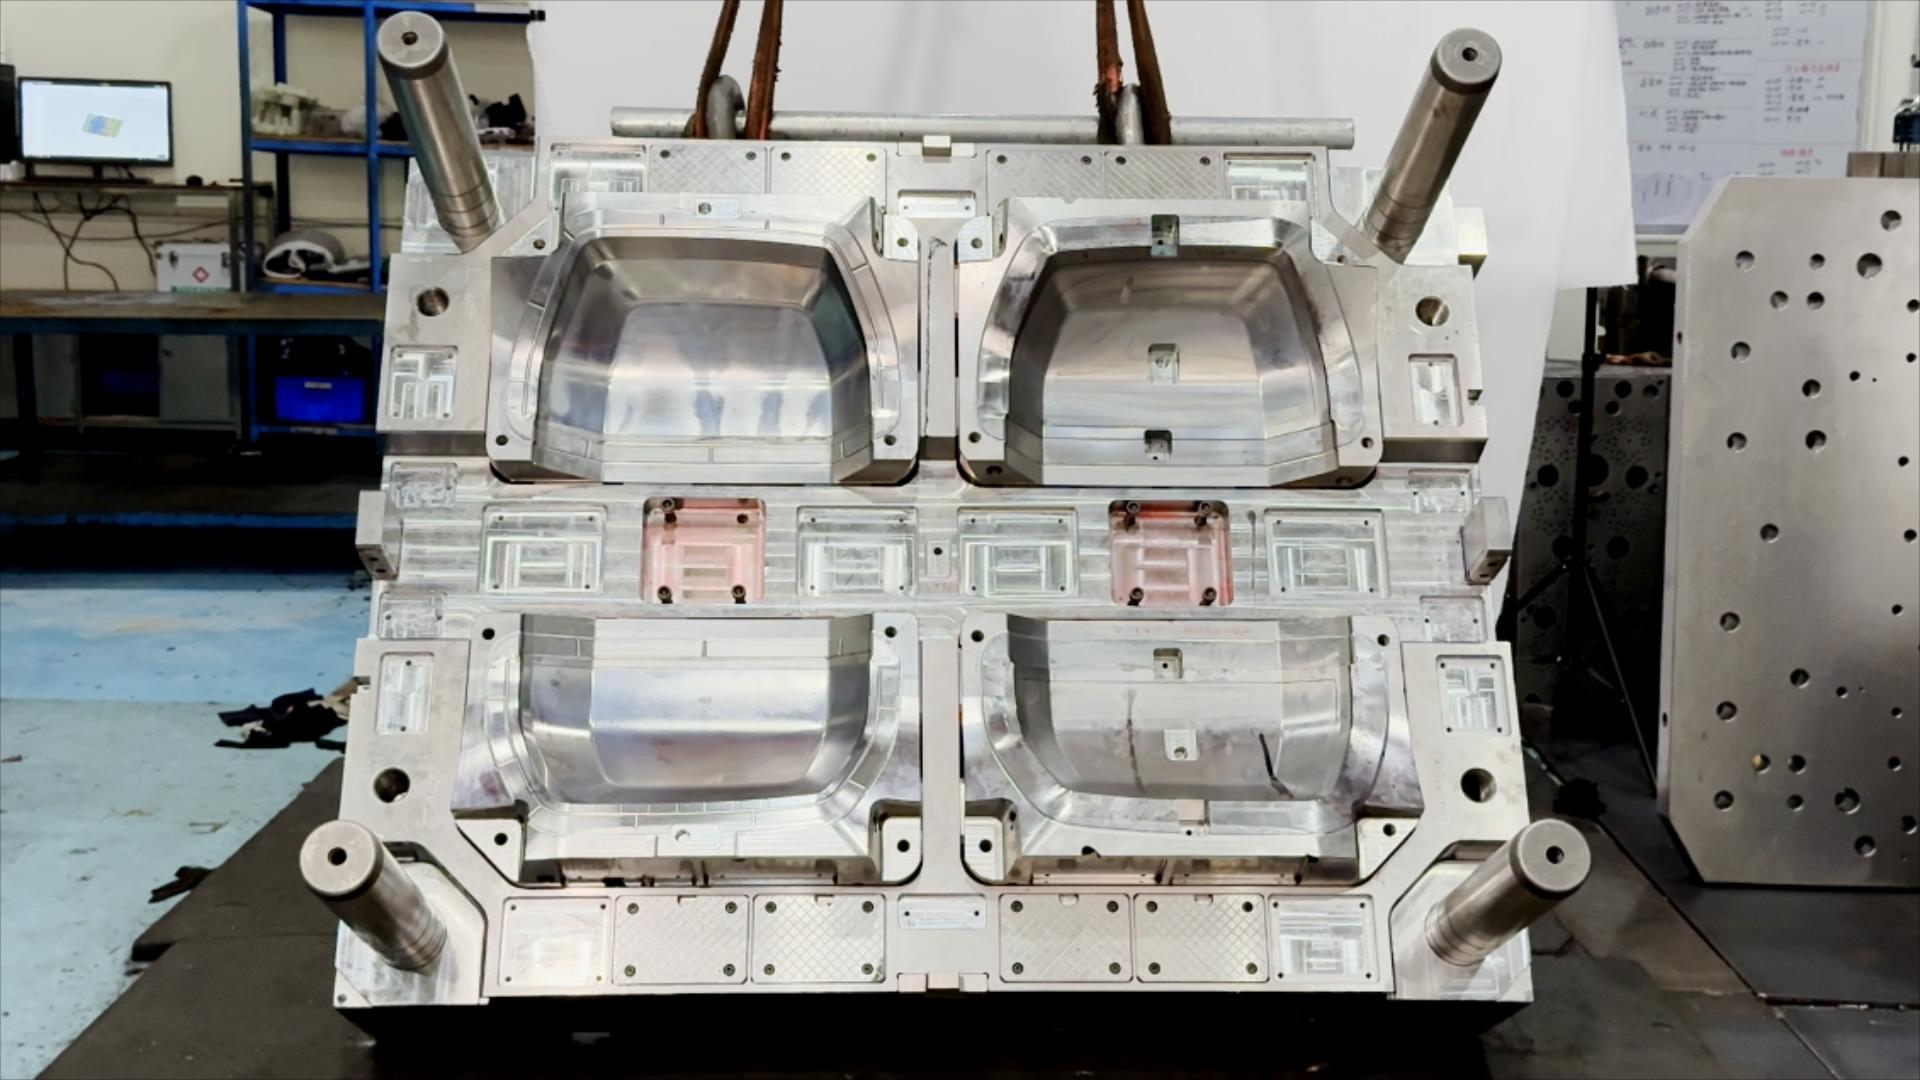
Для производителей связь между литьём пластика, отходами и объёмом выпуска сводится к контролю вариаций в каждой партии продукции. Грамотно спланированная операция литья пластика обеспечивает эффективное использование материала, минимизирует ненужные операции по его обработке и гарантирует соответствие деталей заданным техническим требованиям. Такой результат не достигается автоматически: понимание мест возникновения потерь помогает командам выбирать оптимальные параметры процесса и методы производственного контроля для конкретного применения.
Как процесс предотвращает неизбежные потери материала
Конструкция детали и оснастка закладывают основу
Пластиковое литьё начинает сокращать потери ещё до запуска оборудования. Геометрия детали, толщина стенок, уклоны и расположение литников влияют на то, как материал заполняет полость формы и может ли готовая деталь быть аккуратно извлечена. При комплексном учёте этих факторов вероятность получения неполных отливок, деформаций или избыточного материала, требующего удаления после формования, снижается.
Конструкция оснастки также определяет стабильность повторяемости процесса. Оптимальная компоновка полостей и хорошо обслуживаемая пресс-форма обеспечивают надёжное заполнение и охлаждение, тогда как недостаточная вентиляция или неравномерный температурный режим могут вызывать брак. В процессе пластикового литья такие дефекты приводят к расходу смолы, времени работы оборудования и ресурсов контроля качества. Таким образом, проверка конструкции детали и оснастки до начала производства позволяет предотвратить систематические потери, а не просто выявлять их на этапе сортировки готовой продукции.
Контроль материала ограничивает объём отходов и переделки
Обработка материалов напрямую влияет на качество литья пластмасс. Смолу следует хранить и готовить в соответствии с её требованиями, включая сушку при необходимости, поскольку влага или загрязнения могут повлиять на внешний вид и эксплуатационные характеристики деталей. Единообразные партии и контролируемый поток материала упрощают стабилизацию процесса литья пластмасс и снижают вероятность того, что весь выпуск потребует дополнительного контроля или будет отклонён.
В некоторых процессах литники или подходящие чистые отходы можно измельчить и повторно использовать, однако повторное использование должно соответствовать требованиям к материалу и изделию. Избыточное количество вторичного измельчённого материала может изменить поведение материала, поэтому его нельзя рассматривать как универсальное решение для утилизации отходов. Команды по литью пластмасс должны документировать используемые вторичные материалы, хранить несовместимые материалы раздельно и подтверждать соответствие готовых деталей техническим требованиям. Это превращает переработку в контролируемую практику.
Как стабильное производство повышает объём выпуска
Повторяющиеся циклы снижают простои
Выход продукции улучшается, когда литьё пластмасс проходит в стабильном цикле, а не чередуется между быстрым производством и длительными корректировками. На результат влияют температура, давление, время охлаждения и подача материала. После определения рабочего окна фиксация настроек помогает операторам воспроизводить приемлемые детали в течение разных смен. Литьё пластмасс становится более предсказуемым, что способствует составлению реалистичных графиков и снижает задержки, вызванные многократными пробными настройками.
Сокращение циклов может повысить выход продукции, однако одна лишь скорость — неадекватная цель. Если литьё пластмасс выходит за пределы возможностей детали, оснастки или смолы, дефекты и простои могут перевесить дополнительное количество изделий, выпускаемых в час. Командам следует оценивать количество принятых деталей в час производства, а не только время цикла станка. Такой показатель делает взаимосвязь между параметрами литья пластмасс и пригодным к использованию выходом более наглядной.
Контроль в процессе позволяет своевременно выявить отклонения
Регулярные проверки позволяют выявить постепенные изменения в процессе до того, как будет выпущено большое количество некондиционных деталей. Операторы могут контролировать габариты, массу, внешний вид поверхности и другие характеристики, важные с точки зрения чертежа или требований заказчика. При литье пластмасс согласованный план выборочного контроля позволяет обнаружить изменения в заполнении формы, охлаждении или состоянии инструмента ещё до того, как появится возможность устранить их причину.
Чёткие правила эскалации также защищают производственный поток. Когда измеренное значение выходит за пределы согласованного диапазона, команды должны знать, следует ли скорректировать настройку, провести осмотр инструмента, изолировать продукцию или приостановить выпуск. При литье пластмасс особенно полезны документированные корректирующие действия и прослеживаемые результаты контроля, поскольку такие записи помогают отличить единичное отклонение от повторяющейся проблемы в процессе. Такие знания способствуют более стабильному выпуску продукции в долгосрочной перспективе.
Практические шаги по фиксации производственных преимуществ
Соответствие выбранного процесса требованиям к детали
Лучшие результаты по отходам и выходу продукции зависят от того, подходит ли выбранный метод литья пластмасс для конкретной детали. Годовой спрос, размер детали, её геометрия, допуски, требуемая отделка и характеристики материала — всё это влияет на выбор технологического процесса. Процесс, оптимальный для серийного производства, может оказаться экономически нецелесообразным при малых партиях или при частой модификации конструкции. Раннее сравнение этих факторов помогает избежать инвестиций в оснастку или организацию производственного процесса, которые не соответствуют реальному плану выпуска.
Для сборок, состоящих из нескольких материалов или содержащих интегрированные элементы, следует оценить возможность применения технологии совместного литья (overmolding), позволяющей сократить количество отдельных операций соединения. Это может упростить обработку деталей, однако при проектировании необходимо учитывать совместимость материалов, требования к адгезии и сложность изготовления оснастки. Литьё пластмасс способствует повышению выхода продукции, если интеграция устраняет реальное узкое место; в то же время добавление избыточного элемента может привести к росту затрат или повышению технологических рисков. Необходимо проверить обоснованность такого решения с учётом функционального назначения детали и требований к её контролю.
Используйте данные производственных процессов для обеспечения непрерывного совершенствования
Практический обзор улучшений начинается с установления базового уровня: фиксируются объёмы брака по причинам, трудозатраты на переделку, принятый объём продукции, время переналадки и незапланированные остановки. После этого команды по литью пластмасс могут определять приоритетность наиболее значимых потерь вместо внесения изменений на основе отдельных наблюдений. После корректировки результаты сравниваются в сопоставимых условиях, а также подтверждается сохранение приемлемого уровня качества. Такой подход позволяет определить, привело ли изменение к устойчивому операционному улучшению.
Техническое обслуживание и знания персонала помогают сохранить достигнутые результаты. Очистка, осмотр и плановая замена изнашиваемых компонентов позволяют снизить вариации, связанные с инструментом, а стандартизированные рабочие процедуры обеспечивают последовательную реакцию операторов. Производительность литья пластмасс также повышается, когда сотрудники могут без задержек сообщать об аномальных звуках, следах или изменениях цикла. Рассмотрение таких наблюдений как информации о процессе ускоряет коррекцию и предотвращает превращение мелкой проблемы в повторяющийся брак.
Часто задаваемые вопросы
Как литьё пластмасс снижает объём брака?
Пластиковое литье снижает количество отходов за счёт правильного проектирования деталей и оснастки, контролируемой подготовки материала и стабильных параметров процесса. Регулярный контроль позволяет выявлять отклонения на ранней стадии, а утверждённые методы повторного использования могут позволить восстановить пригодный для переработки материал. Точный результат зависит от конструкции детали, типа полимера, оснастки и требований к качеству.
Может ли пластиковое литье повысить объём выпуска без снижения качества?
Да, пластиковое литье может увеличить объём годной продукции при условии, что сокращение цикла подтверждено соответствием готовых деталей техническим требованиям. Более быстрые параметры не всегда означают улучшение: командам следует совместно отслеживать количество соответствующих спецификациям деталей, количество брака и простои. Поддержание стабильного рабочего окна способствует балансу между производительностью и качеством.
Что производителям следует измерять в первую очередь?
Начните с регистрации причин брака, переделки, принятой продукции, перерывов в цикле и времени на переналадку. Данные по литью пластмасс становятся полезными, когда они последовательны и связаны с конкретными условиями процесса. Эти показатели помогают выявить крупнейшие потери и проверить, обеспечивают ли корректирующие действия устойчивое улучшение.