 EN
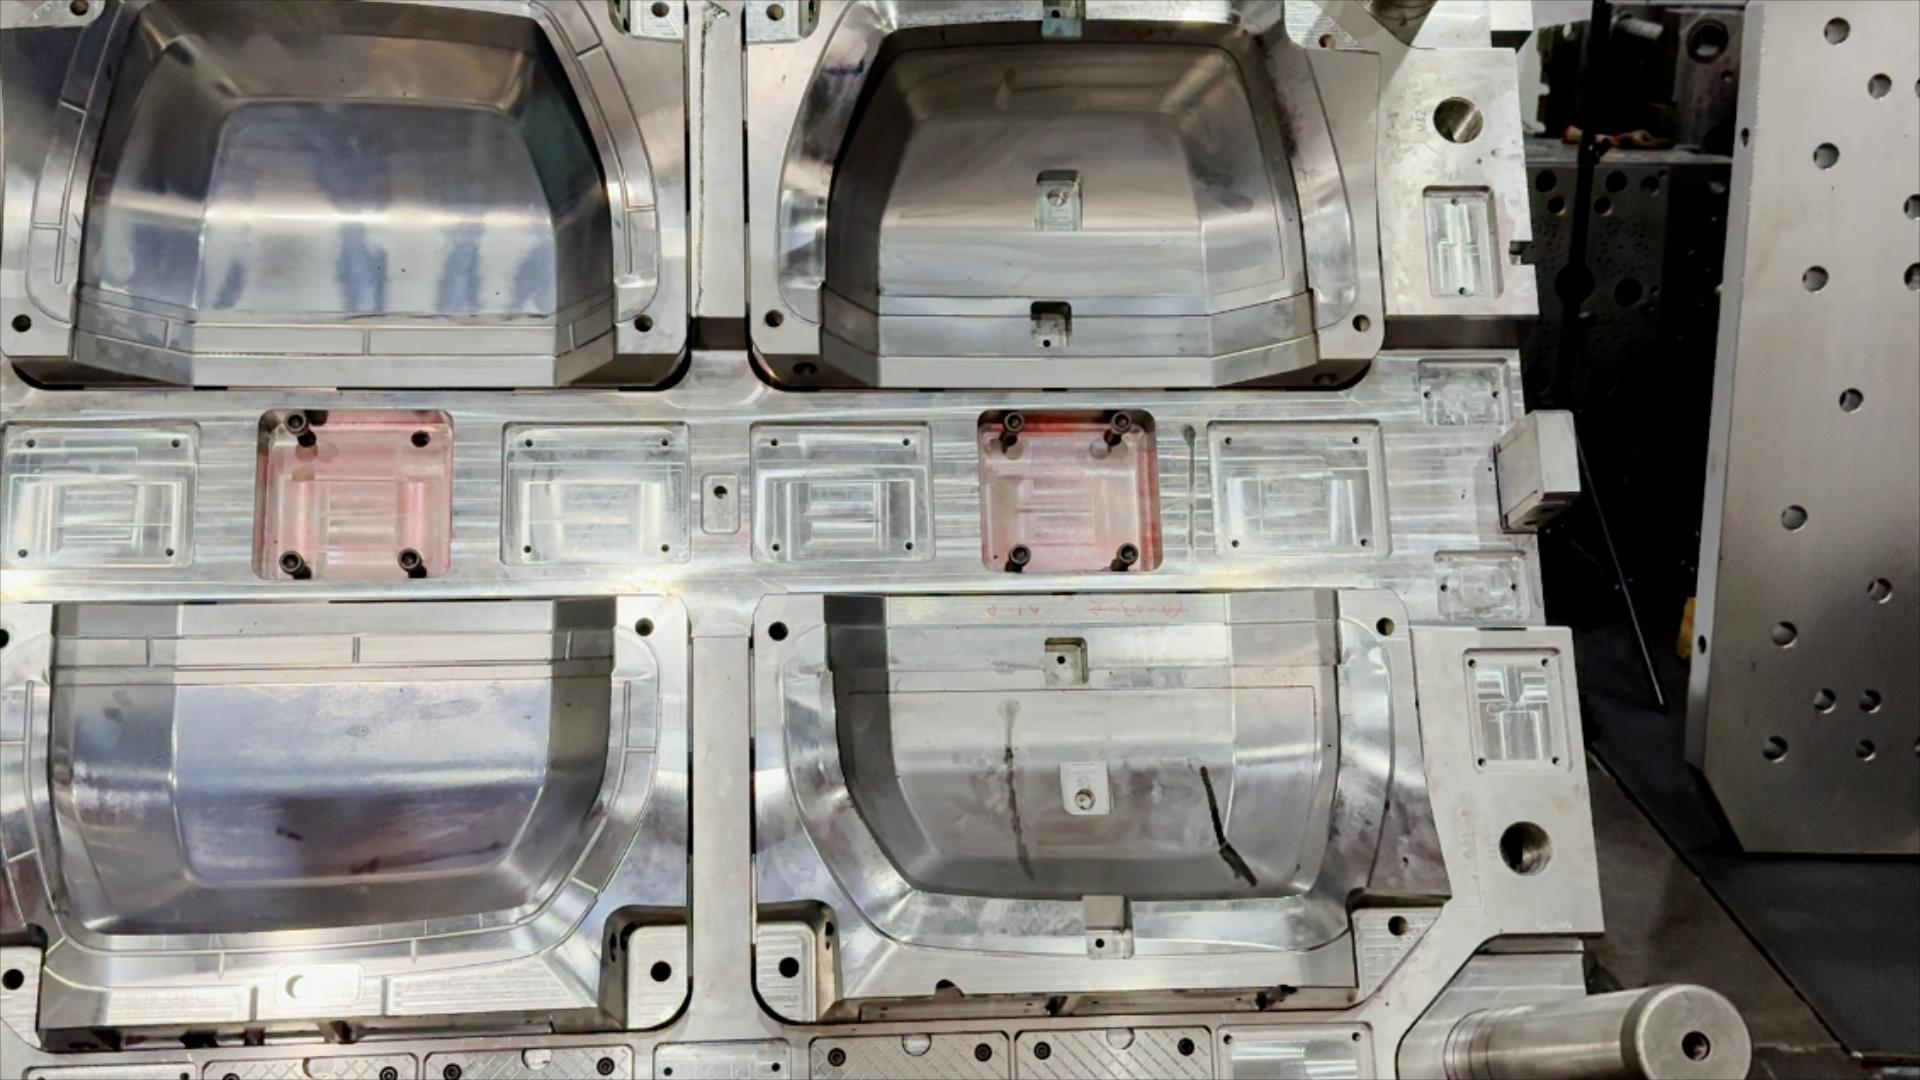
プラスチック成形 部品、材料、生産目標を軸に工程を設計することで、製造時のロスを削減し、生産性を向上させることができます。その価値は単に材料を所定の形状に成形できる点だけではありません。プラスチック成形では、仕上げ加工(トリミング)が少なく、組立工程が簡素化され、サイクルタイムの予測性も高まるため、同一形状の部品を安定して量産できます。こうした効果を得るには、信頼性の高い金型、安定した成形条件、および不良を早期に検出し対応する生産管理が不可欠です。
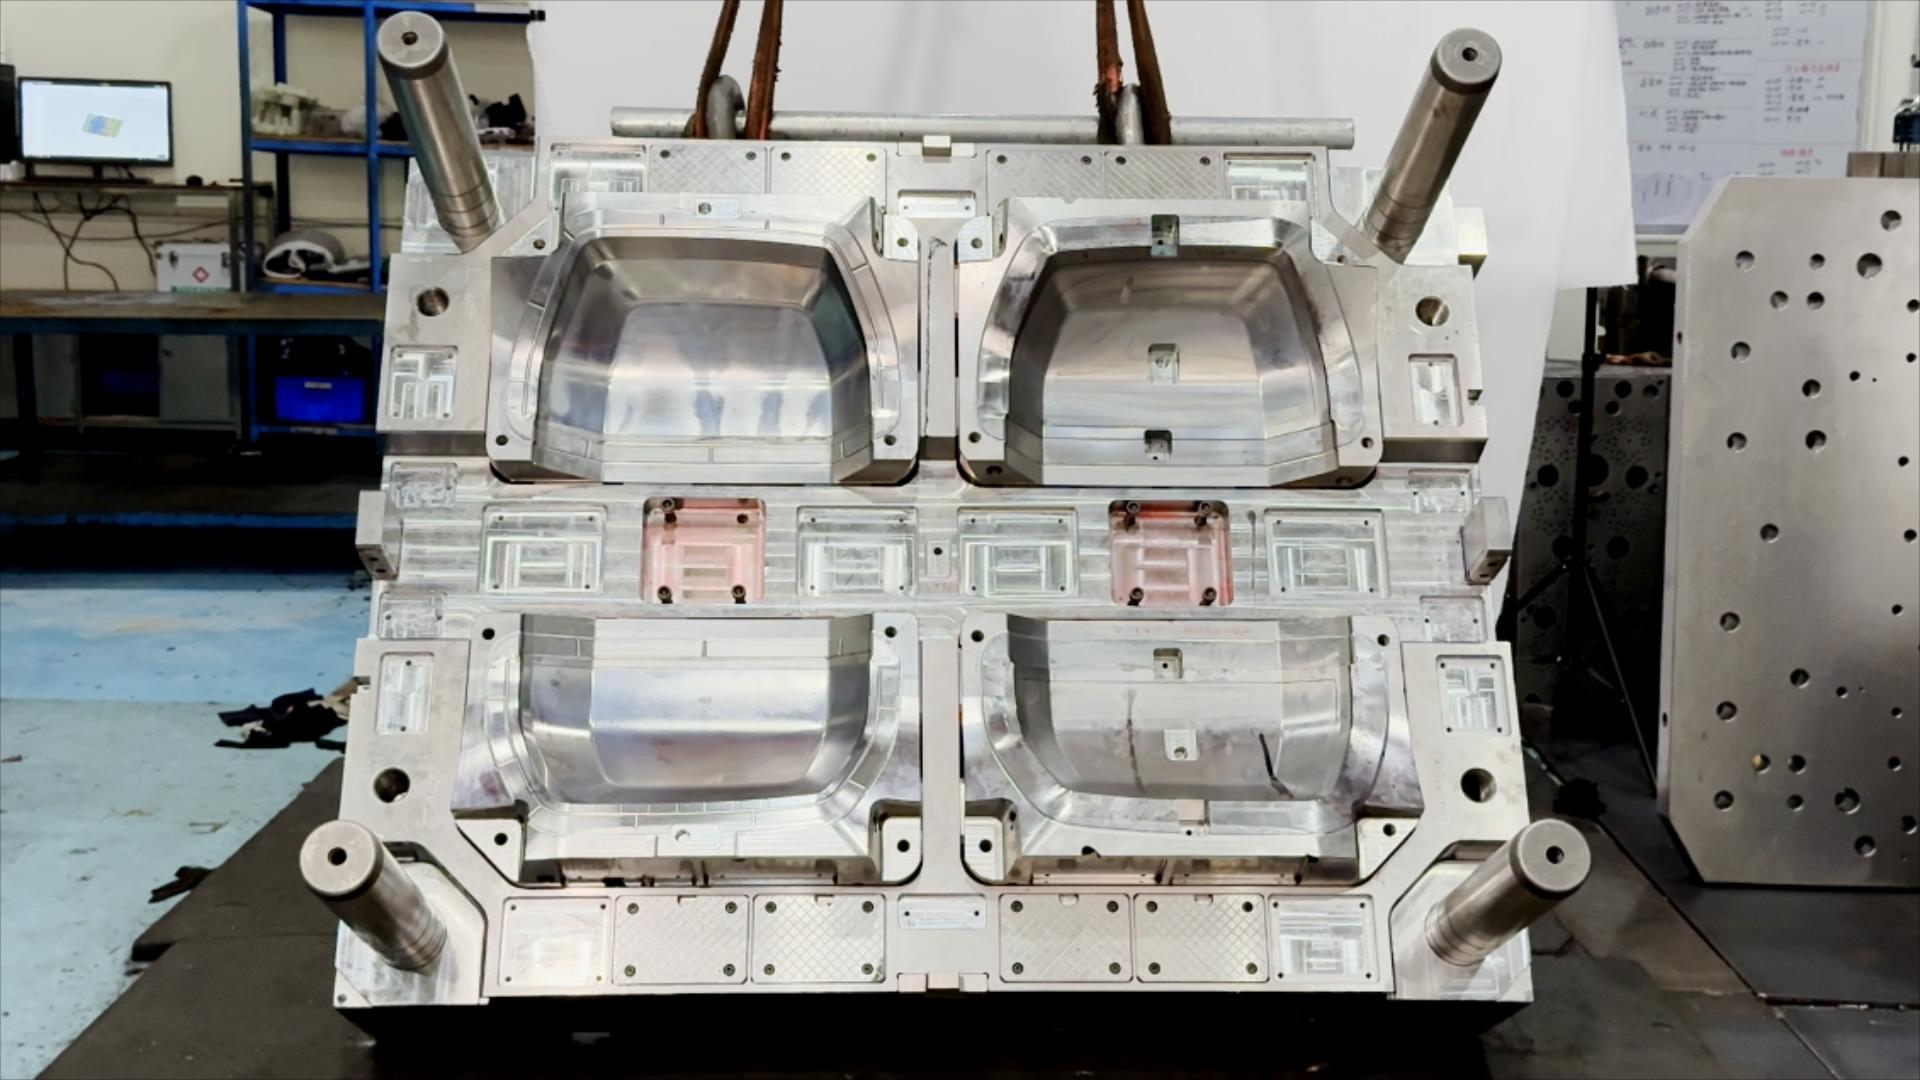
製造業者にとって、プラスチック成形・廃棄物・生産性の関係は、各成形ロットにおけるばらつきをいかに制御するかに集約されます。計画的に運用されたプラスチック成形では、材料を効率的に使用し、不要な手作業を抑え、部品を仕様範囲内に確実に収めます。しかし、こうした成果は自動的に得られるものではなく、損失が発生する箇所を正確に把握することで、自社の用途に最適な成形条件や品質確認項目を選択できるようになります。
工程が避けられる材料ロスを防ぐ仕組み
部品設計と金型設計が基盤となる
プラスチック成形では、機械の運転開始前からロス低減がスタートします。部品の形状、壁厚、抜き勾配、ゲート位置といった要素は、樹脂が金型キャビティ内にどのように充填されるか、また成形後の部品がきれいに脱型できるかどうかに大きく影響します。これらの要素を総合的に検討することで、ショートショット(充填不足)、歪み、あるいは成形後に除去が必要な余剰材料などの発生リスクを低減できます。
金型設計は、成形工程の再現性にも直結します。適切なキャビティ配置と良好な状態の金型は、安定した充填および冷却を支えますが、一方で排気不良や温度ムラは欠陥の原因となります。こうした欠陥は、樹脂・機械稼働時間・検査リソースを無駄に消費します。したがって、量産開始前に設計および金型を十分に検討・確認しておくことで、欠陥の再発を未然に防ぎ、後工程での選別による対応に頼る必要をなくすことができます。
材料管理によって不良品と手直しを抑制
材料の取り扱いは、プラスチック成形品質に直接影響します。樹脂は、指定された乾燥を含め、その仕様に従って保管・前処理する必要があります。水分や異物混入は外観や部品の性能に悪影響を及ぼすためです。ロット間の均一性と材料供給の制御が図られれば、プラスチック成形工程の安定化が容易になり、全ロットについて追加検査や不合格処分が必要になるリスクも低減されます。
一部の成形工程では、ランナーまたは適切な清浄なスクラップを粉砕して再利用できますが、再利用は必ず材料および製品の仕様に従う必要があります。過剰なリグラインドは材料特性を変化させる可能性があるため、単なる廃棄物対策として一律に適用すべきではありません。プラスチック成形チームは、再利用する材料を明確に記録し、互換性のない材料を厳密に分離するとともに、最終製品が引き続き仕様を満たすことを確認しなければなりません。これにより、資源回収は管理された実践へと変わります。
生産の安定化が生産性向上にもたらす効果
再現性の高いサイクルによって停止時間が削減される
プラスチック成形では、高速生産と長時間の修正を繰り返すのではなく、安定したサイクルを維持することで、品質と生産性が向上します。温度、圧力、冷却時間、材料供給量など、さまざまな条件が成形結果に影響を与えます。一度最適な運転ウィンドウ(許容範囲)が確立されれば、その設定値を記録しておくことで、交代勤務のオペレーターでも同様に合格品を再現できます。こうしてプラスチック成形は予測可能なものとなり、現実的な生産計画の立案や、試行錯誤による遅延の削減が可能になります。
サイクル時間を短縮すれば生産性が向上する場合もありますが、単に速度を追求するのは望ましくありません。成形品の形状・金型・樹脂の限界を超えて成形を強行すると、欠陥品の増加や機械のダウンタイムが発生し、1時間あたりの追加生産個数を上回る損失を招くことがあります。チームでは、単に機械のサイクル時間ではなく、1時間あたりの合格品数量を評価基準とすべきです。この指標により、成形条件と実際の有効生産量との関係が明確になります。
工程中の検査で、ずれを早期に検出します
日常的な点検により、不良品が大量に発生する前に、工程の徐々なる変化を早期に把握できます。作業者は、図面や顧客仕様で求められる寸法、重量、表面外観などの特性をモニタリングします。プラスチック成形では、一定のサンプリング計画を実施することで、充填状態、冷却状態、金型の状態などに変化が生じた場合でも、原因を是正できる十分な余裕を持ったタイミングで検知できます。
明確なエスカレーション手順も、生産フローを守るために重要です。測定値が所定の許容範囲から外れた場合、チームは設定値の調整、金型の点検、製品の隔離、あるいは成形運転の一時停止のいずれを行うべきかを即座に判断できる必要があります。プラスチック成形では、対応措置の記録と検査結果のトレーサビリティが特に有効です。こうした記録があれば、一過性の異常と繰り返し発生する工程上の課題を区別でき、長期的に安定した生産を支えることができます。
生産性向上のための実践的なステップ
部品の要求仕様に合った工程を選択する
最適な廃棄物量および生産成果は、選択されたプラスチック成形方法が部品に適しているかどうかに大きく左右されます。年間需要、部品サイズ、形状、公差、表面仕上げ、材料要件など、さまざまな要因がこの判断に影響を与えます。量産に適した成形プロセスでも、試作や設計変更が頻繁な短納期案件ではコスト面で非効率になる場合があります。こうした要件を早期に比較検討することで、実際の量産計画に対応できない金型や工程への無駄な投資を防ぐことができます。
複数の材料を用いたアセンブリや、機能が統合された部品については、オーバーモールド方式を採用することで、別途行う接合工程を削減できるかを検討してください。これにより取扱いが簡素化される可能性がありますが、設計段階で材料の適合性、接着要件、金型の複雑さなどを十分に考慮する必要があります。統合によって真にボトルネックとなっている工程が解消される場合には、プラスチック成形による生産性向上が期待できますが、不要な機能を追加するだけであれば、コスト増や工程リスクの原因となるおそれがあります。部品の機能要件および検査要件に基づき、この選択肢を検証してください。
生産データを活用して、継続的な改善を推進する
実践的な改善レビューは、ベースラインの把握から始まります。不良品の原因別発生数、手直しに要した工数、合格品数量、型替え時間、予期せぬ停止時間を記録します。これにより、プラスチック成形チームは、断片的な観察に基づく対応ではなく、最も影響の大きいロスから優先的に取り組むことができます。調整後は、同様の条件で結果を比較し、品質が引き続き許容範囲内であることを確認します。このアプローチによって、変更が持続的な業務上の効果をもたらしたかどうかを検証できます。
保守活動と現場スタッフの知識が、こうした成果の維持に貢献します。金型や設備の清掃・点検、摩耗部品の計画交換により、工具由来のばらつきを低減できます。また、標準作業の徹底によって、オペレーターが一貫した対応を実施できるようになります。さらに、スタッフが異音、異常な痕跡、成形サイクルの変化などを遅滞なく報告できる体制が整えば、プラスチック成形のパフォーマンスは向上します。こうした観察を工程情報として扱うことで、是正措置が迅速化し、小さな問題が繰り返し発生する不良へと発展するのを未然に防ぐことができます。
よくある質問
プラスチック成形では、どのようにして不良品を削減するのでしょうか?
プラスチック成形では、適切な部品および金型の設計、材料の適切な前処理、安定した工程条件設定によって不良品を削減できます。定期的な検査により、品質のばらつきを早期に発見でき、承認済みの再利用手法を適用することで、対象となる材料を回収することも可能です。最終的な効果は、対象部品、樹脂種類、金型、および品質要求仕様によって異なります。
プラスチック成形で品質を落とさずに生産量を増やすことは可能ですか?
はい。サイクルタイムの短縮が部品の仕様に適合することを確認できれば、プラスチック成形による実質的な生産量向上が可能です。単に成形条件を高速化しても、必ずしも良い結果につながるわけではありません。チームは、合格品数、不良品数、およびダウンタイムを一括して追跡・管理する必要があります。安定した操業範囲を維持することで、生産性と品質の両立が図れます。
製造事業者がまず測定すべき項目は何ですか?
まず、不良原因、再加工、合格品生産量、サイクル中断、および型替え時間を記録します。プラスチック成形データは、一貫性があり、特定の工程条件と関連付けられている場合にこそ有用になります。これらの指標により、最も大きなロスを特定し、是正措置が持続的な改善をもたらしているかどうかを確認できます。