 EN
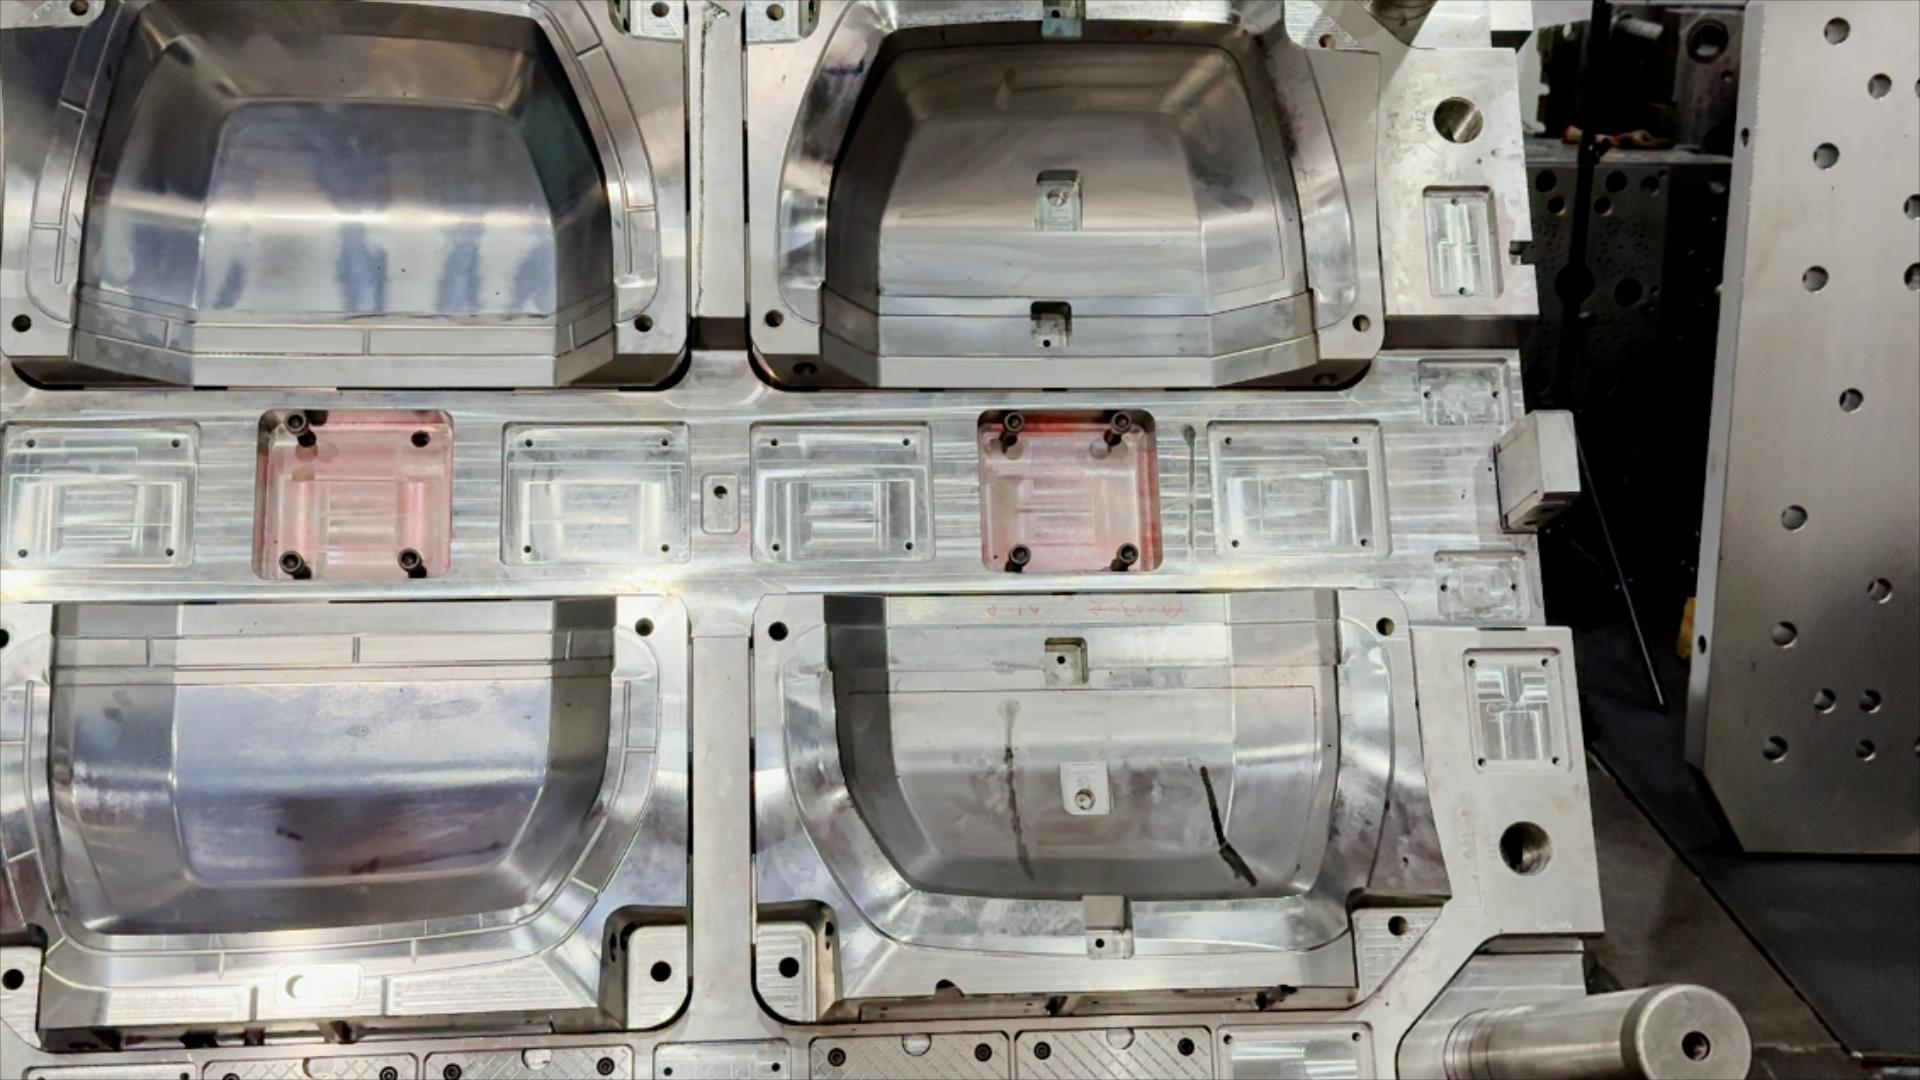
Plastforming kan redusere produksjonsavfall og forbedre utbytte når prosessen er utformet rundt delen, materialet og produksjonsmålet. Verdien ligger ikke bare i at materialet får en form: plastformgiving kan produsere gjentagbare komponenter med mindre etterbearbeiding, færre monteringssteg og mer forutsigbare syklustider. Disse gevinstene avhenger av solid verktøyutforming, stabile prosessinnstillinger og produksjonskontroller som identifiserer feil tidlig.
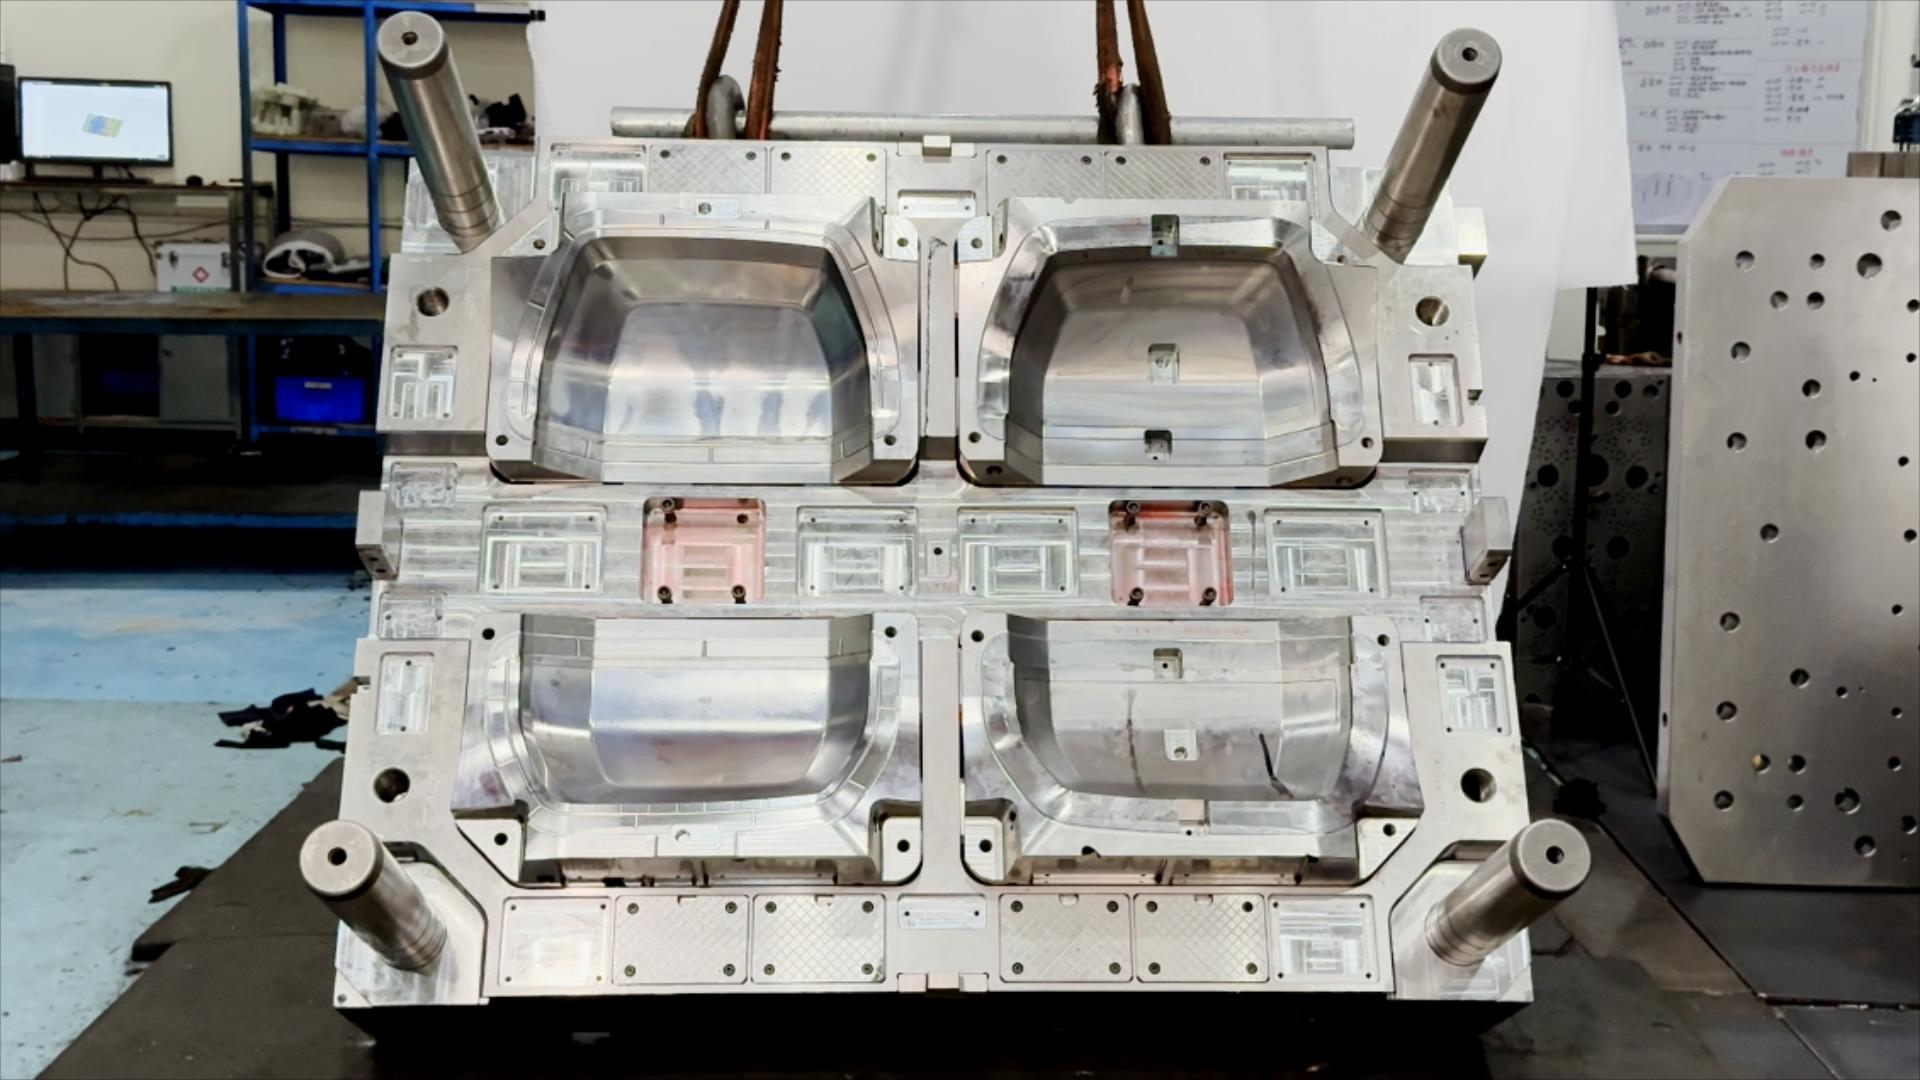
For produsenter handler sammenhengen mellom plastformning, avfall og utbytte om å kontrollere variasjon fra én produksjonsrunde til neste. En godt planlagt plastformningsprosess bruker materialet effektivt, begrenser unødvendig håndtering og holder delene innenfor spesifikasjonene. Resultatet oppnås ikke automatisk; å forstå hvor tap oppstår hjelper teamene med å velge riktige prosessinnstillinger og produksjonskontroller for deres anvendelse.
Hvordan prosessen forhindrer unødvendig materialeavfall
Delenes utforming og verktøyutforming legger grunnlaget
Plastformning begynner å redusere avfall før en maskin settes i drift. Delens geometri, veggtykkelse, uttrekkningsvinkel og inngangsplassering påvirker hvordan materialet fyller en formhule og om den ferdige komponenten kan frigjøres rent. Når disse faktorene vurderes sammen, er det mindre sannsynlig at plastformning produserer kortsprutninger, deformasjoner eller overskuddsmateriale som må fjernes etter formingen.
Verktøyutformingen avgjør også hvor konsekvent prosessen kan gjentas. En passende formhuleoppstilling og et godt vedlikeholdt støpeform støtter pålitelig fylling og avkjøling, mens dårlig ventileringskapasitet eller uregelmessig temperatur kan føre til feil. I plastformning forbruker slike feil resins, maskintid og inspeksjonskapasitet. Å gjennomgå utformingen og verktøyet før produksjon kan derfor forhindre gjentatte tap i stedet for bare å sortere dem bort etterpå.
Materiellkontroll begrenser avfall og omforming
Materialhåndtering har en direkte virkning på kvaliteten på plastformgiving. Harpiks bør lagres og forberedes i henhold til dens krav, inkludert tørking der det er angitt, fordi fuktighet eller forurensning kan påvirke utseendet og delens ytelse. Konsekvente batcher og kontrollert materialestrøm gjør plastformgiving lettere å stabilisere og reduserer sjansen for at en hel produksjonsrunde må undersøkes ekstra grundig eller forkastes.
Noen prosesser tillater at spruer eller passende ren avfallsmasse gjenmalses og gjenbrukes, men gjenbruk må følge materialets og produktets krav. For mye gjenmalt materiale kan endre materialets egenskaper, så det bør ikke behandles som en universell løsning for avfallshåndtering. Plastformgivingslag må dokumentere hva som gjenbrukes, holde uforenlige materialer adskilt og bekrefte at ferdige deler fremdeles oppfyller spesifikasjonene. Dette gjør gjenbruk til en kontrollert praksis.
Hvordan stabil produksjon forbedrer utbyttet
Gjentakelige sykler reduserer avbrytelser
Utbyttet forbedres når plastformingen holder en stabil syklus i stedet for å veksle mellom rask produksjon og lange korreksjoner. Temperatur, trykk, kjøletid og materialetilførsel påvirker alle resultatet. Når driftsvinduet er etablert, hjelper det operatører å gjenskape akseptable deler mellom skift ved å dokumentere innstillingene. Plastformingen blir da mer forutsigbar, noe som støtter realistiske planer og reduserer forsinkelser forårsaket av gjentatte prøvejusteringer.
Kortere sykler kan øke utbyttet, men fart alene er ikke et solid mål. Hvis plastformingen drives fremover grensene til delen, verktøyet eller harpiksen, kan feil og nedetid veie tyngre enn de ekstra delene som produseres per time. Team bør vurdere antall godkjente deler per produksjonstime, ikke bare maskinsyklustiden. Denne målingen gjør sammenhengen mellom plastformingsinnstillingene og bruksbare utbytte tydeligere.
Sjekker under prosessen oppdager avvik tidlig
Rutinekontroller hjelper med å identifisere gradvise prosessendringer før de fører til en stor mengde ikke-samsvarende deler. Operatører kan overvåke mål, vekt, overflateutseende og andre egenskaper som er viktige i forhold til tegningen eller kundekravene. I plastformgiving kan en konsekvent utvalgsplan avsløre endringer i fylling, kjøling eller verktøytilstand mens det fremdeles er tid til å rette opp årsaken.
Klare eskaleringsregler beskytter også produksjonsflyten. Når en måling går utenfor den avtalte toleransen, må teamet vite om de skal justere en innstilling, inspisere verktøyet, isolere produktet eller sette produksjonen på pause. Plastformgiving drar nytte av dokumenterte korreksjoner og sporbare inspeksjonsresultater, siden slike registreringer hjelper til å skille mellom en engangsforskjell og et gjentakende prosessproblem. Denne kunnskapen støtter mer stabil produksjon over tid.
Praktiske tiltak for å sikre produksjonsgevinster
Velg prosess i tråd med delkravene
De beste avfalls- og produksjonsresultatene avhenger av om den valgte plastformingsmetoden passer komponenten. Årlig etterspørsel, delstørrelse, geometri, toleranser, overflatekvalitet og materialkrav påvirker alle beslutningen. En prosess som er egnet for gjentatt produksjon kan være ulønnsom for en kort serie eller et design som ofte endres. Å sammenligne disse behovene tidlig hjelper med å unngå investeringer i verktøy eller arbeidsflyt som ikke støtter den faktiske produksjonsplanen.
For monteringer med flere materialer eller integrerte funksjoner bør man vurdere om en overformingsmetode kan redusere separate festeprosesser. Dette kan forenkle håndtering, men designet må ta hensyn til materialkompatibilitet, limkrav og verktøykompleksitet. Plastforming kan forbedre produksjonen når integrasjon fjerner en ekte flaskehals; den kan legge til kostnader eller prosessrisiko hvis funksjonen er unødvendig. Bekreft valget mot delens funksjon og inspeksjonsbehov.
Bruk produksjonsdata for å opprettholde forbedring
En praktisk forbedringsvurdering starter med en basislinje: Registrer avfall etter årsak, omfaktureringstid, akseptert mengde, byttetid og uplanlagte stopp. Plastformingslag kan deretter prioritere de tapene som er viktigst, i stedet for å gjøre endringer basert på isolerte observasjoner. Etter en justering sammenligner man resultatene under lignende forhold og bekrefter at kvaliteten fortsatt er akseptabel. Denne tilnærmingen viser om endringen har gitt en varig operasjonell fordel.
Vedlikehold og kompetanse hos arbeidsstyrken hjelper til å bevare disse gevinstene. Rengjøring, inspeksjon og planlagt utskifting av slitasjekomponenter kan redusere verktøyrelatert variasjon, mens standardarbeid hjelper operatører til å reagere konsekvent. Prestasjonen ved plastformning forbedres også når ansatte kan rapportere uvanlige lyder, merker eller syklusendringer uten forsinkelse. Å behandle slike observasjoner som prosessinformasjon gjør korrigering raskere og hjelper til å hindre at et lite problem blir gjentatt avfall.
Ofte stilte spørsmål
Hvordan reduserer plastformning avfall?
Plastforming reduserer avfall gjennom passende del- og verktøydesign, kontrollert materiellforberedelse og stabile prosessinnstillinger. Regelmessig inspeksjon hjelper til å oppdage avvik tidlig, mens godkjente gjenbrukrutiner kan gjenvinne materiale som er egnet for gjenbruk. Det nøyaktige resultatet avhenger av delen, harpiksen, verktøyene og kvalitetskravene.
Kan plastforming øke produksjonen uten å redusere kvaliteten?
Ja, plastforming kan øke den bruksklare produksjonen når syklusforbedringer er validert mot delspesifikasjonene. Raskere innstillinger er ikke automatisk bedre: team bør følge med på overensstemmende deler, feil og nedetid sammen. Ved å opprettholde et stabilt driftsvindu blir gjennomstrømning og kvalitet bedre balansert.
Hva bør produsenter måle først?
Start med å registrere årsaker til avfall, omarbeid, godkjent produksjon, syklusavbrudd og byttetid. Data fra plastformingsprosessen blir nyttig når den er konsekvent og knyttet til spesifikke prosessbetingelser. Disse målingene hjelper til å identifisere de største tapene og bekrefte om korrigerende tiltak gir vedvarende forbedring.