 EN
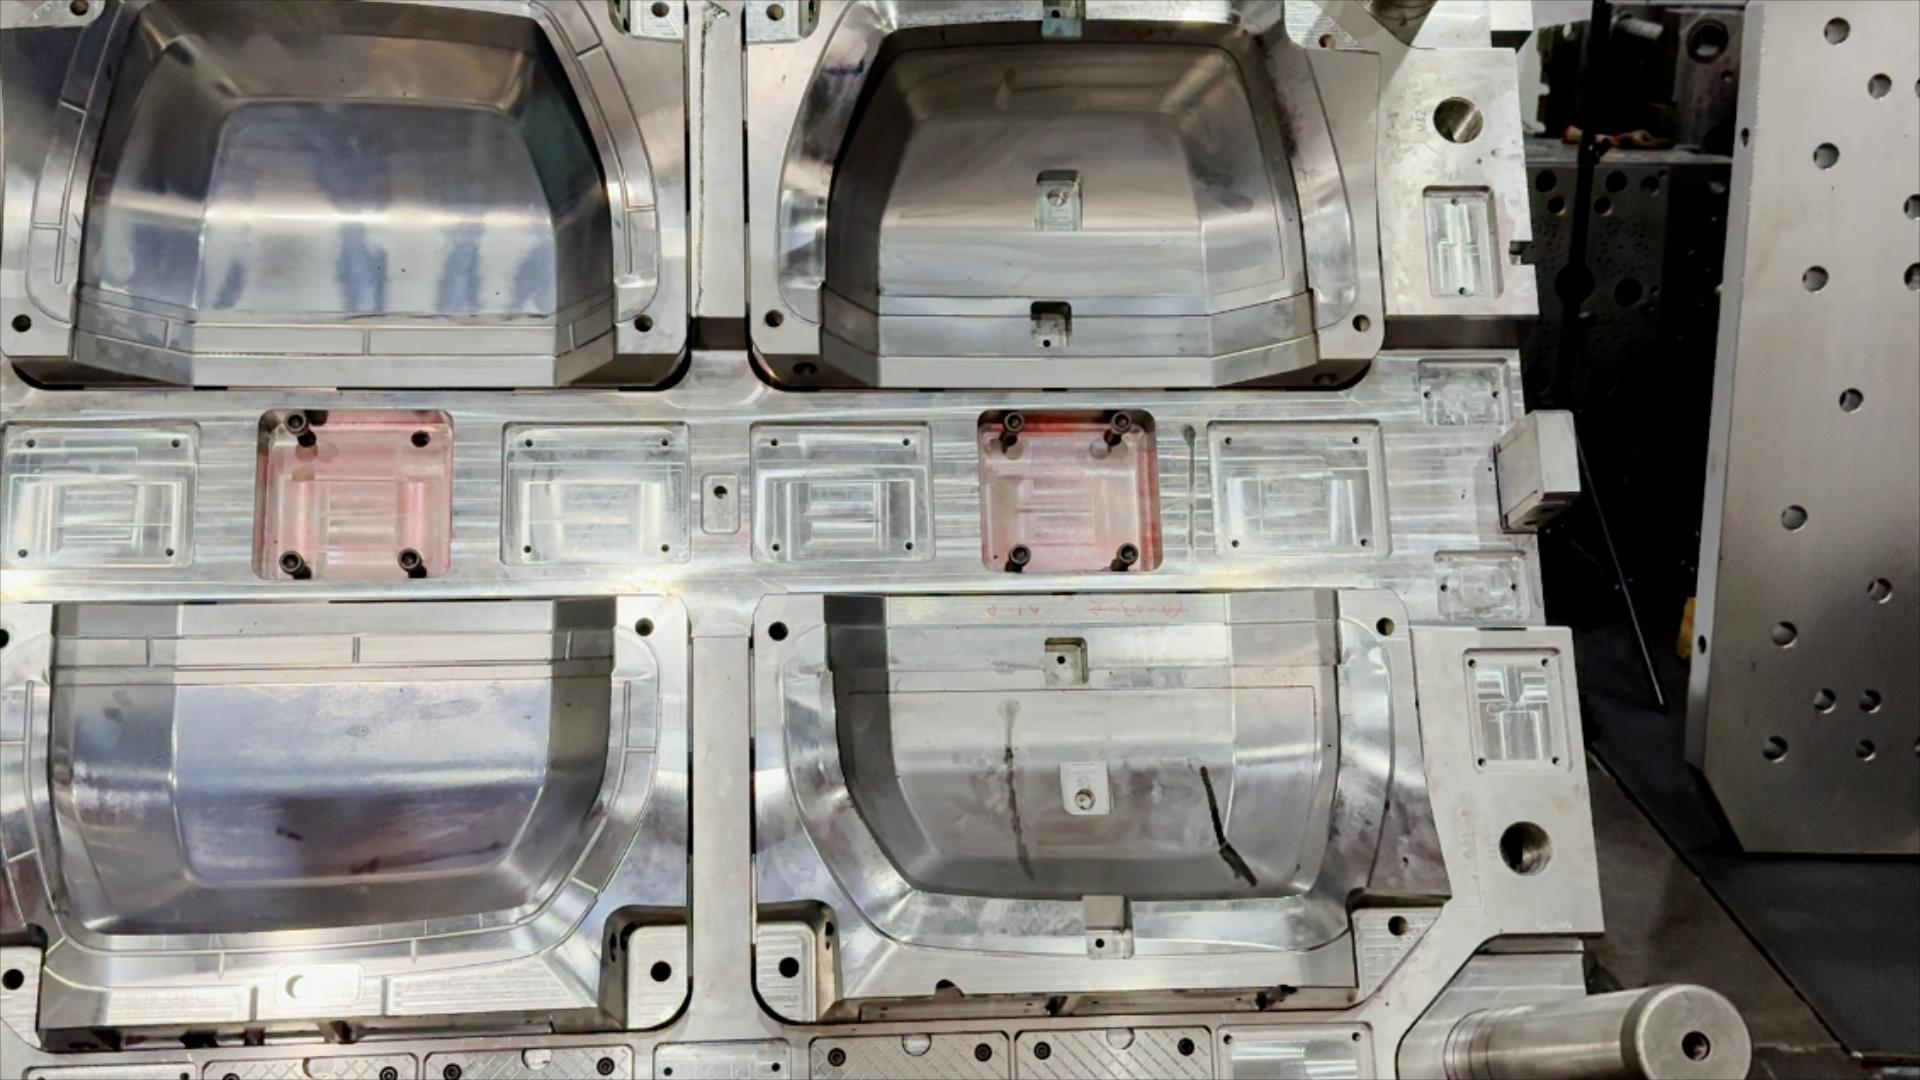
تشكيل البلاستيك يمكن أن يقلل من نفايات الإنتاج ويعزز المخرجات عندما يتم تصميم العملية وفقًا للقطعة والمواد والهدف الإنتاجي. وليست قيمته تكمن فقط في أن المادة تأخذ شكلاً محدداً: فعملية صب البلاستيك قادرة على إنتاج مكونات قابلة للتكرار مع أقل قدر ممكن من التشذيب، وأقل عدد من خطوات التجميع، وأوقات دورة أكثر قابلية للتنبؤ. وتعتمد هذه المكاسب على أدوات تصنيع سليمة، وإعدادات عملية مستقرة، وضوابط إنتاج تعالج العيوب في مراحل مبكرة.
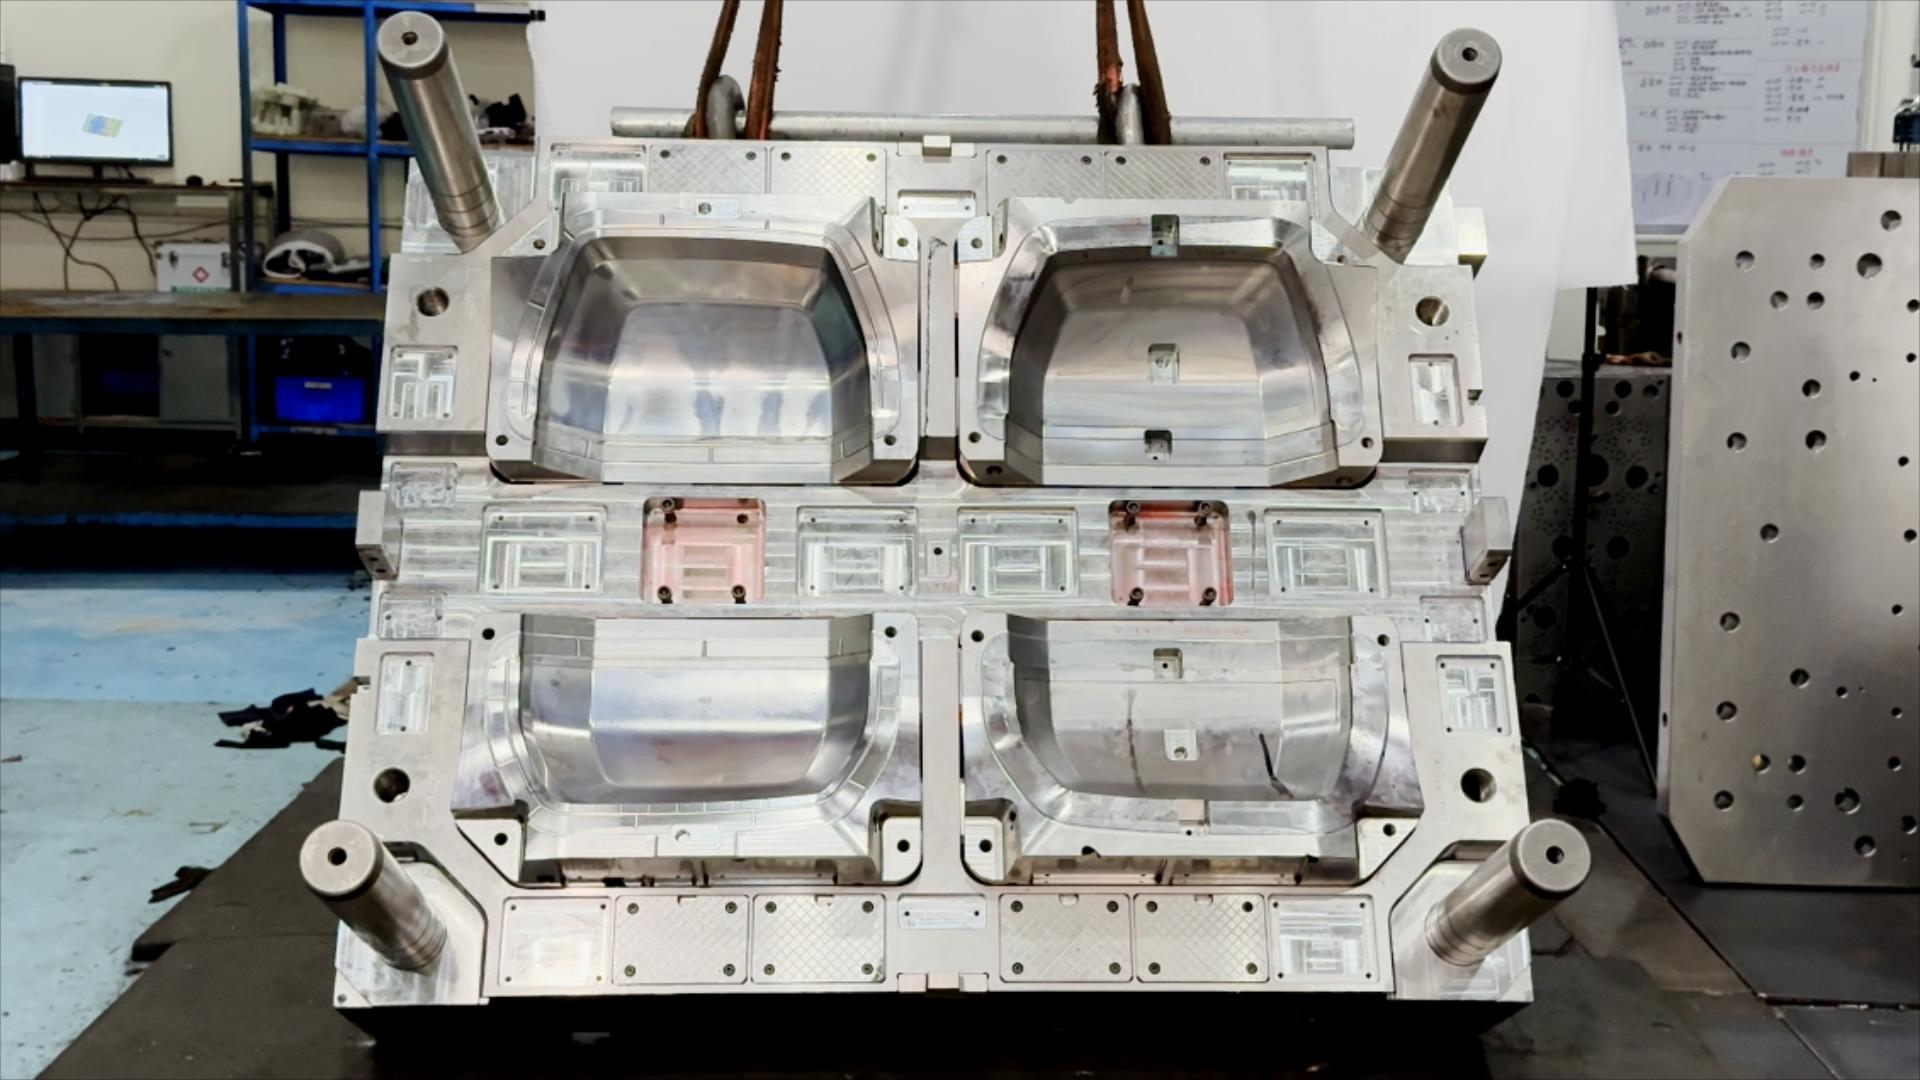
أما بالنسبة للمصنّعين، فإن الصلة بين صب البلاستيك والنفايات والمخرجات تكمن في التحكم في التباين خلال كل دفعة إنتاج. فعملية صب بلاستيك مُخطَّطة جيداً تستخدم المواد بكفاءة، وتقلل من التعامل غير الضروري، وتحافظ على بقاء القطع ضمن المواصفات المطلوبة. وهذا الناتج ليس أمراً تلقائياً؛ إذ يساعد فهم أماكن حدوث الخسائر الفنية الفرقَ على اختيار إعدادات العملية المناسبة وفحوصات الإنتاج الملائمة لتطبيقها.
كيف تمنع هذه العملية هدر المواد الذي يمكن تجنبه
يُشكِّل تصميم القطعة وأدوات التصنيع الأساسَ الذي تقوم عليه العملية
تبدأ عملية صب البلاستيك في الحد من الهدر حتى قبل تشغيل الجهاز. فشكل القطعة الهندسي وسماكة جدرانها وزوايا الإخراج وموضع نقطة الحقن تؤثِّر جميعها في طريقة امتلاء التجويف بالمادة، وفي إمكانية خروج المكوِّن النهائي بسلاسة دون عوائق. وعند أخذ هذه العوامل في الاعتبار مجتمعةً، تقل احتمالية ظهور عيوب مثل النقص في ملء القالب أو التشوه أو وجود مواد زائدة تتطلَّب إزالتها بعد التشكيل.
كما أن تصميم القالب يحدِّد مدى انتظام تكرار العملية. فالتخطيط الملائم لتوزيع التجاويف والحفاظ الجيِّد على حالة القالب يدعمان امتلاءً موثوقًا وتبريدًا منتظمًا، بينما قد تؤدي التهوية السيئة أو عدم تجانس درجة الحرارة إلى ظهور عيوب. وفي عملية صب البلاستيك، تستهلك هذه العيوب الراتنجَ ووقت التشغيل والطاقة الفاحصة. لذا فإن مراجعة التصميم والقالب قبل بدء الإنتاج تمنع الخسائر المتكررة بدلًا من الاكتفاء بفرزها بعد حدوثها.
ويحدُّ التحكم في المادة من الهدر وإعادة التصنيع
يؤثر التعامل مع المواد تأثيرًا مباشرًا على جودة صب البلاستيك. ويجب تخزين الراتنج وإعداده وفقًا لمتطلباته، بما في ذلك التجفيف عند التحديد، لأن وجود الرطوبة أو التلوث قد يؤثر على المظهر وأداء القطع. كما أن توحيد الدفعات وضبط تدفق المادة يُسهّل استقرار عملية صب البلاستيك ويقلل احتمال الحاجة إلى فحص إضافي أو رفض كامل للدفعة.
تتيح بعض العمليات إعادة طحن القوائم (Runners) أو النفايات النظيفة المناسبة وإعادة استخدامها، لكن يجب أن تتم إعادة الاستخدام وفقًا لمتطلبات المادة والمنتج. وقد يؤدي الإفراط في إعادة الطحن إلى تغيير سلوك المادة، لذا لا ينبغي اعتبارها حلاً عامًّا للتخلص من النفايات. وينبغي لأفراد فريق صب البلاستيك توثيق المواد التي تُعاد استخدامها، والحفاظ على فصل المواد غير المتوافقة، والتأكد من أن القطع النهائية ما زالت تفي بالمواصفات المطلوبة. وبذلك تتحول عملية الاسترجاع إلى ممارسة خاضعة للرقابة.
كيف يحسّن الاستقرار في الإنتاج المخرجات
تقلل الدورات القابلة للتكرار من حالات الانقطاع
يتحسَّن الإخراج عندما يحافظ صب البلاستيك على دورةٍ مستقرةٍ بدلًا من التناوب بين الإنتاج السريع والتصحيحات الطويلة. وتؤثِّر درجة الحرارة والضغط ووقت التبريد وكمية المادة المُغذِّية جميعها في النتيجة. وبمجرد تحديد النطاق التشغيلي، يساعد تسجيل الإعدادات المشغلين على إعادة إنتاج الأجزاء المقبولة عبر الورديات المختلفة. وبذلك يصبح صب البلاستيك أكثر قابليةً للتنبؤ، ما يدعم الجداول الزمنية الواقعية ويقلِّل التأخيرات الناجمة عن التعديلات التجريبية المتكررة.
قد ترفع الدورات الأقصر من الإخراج، لكن السرعة وحدها ليست هدفًا سليمًا. فإذا جُرِّبت عملية صب البلاستيك بما يتجاوز الحدود المسموحة للقطعة أو القالب أو الراتنج، فقد تفوق العيوب وفترات التوقف عن العمل الكمية الإضافية المنتجة في الساعة. وعليه، ينبغي على الفرق تقييم عدد الأجزاء المقبولة لكل ساعة إنتاج، وليس فقط زمن دورة الجهاز. وهذه المعايير توضِّح العلاقة بين إعدادات صب البلاستيك والإخراج القابل للاستخدام بشكل أوضح.
تكتشف عمليات الفحص أثناء التصنيع الانحراف مبكرًا.
تساعد الفحوصات الروتينية في اكتشاف التغيرات التدريجية في العملية قبل أن تؤدي إلى إنتاج كمية كبيرة من الأجزاء غير المطابقة. ويمكن للعاملين مراقبة الأبعاد والوزن والمظهر السطحي وغيرها من الخصائص التي يحددها الرسم الفني أو متطلبات العميل. وفي صب البلاستيك، يمكن لخطة أخذ العينات المنتظمة الكشف عن تغيرات في ملء القالب أو التبريد أو حالة الأداة، وذلك في وقتٍ ما زال فيه المجال متاحاً لإصلاح السبب.
كما أن قواعد التصعيد الواضحة تحافظ على سير الإنتاج. فعندما يخرج قياسٌ ما عن نطاقه المتفق عليه، يجب أن يعرف الفريق ما إذا كان ينبغي تعديل إعدادٍ ما، أو فحص الأداة، أو عزل المنتج، أو إيقاف التشغيل مؤقتاً. ويستفيد صب البلاستيك من تسجيل التصويبات ونتائج الفحص القابلة للتتبع، لأن هذه السجلات تساعد في التمييز بين اضطرابٍ عارضٍ ومشكلةٍ عمليةٍ متكررة. وهذه المعرفة تدعم استقرار الإنتاج على المدى الطويل.
خطوات عملية للاستفادة من مكاسب الإنتاج
اختر طريقة التصنيع بما يتناسب مع متطلبات القطعة
أفضل نتائج التخلُّص من النفايات والإنتاج تعتمد على مدى ملاءمة طريقة صب البلاستيك المختارة لمكوِّن معين. فحجم الطلب السنوي وحجم القطعة وهندستها والتسامحات المسموح بها ونوعية السطح والمتطلبات الخاصة بالمادة كلُّها عوامل تؤثِّر في اتخاذ القرار. فقد لا تكون الطريقة الملائمة للإنتاج المتكرِّر اقتصاديةً عند الإنتاج بكميات قصيرة أو عند تصميمٍ يخضع لتعديلات متكرِّرة. ويُساعد مقارنة هذه المتطلبات مبكِّرًا في تجنُّب الاستثمار في القوالب أو سير العمل الذي لا يمكنه دعم خطة الإنتاج الفعلية.
بالنسبة للتجميعات التي تحتوي على مواد متعددة أو خصائص مدمجة، ينبغي النظر فيما إذا كانت تقنية الصب فوق القالب (Overmolding) قادرةً على تقليل العمليات المنفصلة للوصل. وقد يؤدي ذلك إلى تبسيط التعامل مع القطعة، لكن التصميم يجب أن يراعي توافق المواد ومتطلبات الالتصاق وتعقيد القوالب. ويمكن لصب البلاستيك أن يحسِّن الإنتاج عندما يؤدي الدمج إلى إزالة عنق زجاجي حقيقي؛ أما إذا كانت الخاصية غير ضرورية، فقد تزيد التكلفة أو ترفع من مخاطر العملية. وعليه، يجب التحقق من صحة هذا الخيار بناءً على وظيفة القطعة واحتياجات الفحص.
استخدم بيانات الإنتاج لدعم عملية التحسين المستمر
يبدأ استعراض التحسين العملي من قاعدة مرجعية: تسجيل الهدر حسب السبب، وساعات إعادة التصنيع، والكمية المقبولة، وزمن التحويل بين الإنتاجات، والانقطاعات غير المخطط لها. وبذلك يمكن لفرق صب البلاستيك تحديد الخسائر الأهم أولويةً، بدل إدخال تغييراتٍ استنادًا إلى ملاحظات معزولة. وبعد إجراء أي تعديل، قارن النتائج في ظروف مماثلة، وتأكد من أن الجودة لا تزال مقبولة. ويبيّن هذا النهج ما إذا كان التغيير قد حقَّق فائدة تشغيلية مستدامة.
تساعد المعرفة الفنية في مجال الصيانة ومعرفة العاملين على الحفاظ على هذه المكاسب. إذ يقلل التنظيف والتفتيش والاستبدال المُخطَّط لمكونات التآكل من التباين المرتبط بالأدوات، بينما تضمن طريقة العمل القياسية استجابةً متسقةً من قِبل المشغلين. كما تتحسَّن أداء عمليات صب البلاستيك عندما يستطيع الموظفون الإبلاغ فورًا عن الأصوات غير المألوفة أو العلامات أو التغيرات في دورة التشغيل. ومعاملة هذه الملاحظات كمعلوماتٍ عن العملية تُسرِّع التصحيح وتساعد في منع تحوُّل مشكلة صغيرة إلى هدرٍ متكرر.
الأسئلة الشائعة
كيف يقلل صب البلاستيك من الهدر؟
يقلل صب البلاستيك من الهدر من خلال تصميم مناسب للأجزاء والأدوات، وإعداد المواد بشكل خاضع للرقابة، وضبط إعدادات العملية باستقرار. وتساعد عمليات التفتيش الدورية في اكتشاف أي انحراف مبكّر، بينما قد تسمح ممارسات إعادة الاستخدام المعتمدة باسترداد المواد المؤهلة. ويعتمد الناتج الدقيق على نوع الجزء والراتنج المستخدم وأدوات الصب ومتطلبات الجودة.
هل يمكن لصب البلاستيك أن يرفع الإنتاج دون خفض الجودة؟
نعم، يمكن لصب البلاستيك أن يرفع الإنتاج القابل للاستخدام عند التحقق من تحسينات دورة التشغيل مقابل مواصفات الجزء. ولا تعني الإعدادات الأسرع تلقائيًّا تحسُّنًا: بل ينبغي على الفِرق تتبع الأجزاء المطابقة للشروط، والعُيوب، وفترات التوقف معًا. كما أن الحفاظ على نافذة تشغيل مستقرة يساعد في تحقيق توازن بين معدل الإنتاج وجودة المنتج.
ما الذي ينبغي أن تقيسه المصانع أولًا؟
ابدأ بتسجيل أسباب الهدر، وإعادة التصنيع، والإنتاج المقبول، وانقطاعات الدورة الزمنية، والوقت اللازم لتغيير الإعدادات. وتُصبح بيانات صب البلاستيك مفيدةً عندما تكون متسقةً ومرتبطةً بشروط عملية محددة. وتساعد هذه القياسات في تحديد أكبر الخسائر، والتحقق مما إذا كانت الإجراءات التصحيحية تؤدي إلى تحسّن مستدام.