 EN
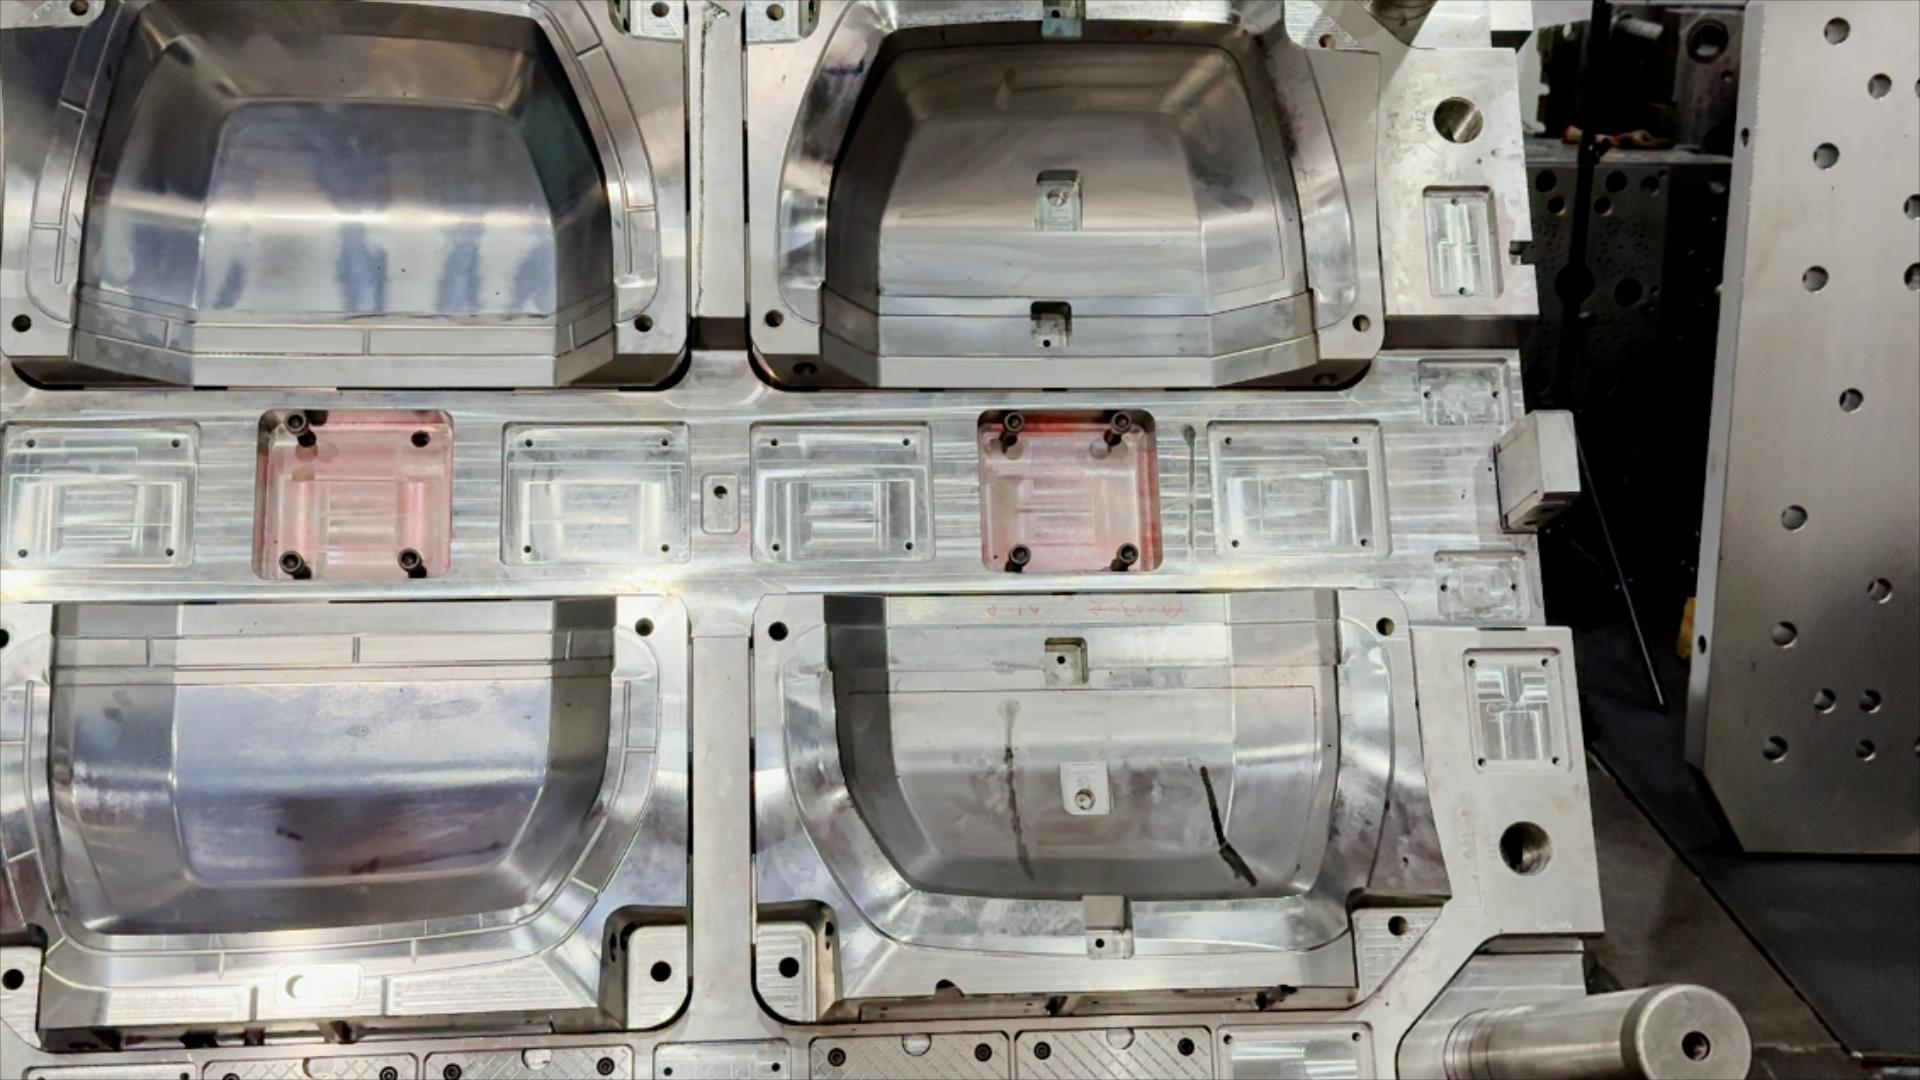
Moulage plastique peut réduire les déchets de production et améliorer le rendement lorsque le procédé est conçu autour de la pièce, du matériau et de l’objectif de production. Sa valeur ne réside pas uniquement dans le fait que le matériau prend une forme définie : le moulage des plastiques permet de fabriquer des composants reproductibles avec moins de finitions, moins d’étapes d’assemblage et des temps de cycle plus prévisibles. Ces gains dépendent d’un outillage fiable, de réglages stables du procédé et de contrôles de production permettant de détecter les défauts précocement.
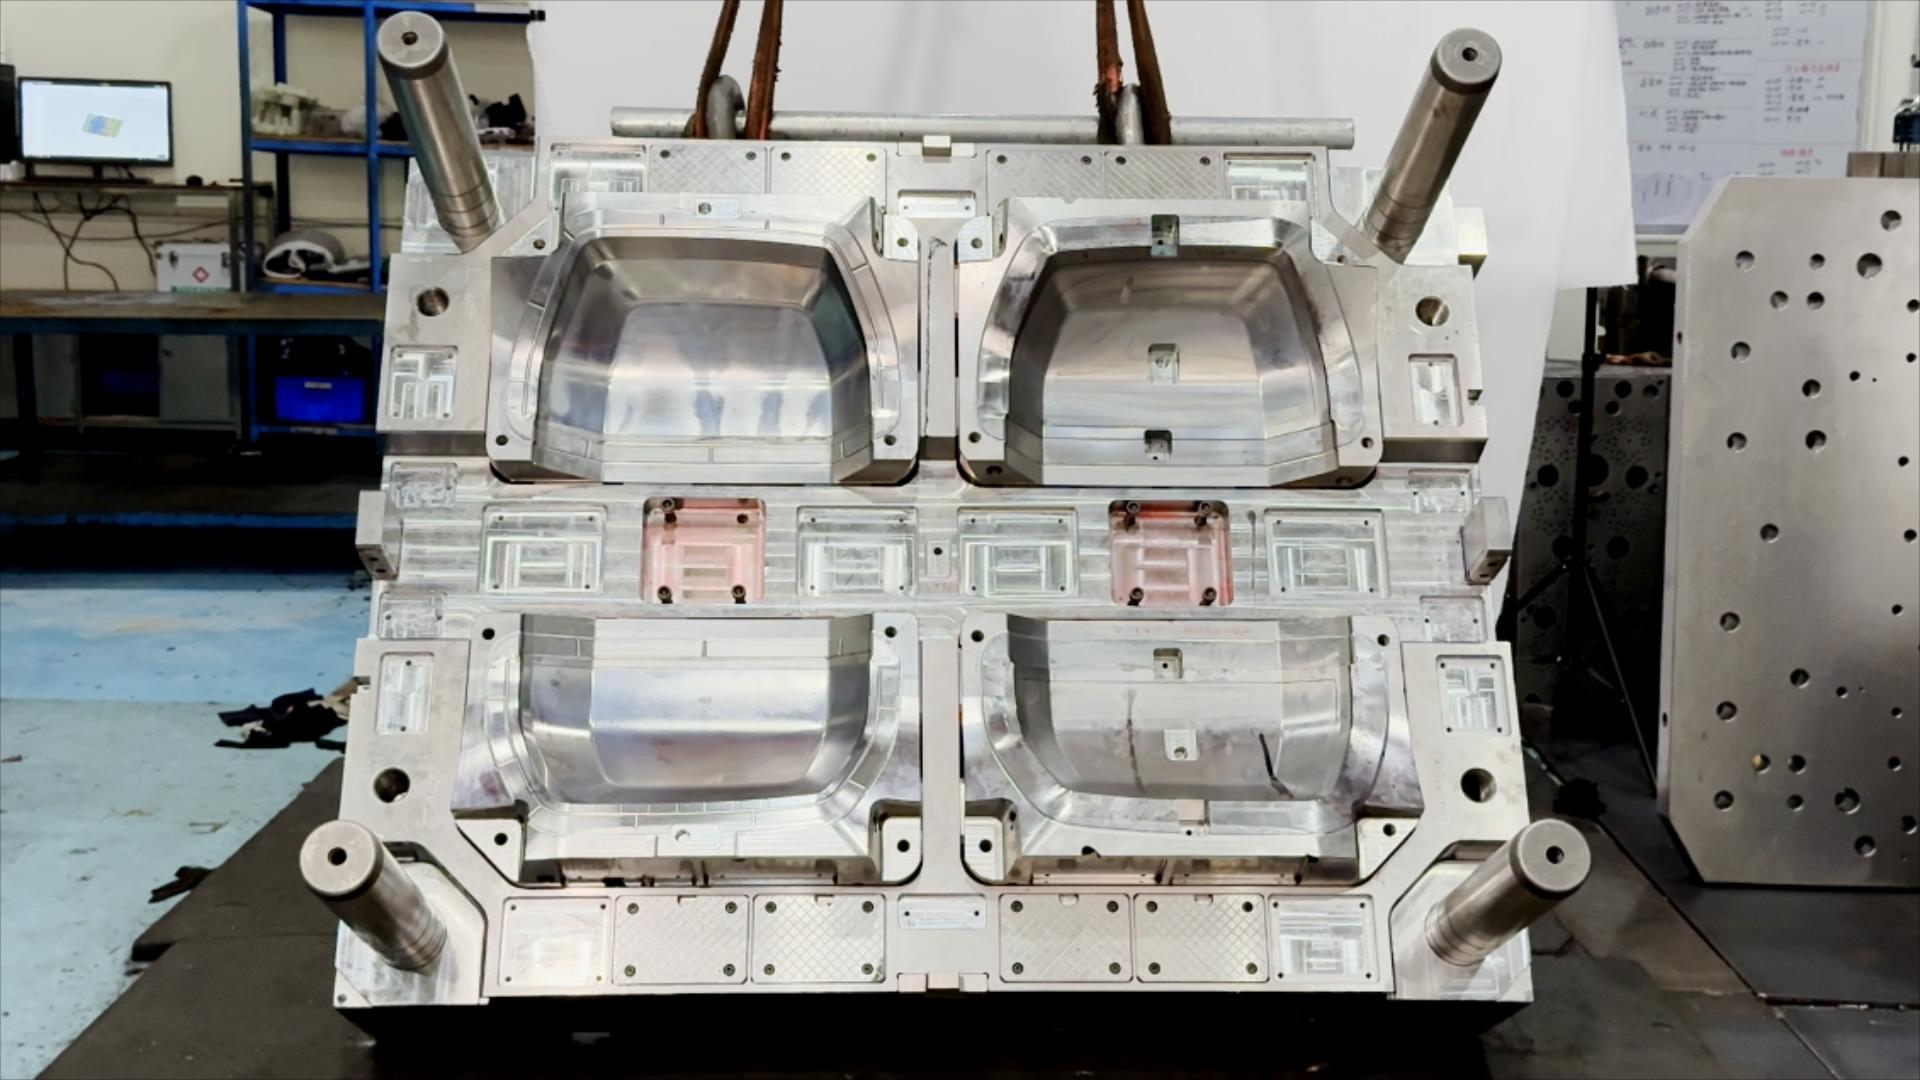
Pour les fabricants, le lien entre le moulage des matières plastiques, les déchets et le rendement repose sur la maîtrise des variations d’un cycle de production à l’autre. Une opération de moulage des matières plastiques bien planifiée utilise efficacement le matériau, limite les manipulations évitables et maintient les pièces dans les tolérances spécifiées. Ce résultat n’est pas automatique ; comprendre où surviennent les pertes aide les équipes à sélectionner les réglages de procédé et les contrôles de production adaptés à leur application.
Comment le processus empêche les déchets de matière évitables
La conception des pièces et des outillages jette les bases
Le moulage plastique commence à réduire les déchets avant même que la machine ne soit mise en marche. La géométrie de la pièce, l’épaisseur des parois, les dépouilles et le positionnement des points d’injection influencent la façon dont la matière remplit la cavité et si la pièce finie peut être démoulée proprement. Lorsque ces facteurs sont pris en compte de façon intégrée, le moulage plastique produit moins fréquemment des pièces incomplètes, des déformations ou des excédents de matière nécessitant un retrait post-formage.
La conception de l’outillage détermine également la régularité avec laquelle le procédé peut se répéter. Une disposition adéquate des cavités et un moule bien entretenu favorisent un remplissage et un refroidissement fiables, tandis qu’un mauvais éventage ou des écarts de température peuvent provoquer des défauts. Dans le moulage plastique, ces défauts consomment de la résine, du temps-machine et des capacités d’inspection. Examiner la conception et l’outillage avant la production permet donc d’éviter des pertes récurrentes plutôt que de simplement les trier a posteriori.
La maîtrise des matières limite les rebuts et les retouches
La manutention des matériaux a un effet direct sur la qualité du moulage plastique. La résine doit être stockée et préparée conformément à ses spécifications, y compris le séchage là où cela est requis, car l’humidité ou la contamination peuvent nuire à l’apparence et aux performances des pièces. Des lots cohérents et un débit de matière maîtrisé facilitent la stabilisation du moulage plastique et réduisent les risques qu’un cycle complet nécessite des contrôles supplémentaires ou soit rejeté.
Certains procédés autorisent le broyage et la réutilisation des canaux d’alimentation ou des chutes propres adaptées, mais cette réutilisation doit respecter les exigences liées au matériau et au produit. Un broyage excessif peut modifier le comportement du matériau ; il ne doit donc pas être considéré comme une solution universelle pour les déchets. Les équipes de moulage plastique doivent documenter les matériaux réutilisés, maintenir strictement séparés les matériaux incompatibles et vérifier que les pièces finies répondent toujours aux spécifications. Ainsi, la récupération devient une pratique maîtrisée.
Comment une production stable améliore le rendement
Des cycles reproductibles réduisent les interruptions
La qualité de la production s'améliore lorsque le moulage plastique fonctionne selon un cycle stable, plutôt que d'alterner entre une production rapide et des corrections longues. La température, la pression, le temps de refroidissement et l’alimentation en matière influencent tous le résultat. Une fois la fenêtre opérationnelle établie, l’enregistrement des paramètres permet aux opérateurs de reproduire des pièces acceptables d’un poste à l’autre. Le moulage plastique devient alors plus prévisible, ce qui facilite l’établissement de plannings réalistes et réduit les retards dus à des ajustements expérimentaux répétés.
Des cycles plus courts peuvent accroître la production, mais la vitesse seule ne constitue pas un objectif pertinent. Si le moulage plastique est poussé au-delà des limites imposées par la pièce, l’outillage ou la résine, les défauts et les arrêts imprévus risquent de compenser largement le gain en nombre de pièces produites par heure. Les équipes doivent évaluer le nombre de pièces acceptées par heure de production, et non seulement le temps de cycle machine. Cette mesure rend plus claire la relation entre les paramètres du moulage plastique et la production effectivement utilisable.
Les contrôles en cours de fabrication détectent rapidement les dérives
Les contrôles réguliers permettent de détecter les changements progressifs du procédé avant qu’ils ne produisent une grande quantité de pièces non conformes. Les opérateurs peuvent surveiller les dimensions, le poids, l’apparence de la surface et d’autres caractéristiques pertinentes au plan ou aux exigences du client. Dans le moulage plastique, un plan d’échantillonnage cohérent peut révéler des variations dans le remplissage, le refroidissement ou l’état de l’outil, pendant qu’il est encore temps de corriger la cause.
Des règles claires d’escalade protègent également le flux de production. Lorsqu’une mesure sort de sa plage convenue, les équipes doivent savoir s’il faut ajuster un paramètre, inspecter l’outil, isoler le produit ou arrêter la série. Le moulage plastique profite des corrections enregistrées et des résultats d’inspection traçables, car ces enregistrements aident à distinguer une perturbation ponctuelle d’un problème de procédé récurrent. Cette connaissance favorise une production plus stable dans le temps.
Étapes pratiques pour concrétiser les gains de production
Adapter le choix du procédé aux exigences de la pièce
Les meilleurs résultats en termes de déchets et de production dépendent de la compatibilité entre la méthode de moulage plastique choisie et le composant. La demande annuelle, les dimensions de la pièce, sa géométrie, ses tolérances, sa finition et les exigences relatives au matériau influencent toutes cette décision. Un procédé adapté à une production répétée peut ne pas être économique pour une petite série ou pour une conception fréquemment modifiée. Une comparaison précoce de ces critères permet d’éviter des investissements dans des outillages ou des flux de travail inadaptés au plan réel de production.
Pour les ensembles comportant plusieurs matériaux ou des fonctionnalités intégrées, évaluez si une approche de surmoulage peut réduire les opérations de jonction séparées. Cela peut simplifier la manutention, mais la conception doit tenir compte de la compatibilité des matériaux, des exigences d’adhérence et de la complexité de l’outillage. Le moulage plastique peut améliorer la production lorsque l’intégration supprime un véritable goulot d’étranglement ; en revanche, il peut générer des coûts supplémentaires ou des risques procéduraux si la fonctionnalité ajoutée est superflue. Validez ce choix en fonction de la fonction de la pièce et des besoins d’inspection.
Utilisez les données de production pour soutenir l’amélioration continue
Un examen pratique d’amélioration commence par une ligne de base : enregistrer les déchets selon leur cause, les heures de reprise, la quantité acceptée, le temps de changement de série et les arrêts non planifiés. Les équipes de moulage plastique peuvent alors hiérarchiser les pertes les plus significatives au lieu d’apporter des modifications fondées sur des observations isolées. Après un ajustement, comparer les résultats dans des conditions similaires et confirmer que la qualité demeure acceptable. Cette approche permet de déterminer si la modification a généré un avantage opérationnel durable.
La maintenance et les connaissances du personnel contribuent à pérenniser ces gains. Le nettoyage, l’inspection et le remplacement planifié des composants usés peuvent réduire les variations liées à l’outillage, tandis que le travail standardisé aide les opérateurs à réagir de façon constante. La performance du moulage plastique s’améliore également lorsque le personnel peut signaler sans délai des bruits inhabituels, des marques anormales ou des changements de cycle. Considérer ces observations comme des informations sur le processus accélère la correction et aide à éviter qu’un petit problème ne se transforme en déchets répétés.
FAQ
Comment le moulage plastique réduit-il les déchets ?
Le moulage plastique réduit les déchets grâce à une conception adaptée des pièces et des outillages, à une préparation contrôlée des matériaux et à des paramètres de processus stables. Des inspections régulières permettent de détecter rapidement toute dérive, tandis que des pratiques de réutilisation approuvées peuvent permettre de récupérer les matériaux éligibles. Le résultat précis dépend de la pièce, de la résine, de l’outillage et des exigences de qualité.
Le moulage plastique peut-il accroître la production sans nuire à la qualité ?
Oui, le moulage plastique peut augmenter la production utilisable lorsque les améliorations du cycle sont validées par rapport aux spécifications des pièces. Des paramètres plus rapides ne sont pas automatiquement meilleurs : les équipes doivent suivre conjointement les pièces conformes, les défauts et les temps d’arrêt. Le maintien d’une fenêtre de fonctionnement stable permet d’équilibrer débit et qualité.
Que devraient mesurer en premier lieu les fabricants ?
Commencez par enregistrer les causes de déchets, les retouches, la production acceptée, les interruptions de cycle et le temps de changement de série. Les données relatives au moulage plastique deviennent utiles lorsqu’elles sont cohérentes et liées à des conditions de procédé spécifiques. Ces mesures permettent d’identifier les pertes les plus importantes et de vérifier si les actions correctives apportent une amélioration durable.