 EN
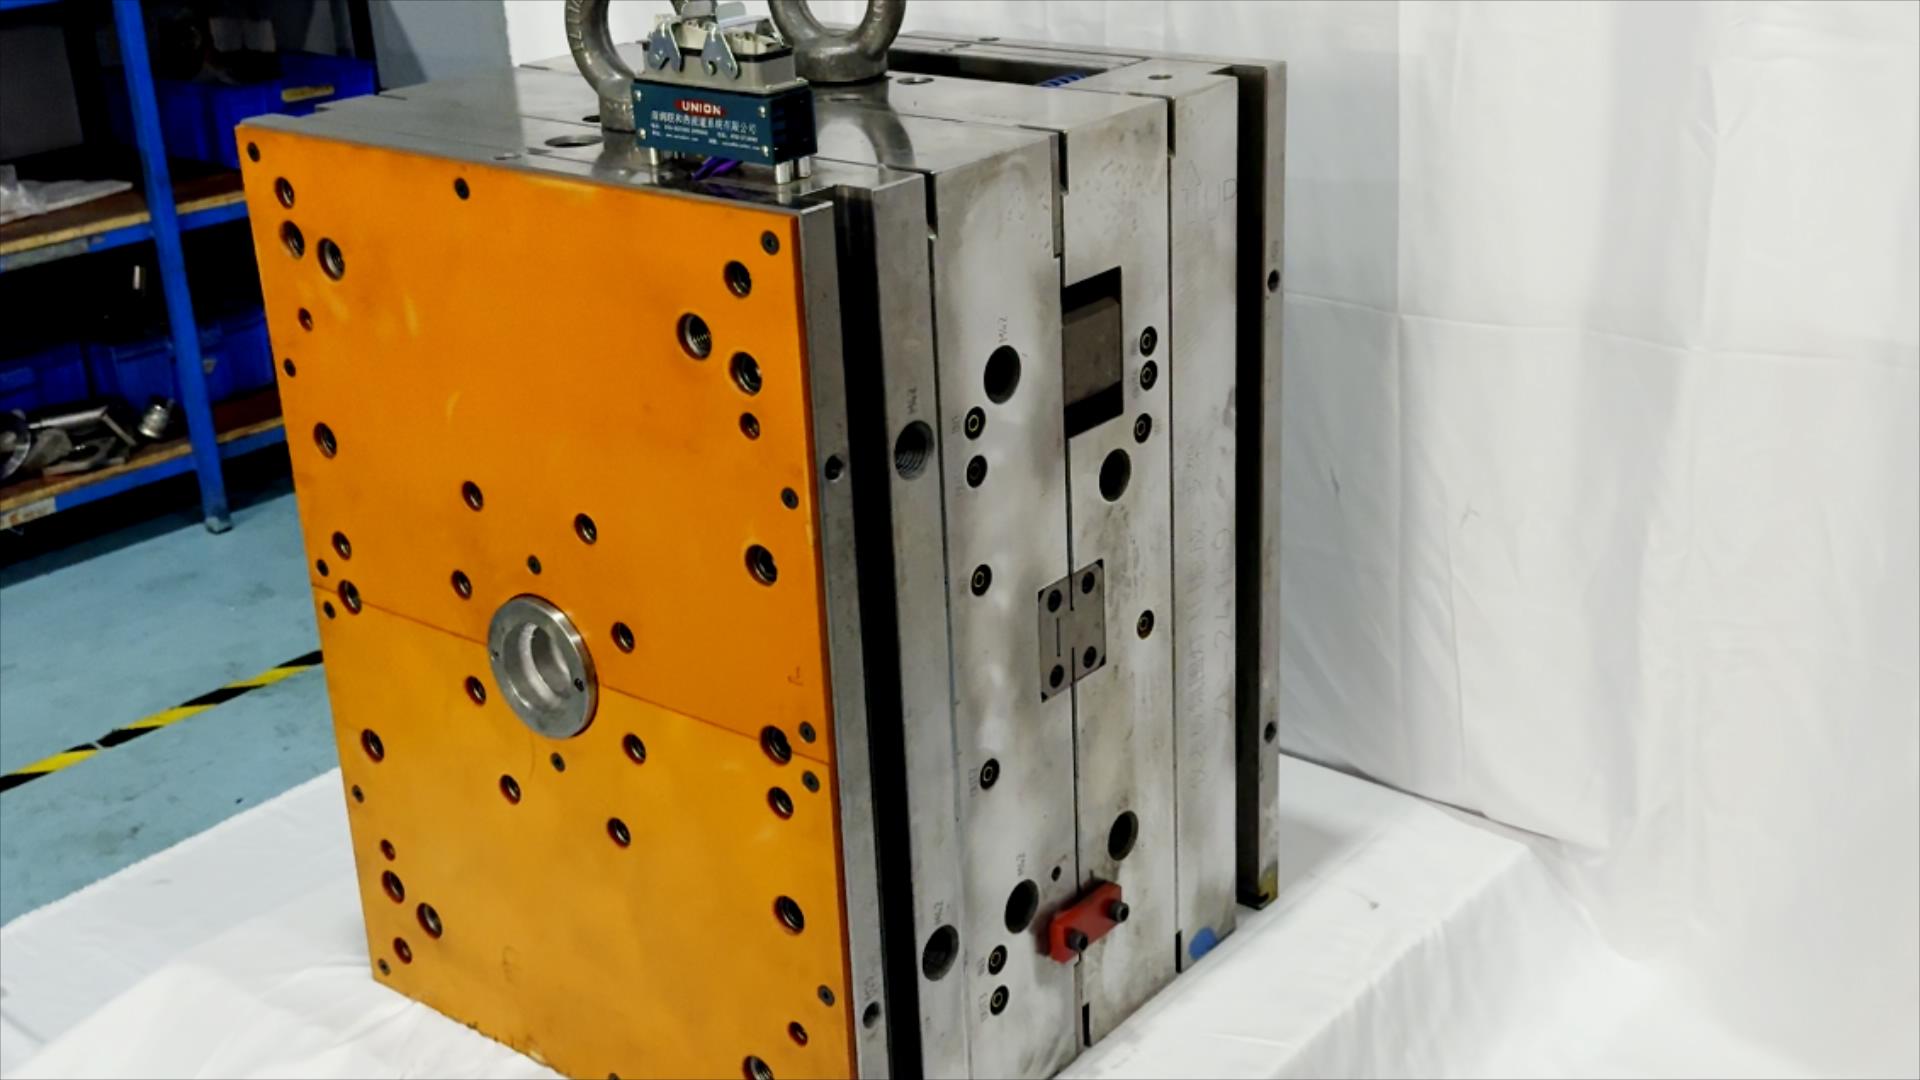
Effektives Formendesign beginnt damit, das Werkzeug als Teil des Fertigungsprozesses und nicht als eigenständiges Hardwarestück zu betrachten. Für Hersteller bedeutet gutes Formendesign, die Geometrie der Komponente, das gewählte Material, die Produktionsziele und die Prüfanforderungen bereits vor dem Schneiden des Stahls abzustimmen. Diese frühe Koordination hilft den Teams, Fehler zu vermeiden, die nach Fertigstellung der Werkzeuge teuer zu korrigieren wären.
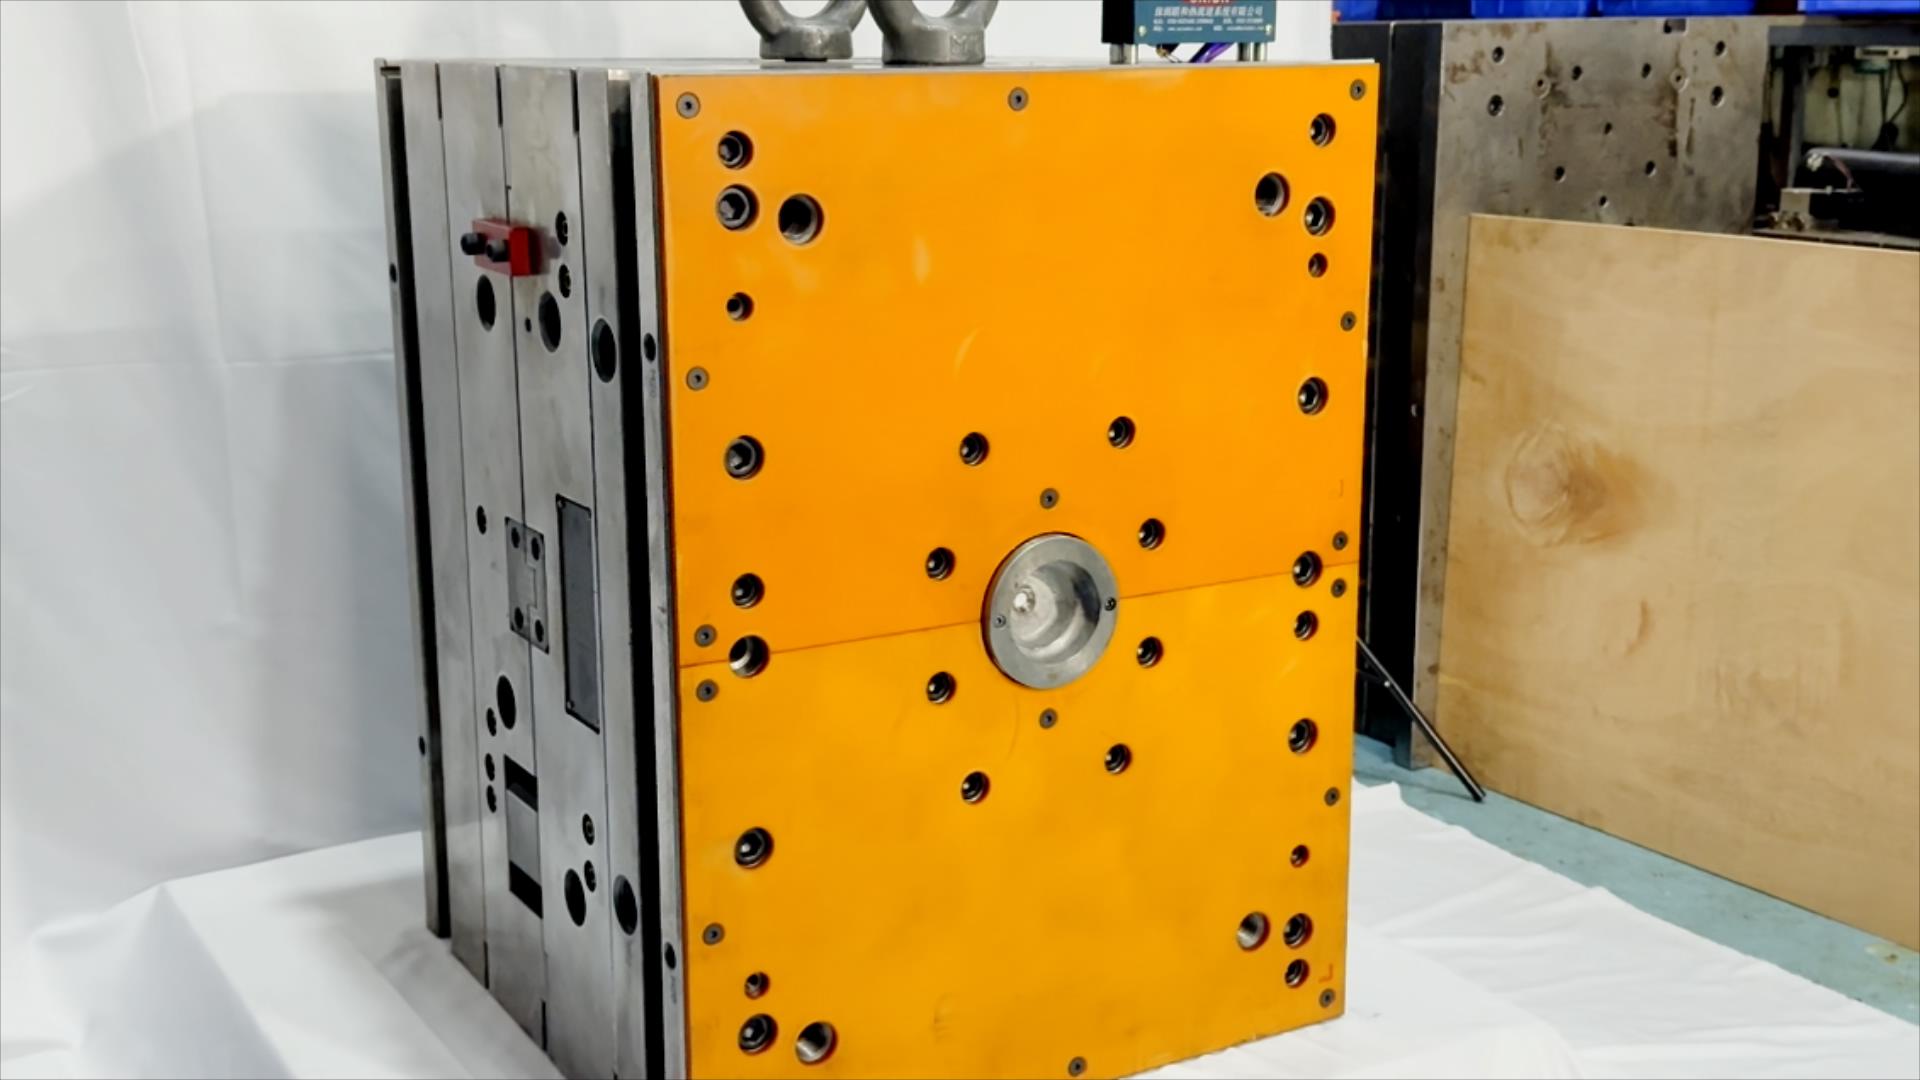
Die zentralen Grundsätze sind praktisch: Bauteile müssen sich problemlos entformen lassen; der Materialfluss und die Kühlung müssen beherrscht werden; und die Form muss für eine zuverlässige Serienfertigung sowie Wartung ausgelegt sein. Die Anwendung dieser Grundsätze beim Formendesign erfordert Input von Produktentwicklung, Werkzeugbau-Spezialisten und Fertigungsteams. Das Ergebnis sollte ein Werkzeug sein, das wiederholt konforme Bauteile innerhalb der realen Grenzen der Fabrik herstellen kann.
Bauteil- und Prozessanforderungen festlegen
Produktgeometrie in Werkzeuganforderungen übersetzen
Ein solides Werkzeugkonstruktionsdesign beginnt mit einer stabilen, vollständig überprüften Teiledefinition. Ingenieure sollten Wanddicke, Rippen, Buchsen, Öffnungen, Oberflächenbeschaffenheit und Maßtoleranzen prüfen, da jedes dieser Merkmale das Füllen, die Schrumpfung, die Festigkeit oder die Entnahme beeinflussen kann. Entscheidungen zur Werkzeugkonstruktion lassen sich leichter validieren, wenn das Team weiß, welche Abmessungen für Passung oder Funktion kritisch sind und welche Abmessungen normale Prozessschwankungen zulassen.
Entformungsgefälle ist unverzichtbar an allen Flächen, die sich während der Entnahme vom Werkzeug bewegen müssen; Hinterschneidungen hingegen erfordern möglicherweise Schieber, Heber oder eine andere geplante Entnahmemethode. Diese Entscheidungen beeinflussen die Werkzeugkomplexität, die Zykluszeit und den Wartungszugang. Eine Werkzeugkonstruktionsprüfung sollte daher klären, ob ein Merkmal notwendig ist und ob es vereinfacht werden kann, ohne die Funktionalität des Bauteils zu beeinträchtigen. Frühzeitiges Konstruktionsfeedback unter Fertigungsgesichtspunkten kann unnötige Mechanismen vermeiden und das Risiko später Änderungen verringern.
Passen Sie das Design dem Verhalten des Werkstoffs an
Die Auswahl des Werkstoffs beeinflusst das Formen-Design, da Harze und andere formbare Materialien sich hinsichtlich Fließverhalten, Schrumpfung, Wärmeempfindlichkeit und Verarbeitungsanforderungen unterscheiden. Das Team sollte relevante Werkstoffdaten nutzen, statt anzunehmen, dass optisch ähnliche Sorten sich gleich verhalten. Bei der Festlegung der Kavitätmaße muss das erwartete Schrumpfungsverhalten berücksichtigt werden, wobei zu beachten ist, dass die tatsächlichen Ergebnisse von Geometrie und Prozessbedingungen abhängen.
Der Werkstoff bestimmt zudem die Lage der Einspritzpunkte, die Entlüftung sowie die Oberflächenanforderungen. Eine Konstruktion, die für ein Harz funktioniert, kann bei einem anderen Harz zu Fließhemmung, eingeschlossenem Gas oder sichtbaren Markierungen führen. Ein praktisches Formen-Design-Verfahren bestätigt die Werkstoffsorte und die geplante Oberflächenqualität, bevor das Werkzeug endgültig festgelegt wird. Ist ein Ersatz möglich, sind der zulässige Toleranzbereich zu dokumentieren und zu prüfen, ob sich dadurch Füll-, Kühl- oder Prüfkriterien ändern.
Steuerung von Füllung, Kühlung und Teileentnahme
Geplante ausgewogene Materialströmung
Der Läufer, das Tor und der Hohlraum bilden einen zusammenhängenden Strömungsweg; daher muss das Werkzeugdesign berücksichtigen, wie das Material jeden Bereich erreicht. Die Position des Tors beeinflusst die Strömungslänge, die Lage der Schweißnaht, das Nachpressen sowie das optische Erscheinungsbild. Das Konstruktionsteam sollte eine Toranordnung wählen, die sowohl die funktionalen als auch die optischen Anforderungen des Bauteils erfüllt und gleichzeitig ein praktikables Verfahren für die Entfernung oder Nachbearbeitung des Torrests ermöglicht.
Ein ausgewogenes Füllen ist sowohl bei Mehrhohlraumwerkzeugen als auch bei komplexen Einzelhohlraumteilen von Bedeutung. Eine Analyse des Werkzeugdesigns kann helfen, mögliche Druckunterschiede oder Bereiche zu identifizieren, die sich zu langsam füllen könnten; Simulationen sind jedoch am aussagekräftigsten, wenn die Eingabedaten tatsächliche Material- und Prozessannahmen widerspiegeln. Ingenieure sollten den prognostizierten Fluss gemeinsam mit der Bauteilgeometrie und der Erfahrung aus der Serienfertigung bewerten. Wo die Ergebnisse Risiken aufzeigen, ist es in der Regel einfacher, vor der Fertigung Tore, Läufer oder lokale Wandübergänge anzupassen, als ein fertiges Werkzeug nachträglich zu modifizieren.
Kühlung und Entlüftung als funktionale Systeme konzipieren
Kühlung beeinflusst die Maßhaltigkeit, das Erscheinungsbild und die für jeden Zyklus erforderliche Zeit. Bei der Formenkonstruktion sollten Kühlkanäle so angeordnet werden, dass sie Wärme gleichmäßig ableiten – insbesondere im Bereich dicker Querschnitte sowie von Merkmalen mit ungleichmäßiger thermischer Masse. Die Kanäle müssen zudem praktikabel herstellbar, reinigbar und inspizierbar bleiben. Kühlkonzepte sollten nicht nur den idealen Verlauf durch das Werkzeug berücksichtigen, sondern auch Anschlüsse und Zugänglichkeit.
Entlüftungen bieten einen Weg, verdrängte Luft und Gase während der Kavitätsschließung abzuleiten. Unzureichende Entlüftung kann zu Brandstellen, unvollständigen Füllungen oder inkonsistenten Oberflächen führen; schlecht geplante Entlüftungen hingegen können unerwünschte Sichtmarkierungen hinterlassen. Bei der Formenkonstruktion wird ein Ausgleich zwischen Entlüftungsposition, -tiefe sowie Werkstoff und Teilungsebene angestrebt. Diese Details erfordern eine sorgfältige Prüfung bereits in der Werkzeugkonstruktionsphase, da unzugängliche oder verstopfte Entlüftungen zu wiederkehrenden Produktionsproblemen werden können.
Für wiederholbare Produktion und Wartung konstruieren
Ausrichtung, Aufbau und Prüfung festlegen
Ein Produktionswerkzeug muss wiederholten Schließkräften standhalten und über seine gesamte Lebensdauer die Ausrichtung beibehalten. Das Formenkonstruktionsdesign sollte ausreichende Stützung unter den Kavitätselementen vorsehen, Komponenten sicher positionieren und die Schnittstelle zur Presse oder Maschine berücksichtigen. Das Team sollte vor der Bestellung oder Bearbeitung von Komponenten prüfen, ob die gewählten Werkzeugabmessungen, die Öffnungsrichtung und die Versorgungsanschlüsse zur vorgesehenen Ausrüstung passen.
Die Inspektionsplanung gehört in die Formenkonstruktion, weil die Werkzeugmerkmale bestimmen, wie konsistent kritische Abmessungen hergestellt und gemessen werden können. Identifizieren Sie die Flächen und Messgrößen, die die Akzeptanz steuern, und prüfen Sie dann, wie Kavitationsvariationen, Verschleiß und Prozesseinstellungen sie beeinflussen könnten. Eine klare Referenzgrundlage für die Erststückprüfung erhöht den Nutzen der Freigabe. Sie hilft der Fertigung, ein Werkzeugproblem von einer Prozessanpassung oder einer Messunsicherheit zu unterscheiden.
Bereiten Sie Wartung und kontrollierte Validierung vor
Die Wartbarkeit beeinflusst die Produktionszuverlässigkeit lange nach der ersten Qualifizierung. Das Werkzeugdesign sollte es Technikern ermöglichen, Verschleißteile zu erreichen, Entlüftungen zu reinigen, Kühlkanäle zu inspizieren und Servicekomponenten ohne unnötige Demontage auszutauschen. Standardisierte, eindeutig gekennzeichnete Komponenten können routinemäßige Arbeiten erleichtern – allerdings nur dann, wenn sie den Belastungen und Betriebsbedingungen des Werkzeugs entsprechen. Der Wartungszugang sollte anhand des tatsächlichen Shop-Ablaufs überprüft werden.
Vor Freigabe ist das Werkzeug mit einem geplanten Versuch zu validieren, der Füllverhalten, Teileentnahme, Maße, Oberflächenbeschaffenheit und Zyklusverhalten prüft. Annahmen zum Werkzeugdesign sind mit gemessenen Ergebnissen zu vergleichen; alle Änderungen sind zu dokumentieren, damit zukünftige Durchläufe mit kontrollierten Einstellungen erfolgen. Ein Versuch ist nicht bloß eine Demonstration dafür, dass das Werkzeug schließt; er stellt vielmehr den Nachweis dar, dass Werkzeug und Prozess unter definierten Bedingungen akzeptable Teile erzeugen können. Dieses disziplinierte Feedback schließt die Konstruktions-Schleife ab.
FAQ
Was ist beim Werkzeugdesign zuerst zu prüfen?
Beginnen Sie mit der Teilgeometrie, dem Werkstoff, den kritischen Toleranzen, den Oberflächenanforderungen und dem vorgesehenen Fertigungsverfahren. Entscheidungen zum Formenbau hängen von diesen Angaben ab; unklare Anforderungen können zu vermeidbaren Nacharbeiten führen. Eine frühzeitige Klärung bietet Engineering-, Werkzeug- und Fertigungsteams eine gemeinsame Grundlage für die Prüfung des vorgeschlagenen Werkzeugs.
Wie beeinflusst der Formenbau die Teilequalität?
Der Formenbau beeinflusst, wie das Material einläuft und abkühlt, wie Luft entweicht und wie das fertige Teil aus der Form entnommen wird. Die Position der Anspritzstellen, das Kühlkonzept, die Entlüftung sowie die Hohlraumgeometrie können Maße und Oberflächenoptik beeinflussen. Eine stabile Qualität setzt jedoch weiterhin geeignete Prozesseinstellungen, Werkstoffkontrolle und Prüfungen während der Fertigung voraus.
Wann sollten Fertigungsteams den Formenbau prüfen?
Die Fertigung sollte das Werkzeugdesign überprüfen, während das Bauteil und der Prozess entwickelt werden – und zwar bevor mit dem Bau des Werkzeugs begonnen wird. Frühzeitiges Feedback kann Gerätegrenzen, Wartungsanforderungen oder Prüfherausforderungen aufdecken, solange Änderungen noch praktikabel sind. Die Teams sollten das Design zudem nach den Versuchen erneut prüfen, falls die Ergebnisse ein wiederkehrendes Werkzeug- oder Produktionsproblem offenbaren.