 EN
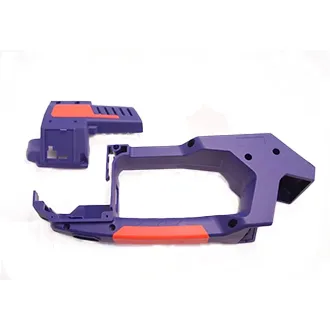
Manutenzione di modelli per Iniezione è una delle pratiche più critiche, ma al tempo stesso trascurate, nella moderna produzione industriale. Uno stampo per iniezione rappresenta un investimento significativo in capitale, tuttavia molte strutture produttive non adottano strategie di manutenzione complete, che potrebbero estenderne notevolmente la durata operativa. Quando uno stampo per iniezione funziona senza un’adeguata assistenza, l’usura dei componenti si accelera, il degrado superficiale avviene rapidamente e la qualità della produzione peggiora entro pochi mesi. Comprendere come una manutenzione sistematica dello stampo per iniezione si traduca direttamente in cicli di vita produttivi più lunghi è essenziale per i produttori che mirano a ottenere un vantaggio competitivo e una maggiore efficienza economica.
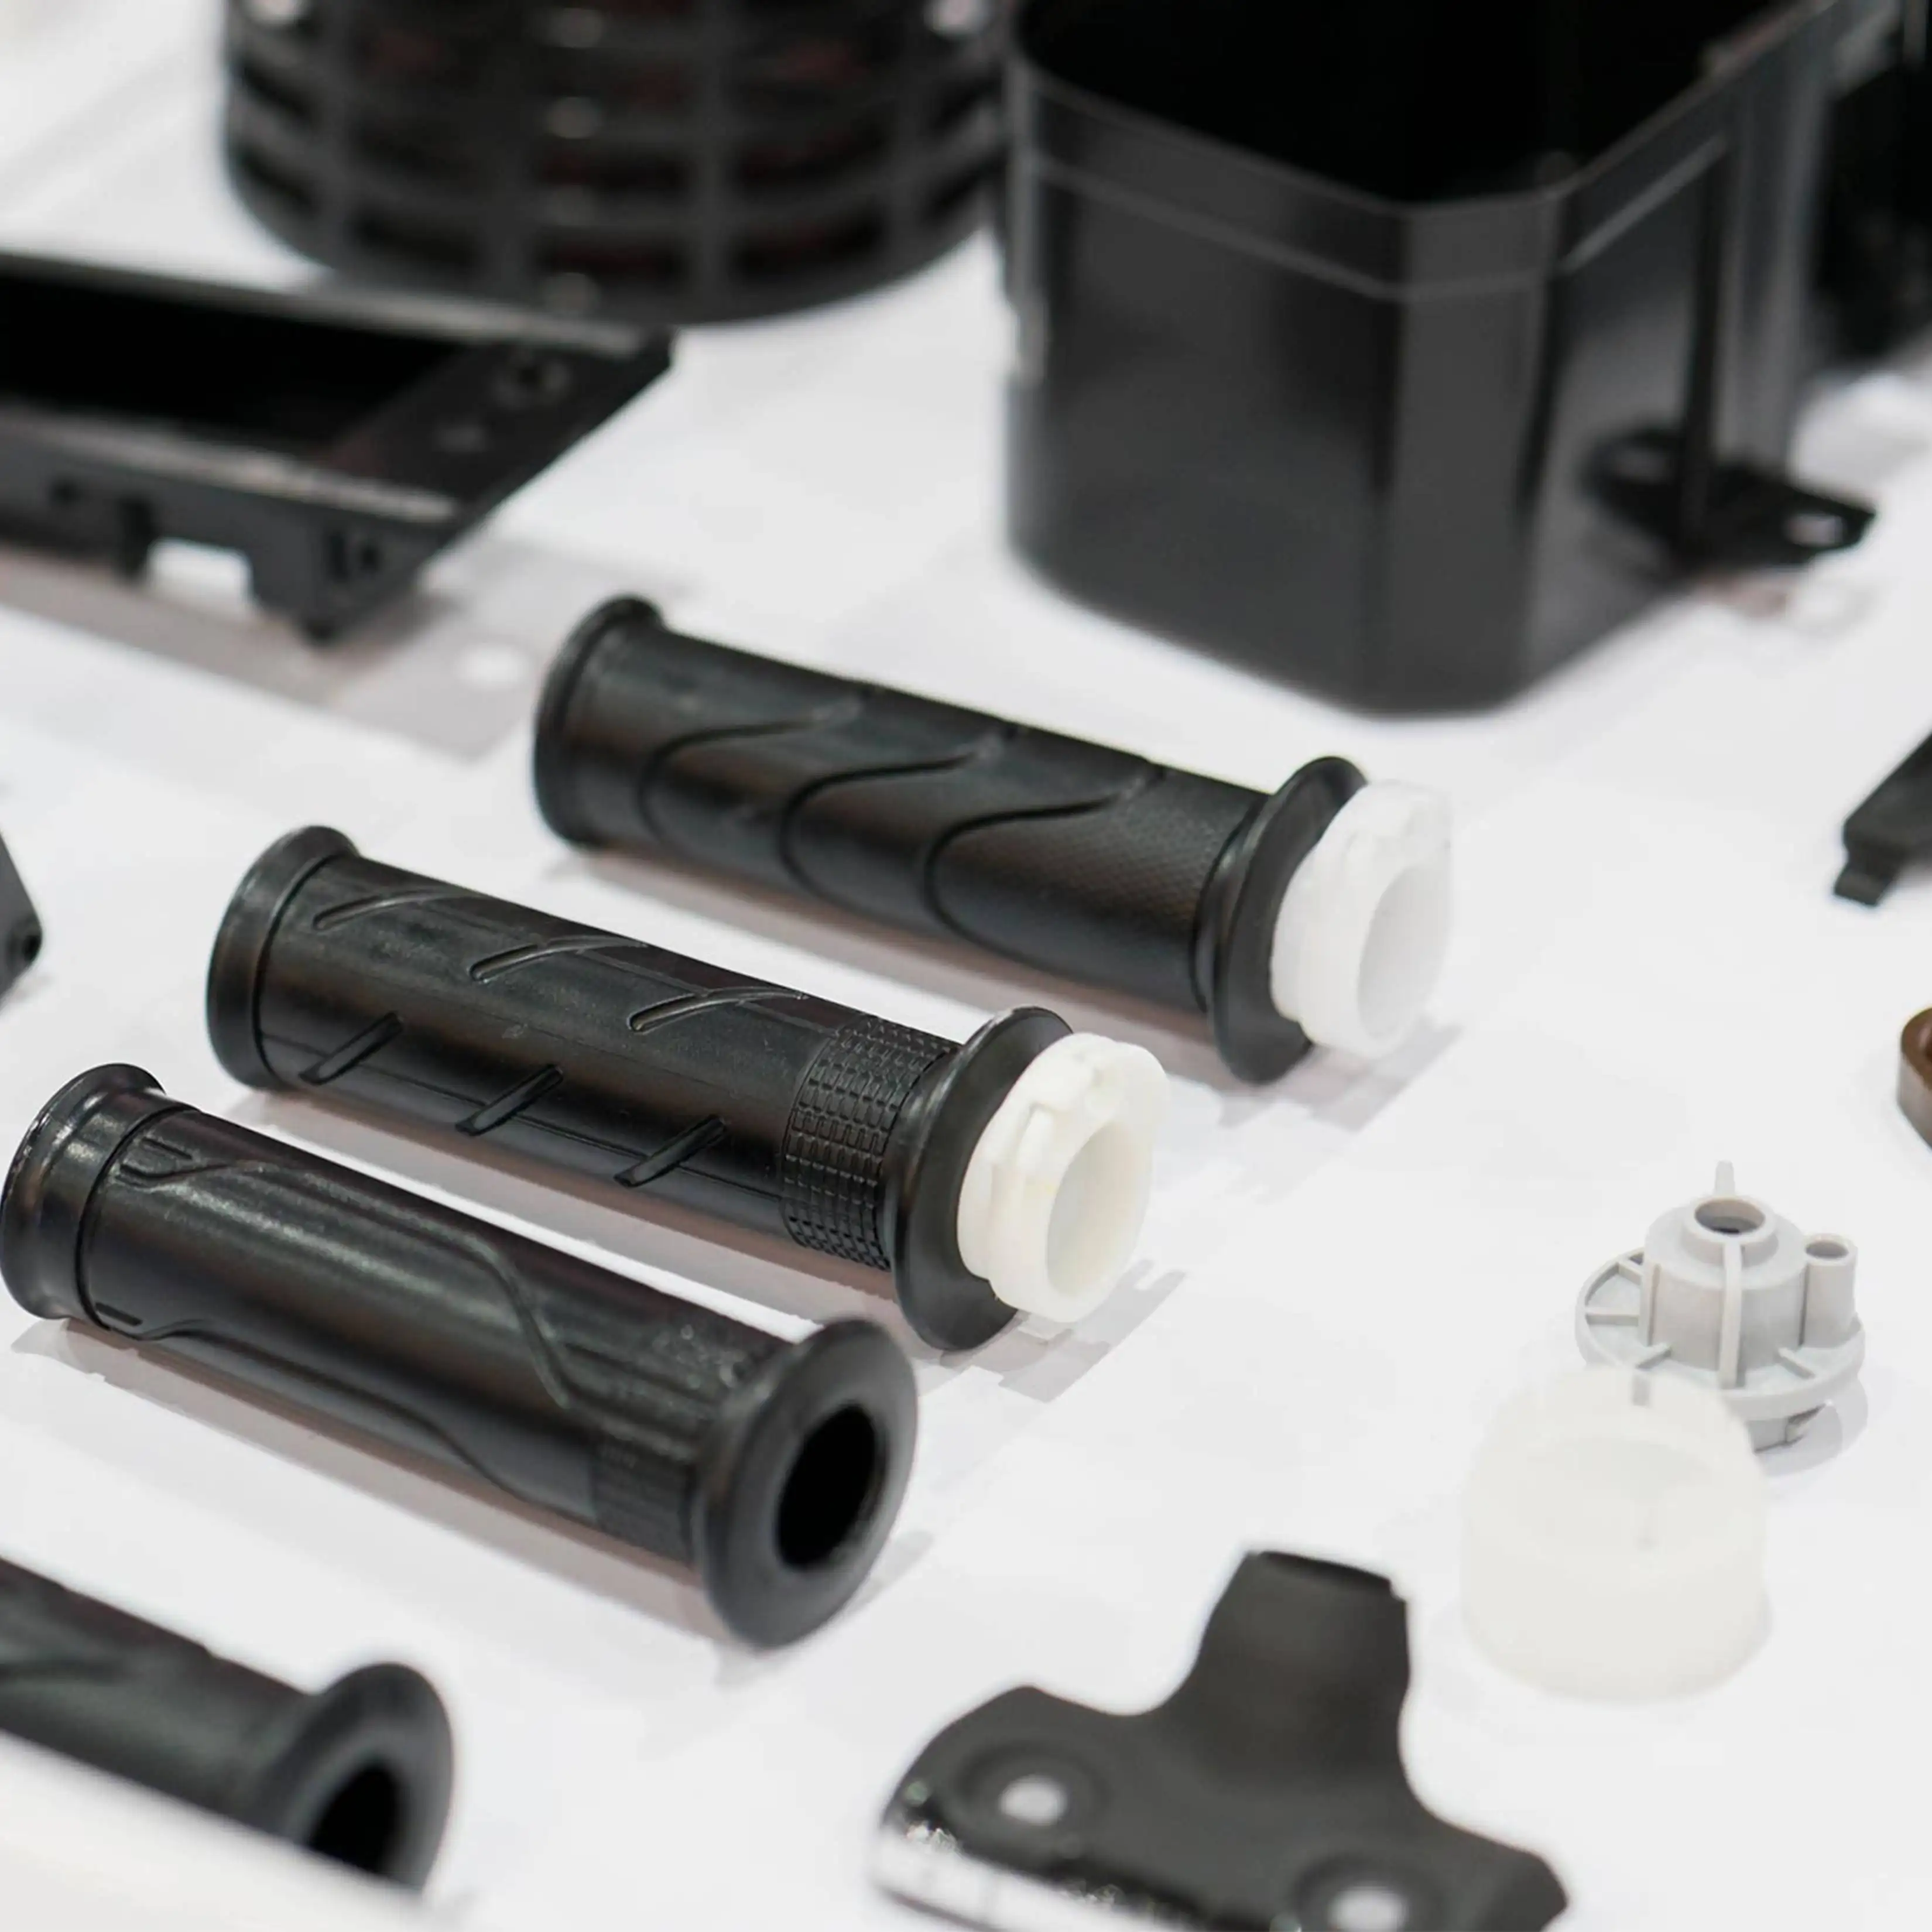
La relazione tra la manutenzione degli stampi ad iniezione e la longevità della produzione segue un chiaro schema di causa ed effetto. Ogni stampo ad iniezione subisce usura a causa dei cicli termici, della pressione nella cavità e dell’attrito del materiale. Il passaggio da un’usura minima a un guasto catastrofico può estendersi su anni, se vengono applicati protocolli di manutenzione adeguati, oppure ridursi a pochi mesi, in caso di negligenza. I responsabili della produzione che attribuiscono priorità alla manutenzione degli stampi ad iniezione osservano un funzionamento produttivo prolungato delle proprie attrezzature, con qualità costante dell’output e una riduzione della frequenza dei costosi cicli di sostituzione.
Pratiche fondamentali di manutenzione per la conservazione degli stampi ad iniezione
Pulizia regolare e rimozione dei residui
I residui di materiale accumulati all'interno di uno stampo ad iniezione provocano diversi effetti dannosi che accelerano il guasto dei componenti. Quando i materiali polimerici si induriscono nelle cavità dello stampo, generano punti di sollecitazione localizzati che innescano microfessurazioni ed erosione superficiale. Ogni ciclo produttivo deposita sottili strati di materiale che, col tempo, compromettono la precisione dimensionale e creano zone calde in cui si concentra lo sforzo termico. Una pulizia efficace dello stampo ad iniezione tra un ciclo produttivo e l'altro rimuove tali depositi prima che si legino definitivamente alle superfici delle cavità, prevenendo direttamente il degrado che riduce la durata del ciclo produttivo. Gli impianti moderni impiegano tecniche di pulizia ad ultrasuoni, risciacquo con solventi e spurgo termico, appositamente progettate per mantenere le superfici interne dello stampo ad iniezione senza causare danni secondari.
Controllo della Temperatura e Gestione Termica
Il ciclo termico rappresenta uno dei fattori di sollecitazione più significativi per uno stampo ad iniezione. Durante ogni ciclo di iniezione, lo stampo subisce un riscaldamento rapido da parte del polimero fuso, seguito da un raffreddamento durante l’espulsione del pezzo. Le fluttuazioni di temperatura non controllate generano espansione e contrazione differenziale, indebolendo la struttura del materiale e allentando i componenti interni. Il mantenimento di una regolazione termica precisa — ottenuto mediante una progettazione adeguata dei canali di raffreddamento, un flusso sufficiente di fluido refrigerante e una gestione costante del valore di riferimento — previene le sollecitazioni termiche responsabili di un guasto prematuro dello stampo ad iniezione. Gli impianti che investono in sistemi di controllo termico robusti registrano un’estensione notevole della vita utile delle attrezzature rispetto a quelli con una gestione termica inadeguata. Uno stampo ad iniezione sottoposto a profili di temperatura stabili e prevedibili conserva la stabilità dimensionale e l’integrità strutturale per campagne produttive sensibilmente più lunghe.
Protocolli di manutenzione preventiva per prolungare la vita delle attrezzature
Ispezione programmata e monitoraggio dell'usura
L'ispezione proattiva rappresenta il pilastro di qualsiasi programma di manutenzione degli stampi ad iniezione efficace. Esami visivi regolari rivelano la corrosione superficiale, il deterioramento della cavità e l'usura dei perni di espulsione prima che tali problemi compromettano la qualità del prodotto o causino fermi produttivi. La misurazione dimensionale a intervalli programmati identifica il restringimento della cavità e le variazioni nel flusso al canale di immissione, segnalando un degrado interno. Uno stampo ad iniezione sottoposto a verifiche dimensionali mensili e ispezioni della cavità trimestrali fornisce un avvertimento precoce di problemi che, se affrontati tempestivamente, prevengono guasti catastrofici capaci di annullare l’intera vita residua produttiva. L’applicazione del controllo statistico di processo alle metriche di prestazione dello stampo ad iniezione genera modelli predittivi in grado di individuare il momento ottimale per intervenire con la manutenzione, massimizzandone i benefici. L’adozione di protocolli strutturati di ispezione trasforma la gestione degli stampi ad iniezione da una risoluzione reattiva dei problemi in un’estensione proattiva del ciclo di vita.
Sostituzione dei componenti prima del guasto critico
I perni di espulsione, le molle di ritorno e i canali di raffreddamento sono componenti soggetti a usura all'interno di uno stampo ad iniezione che, alla fine, richiedono sostituzione. Piuttosto che attendere il guasto di questi elementi durante la produzione, una sostituzione strategica secondo piani fissi mantiene la funzionalità dello stampo ad iniezione e previene danni a catena. Un singolo perno di espulsione difettoso all'interno di uno stampo ad iniezione può graffiare le superfici della cavità e innescare crepe da sollecitazione che si propagano nel materiale circostante, arrivando potenzialmente a distruggere l'intero utensile. Sostituire i perni di espulsione ogni 500.000 cicli, indipendentemente dal loro apparente stato, garantisce un'espulsione affidabile dei pezzi e previene i danni che riducono la vita produttiva dello stampo ad iniezione. Le tubazioni del liquido refrigerante vengono sottoposte a spurgo preventivo e sostituite per mantenere le prestazioni termiche ed evitare ostruzioni che generano punti caldi. Questo approccio predittivo alla sostituzione dei componenti costa una frazione rispetto alle riparazioni d'emergenza o alla sostituzione completa dell'utensile.
Pratiche operative ottimali per garantire la longevità delle attrezzature
Ottimizzazione dei processi e riduzione dello stress
I parametri operativi determinano direttamente quanto stress subisce uno stampo ad iniezione durante ogni ciclo produttivo. Una pressione di sovrapressatura eccessiva, tempi di mantenimento prolungati e una velocità troppo elevata della vite aumentano tutti il carico meccanico e termico sui componenti dello stampo. Uno stampo ad iniezione funzionante con impostazioni ottimizzate subisce uno stress cumulativo significativamente inferiore e mantiene la propria integrità strutturale per periodi produttivi prolungati. Stabilire parametri di processo conservativi, pur garantendo una qualità accettabile del pezzo, rappresenta un investimento nella durata dello stampo ad iniezione che offre ritorni su centinaia di migliaia di cicli. I valori di riferimento della pressione devono essere ridotti al livello minimo necessario a ottenere una densità accettabile del pezzo e un corretto timing di solidificazione del canale di immissione. I tempi di raffreddamento devono essere prolungati per consentire un’equilibratura termica graduale, anziché un raffreddamento aggressivo che genera tensioni residue all’interno dello stampo ad iniezione. Questo approccio equilibrato all’ottimizzazione del processo considera lo stampo ad iniezione come un sistema che richiede una gestione attenta, piuttosto che come uno strumento in grado di sopportare abusi indefiniti.
Formazione degli operatori e protocolli di gestione
I fattori umani influenzano in modo significativo la durata della capacità produttiva di uno stampo ad iniezione. Gli operatori che conoscono correttamente le procedure di installazione dello stampo, di cambio utensile e di intervento in caso di emergenza evitano danni accidentali che compromettono il funzionamento dello stampo ad iniezione. I programmi formativi che trattano i concetti fondamentali della manutenzione degli stampi ad iniezione creano una forza lavoro produttiva in grado di contribuire attivamente alla conservazione delle attrezzature. L’adozione di procedure operative standard per l’avvio, il cambio e l’arresto dell’utensile riduce al minimo eventi di sollecitazione non controllati, responsabili di un’accelerazione dell’usura dello stampo ad iniezione. La documentazione delle osservazioni effettuate dagli operatori riguardo alla temperatura dell’utensile, al comportamento di espulsione del pezzo e all’aspetto delle cavità fornisce segnali precoci di problemi in via di sviluppo. Uno stampo ad iniezione supportato da operatori ben addestrati riceve cure costanti, prolungandone significativamente la vita produttiva rispetto a strutture prive di un’adeguata formazione del personale.
Domande frequenti
In che modo la manutenzione regolare migliora la durata degli stampi ad iniezione?
La manutenzione regolare di uno stampo ad iniezione elimina i depositi di materiale dannosi, previene l’accumulo di sollecitazioni termiche e individua l’usura prima che si verifichi un guasto catastrofico. Uno stampo ad iniezione sottoposto a cure sistematiche subisce un degrado prevedibile, gestibile mediante sostituzione programmata dei componenti; al contrario, gli stampi trascurati si rompono improvvisamente e richiedono una sostituzione completa. Gli stabilimenti che applicano programmi completi di manutenzione per stampi ad iniezione estendono abitualmente la vita utile delle attrezzature del 50–100% rispetto agli approcci basati sulla manutenzione reattiva.
Quali sono i componenti più critici di uno stampo ad iniezione da monitorare?
I perni di espulsione, i canali di raffreddamento, le superfici della cavità e le molle di ritorno rappresentano i principali componenti soggetti a usura nello stampo ad iniezione che richiedono monitoraggio. Lo stato dei perni di espulsione influisce direttamente sulla qualità dell’estrazione del pezzo e sulla protezione delle superfici della cavità, mentre l’ostruzione dei canali di raffreddamento riduce il controllo termico e genera punti caldi. Le superfici della cavità dello stampo ad iniezione devono essere ispezionate regolarmente per rilevare corrosione e fessurazioni da sollecitazione, segnali di problemi emergenti. Il monitoraggio periodico di questi componenti consente di pianificare interventi di manutenzione preventiva, garantendo il corretto funzionamento dello stampo ad iniezione anche durante lunghi cicli produttivi.
La manutenzione dello stampo ad iniezione può evitare la sostituzione completa dello stampo?
La manutenzione completa di uno stampo ad iniezione può ritardare in modo significativo o addirittura eliminare la necessità di sostituire completamente lo stampo, affrontando in modo sistematico l’usura prima che si verifichi un guasto catastrofico. La sostituzione strategica dei componenti, la gestione della temperatura e le procedure di pulizia prolungano in modo notevole la vita utile dello stampo ad iniezione. Tuttavia, gli stampi estremamente datati possono raggiungere un punto in cui i costi di manutenzione superano il valore della sostituzione; tuttavia, tale valutazione avviene soltanto dopo anni di produzione continuativa. La maggior parte degli stampi ad iniezione può rimanere produttiva per 10–20 anni o più, a condizione che venga effettuata una manutenzione adeguata, rendendo i programmi di cura sistematica estremamente convenienti rispetto alla sostituzione prematura.
